Whatsapp
Ponujamo obsežen nabor opreme za natančno obdelavo kovin, vključno s stroji za ravnanje, hladno vlečenje, koničenje, posnemanje robov, rezanje, valjanje navojev in vlečne matrice, prilagojene materialom za cevi, palice in žice v različnih panogah.
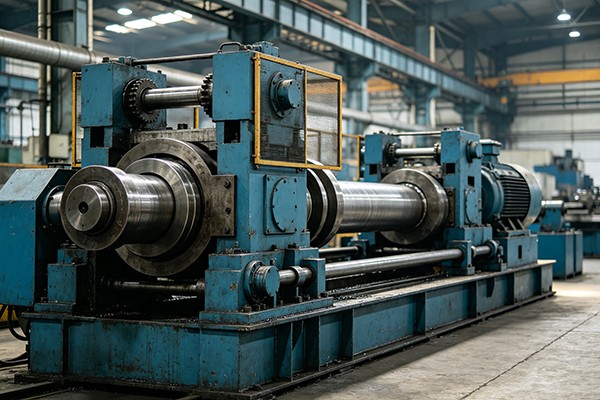
TheStroj za hladno vlečenje nepravilne verigepretvori okrogle cevi ali polne palice vkvadratni, pravokotni, šesterokotni, osmerokotni, ovalni, kanalni, kotni, v obliki črke T in asimetrični profili po meris kontroliranim hladnim vlečenjem. Vlečna miza na verižni pogon zagotavlja7–1000 kN vlečna sila, pospeši do28 m/min, in kapi do10 m. Konfiguracije z več prameni lahko narišejo 1–5 kosov hkrati, medtem ko natančne matrice nadzorujejo dimenzije profila, definicijo vogalov in končno obdelavo površine. Primerno za ogljikovo jeklo, nerjavno jeklo, legirano jeklo, baker, aluminij, titan in druge posebne zlitine.
TheStroj za hladno vlečenje nepravilne verigeje mehanska vlečena miza za hladno vlečenje neokroglih cevi in polnih profilov skozi natančno matrico. Zasnovan je za kvadratne, pravokotne, šesterokotne, osmerokotne, ovalne, kanalate, kotne, T-prereze in druge asimetrične profile po meri, ki zahtevajo manjše dimenzije, nadzorovano geometrijo vogalov in bolj dosledno površino, kot jo lahko običajno zagotovi vroče oblikovan material.
Glavna težava, ki jo ta stroj rešuje, ni preprosto spreminjanje oblike kovinskega dela. Proizvajalcem omogoča, da začnejo z ustrezno okroglo cevjo ali palico in uporabijo nadzorovano hladno deformacijo, da dobijo končni nepravilen profil z bolj predvidljivimi dimenzijami in stanjem površine. To je še posebej uporabno za cevi hidravličnih cilindrov, strukturne profile, natančne mehanske dele, bakrene in aluminijaste profile, avtomobilske komponente in izdelke iz posebnih zlitin, kjer bi bila sicer potrebna naknadna strojna obdelava.
FangRongova serija FR pokriva 10 standardnih modelov od FR-16 do FR-250, z največjimi vlečnimi silami od 7 do 1000 kN in hitrostjo vlečenja do 28 m/min. Odvisno od modela, orodja in dimenzij izdelka lahko hkrati vlečemo od 1 do 5 cevi ali palic. Stroj je mogoče konfigurirati tudi z opremo za samodejno podajanje, rezanje in sprejem za ponavljajočo se proizvodnjo.
Vroče valjanje in ekstrudiranje sta učinkovita za izdelavo osnovnih profilov, vendar morda ne zagotavljata dimenzijske natančnosti, stanja površine ali definicije vogalov, ki jih zahtevajo natančne aplikacije. Če je končni del naknadno strojno obdelan, mora proizvajalec upoštevati tudi dodatno odstranitev materiala, čas strojne obdelave in ostanke.
Hladno vlečenje spremeni prerez skozi matrico pod nadzorovano vlečno silo. Matrica določa zunanji profil, medtem ko zmanjšanje risbe zagotavlja dimenzijsko dimenzioniranje in delovno utrjevanje. Pri votlih profilih se lahko za kontrolo notranjih dimenzij in porazdelitve stene uporabi tudi trn ali čep.
Ta postopek je najbolj dragocen, ko stranka potrebuje ponovljiv dokončan profil in ne le grobo strukturno obliko. Na primer, proizvajalec, ki proizvaja kvadratne cevi za hidravlične cilindre, lahko uporabi hladno vlečenje, da približa zunanje dimenzije in notranjo geometrijo končni zahtevi pred honanjem ali drugimi končnimi postopki. Če je izdelek preprost konstrukcijski odsek z nizko natančnostjo, lahko vroče oblikovanje ostane bolj ekonomičen postopek.
Postopek se običajno začne s pripravljeno okroglo cevjo ali trdno palico. Vodilni konec je zmanjšan ali koničast, tako da lahko vstopi v risalno matrico in ga oprime nosilec. Obdelovanec gre nato skozi neokroglo matrico, medtem ko ga verižni voziček vleče po natančno vodenih tirnicah.
Ko se material premika skozi matrico, se njegov prerez zmanjša in hkrati preoblikuje. Material teče v votlino matrice in tvori zahtevano kvadratno, pravokotno, šesterokotno ali geometrijo po meri. Pri votlih profilih notranji trn ali čep nadzoruje izvrtino in pomaga upravljati porazdelitev debeline stene.
Verižni pogon, reduktor in voziček morajo delovati kot en sistem. Če je vlečna sila nestabilna ali je voziček slabo poravnan, lahko postanejo dimenzije vogalov, naravnost in kakovost površine nedosledni. Zato je treba zmogljivost stroja izbrati na podlagi dejanskega materiala in razporeda redukcij in ne samo na podlagi dimenzij končnega profila.
Tipičen proizvodni scenarij:kupec, ki proizvaja natančne pravokotne cevi, lahko uporabi večžilno konfiguracijo, ko ima več cevi isti material in urnik risbe. To poveča izhod na risalno potezo. Če stranka pogosto spreminja dimenzije profila, je nastavitev z enim nizom morda bolj praktična, ker so menjave matrice in prilagoditve nastavitev preprostejše.
| Problem proizvodnje | Kako hladno risanje pomaga | Ko je najbolj pomembno |
|---|---|---|
| Ohlapne dimenzije po vročem oblikovanju | Vlečna matrica meri presek med hladno deformacijo. | Pomembno za komponente, ki zahtevajo nadzorovano montažno zračnost ali dovoljeno obdelavo. |
| Nepravilna geometrija vogalov | Matrica nadzira zunanji profil in obliko kota. | Pomembno za kvadratne, pravokotne in prilagojene profile, ki se uporabljajo kot spojne ali strukturne komponente. |
| Dodatna obdelava po oblikovanju | Profil, ki je bližje končni obdelavi, lahko zmanjša kasnejšo obdelavo. | Najbolj dragocen pri strojni obdelavi je pomemben del obstoječih proizvodnih stroškov. |
| Nekonsistentna razporeditev sten v votlih profilih | Orodje za trn ali čep zagotavlja notranjo podporo med vlečenjem. | Pomembno za tlačne cevi, cilindrične cevi in natančne votle profile. |
| Nizek izkoristek pri obdelavi enega kosa | Večžilno orodje lahko nariše več kosov z eno potezo. | Uporabno za izdelke velikega obsega s stabilnimi dimenzijami in ponovljivim orodjem. |
1. Natančna kontrola neokroglih profilov
Matrica in vodeni vlečni voziček nadzorujeta profil, ko material prehaja skozi vlečno cono. To je še posebej uporabno za pravokotne in kvadratne odseke, kjer širina, višina in vogalne mere vplivajo na sestavljanje. Pri tipični uporabi strukturnih ali mehanskih komponent lahko strožji nadzor profila zmanjša količino korektivnih obdelav po risanju.
2. Hitrost vlečenja do 28 m/min
Vlečne mize z verižnim pogonom lahko zagotovijo visoke hitrosti vlečenja na primerne materiale in manjše profile. Višja hitrost je uporabna, kadar se isti izdelek proizvaja nenehno v velikih količinah. To je manj pomembno za zlitine visoke trdnosti ali materiale, ki jih je težko vlečeti, kjer lahko mazanje, obraba matrice in stabilnost deformacije omejijo praktično hitrost vlečenja.
3. Risba od 1 do 5 pramenov
Med enim hodom vozička je mogoče narisati več profilov, če to dopuščajo dimenzije izdelka in razporeditev matrice. Za proizvajalca bakrenih, aluminijastih ali jeklenih profilov, ki izdeluje na tisoče podobnih kosov, lahko vlečenje z več prameni poveča izhod brez povečanja hitrosti linearnega vlečenja. Pri naročilih majhnega obsega s pogostimi spremembami velikosti lahko vlečenje z enim pramenom zagotovi lažji prehod.
4. Nadzorovano stanje površine
Hladno vlečenje lahko izboljša stanje površine ustrezno pripravljenega obdelovanca, ker gre material skozi natančno matrico, namesto da bi ostal v vroče oblikovanem stanju. Vendar pa tega ne bi smeli opisati kot samodejno odstranjevanje vsake razpoke, jamice ali napake. Kakovost površine po vlečenju je še vedno odvisna od stanja vhodnega materiala, luženja ali priprave površine, mazanja, stanja matrice in izbrane redukcije.
5. Notranji nadzor za nepravilne cevi
Pri votlih profilih orodje za trn ali čep nadzoruje notranjo geometrijo, medtem ko zunanja matrica določa zunanjo obliko. To je pomembno za cevi hidravličnega in pnevmatskega cilindra, kjer notranja zračnost in porazdelitev sten neposredno vplivata na kasnejšo obdelavo in delovanje.
6. Močna veriga in pogon menjalnika
Serija FR uporablja različne korake verige in konfiguracije menjalnika glede na zahteve glede vlečne sile. Večji verižni sistemi so namenjeni večjim obremenitvam. Za jekleni profil visoke trdnosti, ki zahteva znatno vlečno silo, postaneta zmogljivost verige in izbira menjalnika pomembnejša od največje hitrosti vlečenja.
7. Ločen pogon za vrnitev nosilca
Povratni motor premakne voziček nazaj v začetni položaj po risalni potezi. To ne poveča deformacijske zmogljivosti stroja, vendar skrajša čas nevlečenja in je zato bolj pomembno pri ponavljajočih se proizvodnih serijah kot pri proizvodnji majhnih serij.
8. Izbirna avtomatizacija proizvodnje
Avtomatski sistemi za podajanje, rezanje in sprejem se lahko integrirajo glede na postavitev proizvodnje. Avtomatizacija je najbolj uporabna, ko ostanejo dimenzije izdelka stabilne za dolge proizvodne serije. Za prototipno delo ali pogoste spremembe profila je lahko bolj ekonomično ročno nalaganje.
Pri izbiri modela so najpomembnejši parametri zahtevana vlečna sila, dimenzije izdelka, trdnost materiala, redukcija na prehod, hitrost vlečenja, dolžina giba in število pramenov. Vlečno silo je treba izračunati iz dejanskega procesa in ne samo z uporabo preproste formule za površino prečnega prereza, ker trenje matrice, stanje materiala, geometrija deformacije in mazanje vplivajo na zahtevano silo.
| Model | Maks. Vlečna sila (kN) | Maks. Pot risanja (m) | Hitrost risanja (m/min) | Povratni motor (kW) | Reduktor | Naklon verige | Glavni motor (kW) |
|---|---|---|---|---|---|---|---|
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7,5 / 11 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30 / 37 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" dvojno | 55 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" dvojno | 75 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" dvojno | 98 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850 × 2 | 4" Trojni | 55 × 2 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" Trojni | 132 |
Standardna konfiguracija:sistem trnov za vlečenje cevi, glavni pogon, reduktor, vlečni voziček, držalo matrice in krmilni sistem. Samodejni podajalnik, rezalnik in sprejemno stojalo so neobvezni. Število pramenov: 1–5. Risbo in orodje je mogoče prilagoditi glede na proizvodne zahteve.
Model stroja je treba izbrati glede na največjo izračunano vlečno silo z ustrezno rezervo delovanja. Preprost izračun, ki temelji samo na zmanjšanju površine in meji tečenja, ne zadostuje za nepravilne profile, ker se material preoblikuje tudi znotraj matrice.
Na primer, pravokotna cev z nizko vsebnostjo ogljika in zmerno redukcijo lahko udobno deluje na manjšem modelu FR, medtem ko lahko profil iz nerjavečega jekla ali zlitine niklja z enakimi končnimi dimenzijami zahteva znatno večjo vlečno silo. Praktična izbira mora torej upoštevati trdnost materiala, začetni in končni odsek, geometrijo matrice, trenje, mazanje, urnik zmanjševanja in proizvodno hitrost.
Tipičen scenarij stranke:ko proizvajalec preide z okrogle na pravokotno risbo na bolj zapleten asimetričen odsek, lahko stroj zahteva višjo stopnjo sile, tudi če je končna površina prečnega prereza podobna. To je zato, ker mora material teči dlje v vogale in okoli spreminjajoče se geometrije preseka.
Kvadratne, pravokotne in druge neokrogle cilindrične cevi zahtevajo nadzorovane notranje in zunanje mere, ker končna zračnost in debelina stene vplivata na honanje, tesnjenje in delovanje. Stranka, ki proizvaja te cevi, lahko uporabi risanje s pomočjo trna, da zmanjša količino potrebnih popravkov pred končno obdelavo.
Pravokotni, ovalni in prilagojeni deli se uporabljajo v strukturnih komponentah, delih, povezanih s krmiljenjem, sistemih za hlajenje akumulatorjev in drugih aplikacijah v vozilih. Ko je potrebnih na tisoče enakih profilov, lahko vlečenje več pramenov in samodejno podajanje izboljšata izhod. Pri proizvodnji prototipov v majhnih količinah te možnosti avtomatizacije morda ne bodo upravičile dodatne naložbe.
Pravokotni profili iz bakra in aluminija se uporabljajo za vodila, konektorje in komponente za upravljanje toplote. Dimenzijska skladnost je pomembna, če mora profil ustrezati vnaprej določenemu električnemu ali mehanskemu sklopu. Hitrost vlečenja je običajno manj pomembna od stanja površine, ponovljivosti dimenzij in kontrole deformacije materiala.
Kvadratne in pravokotne palice se lahko uporabljajo za vodilne komponente, konstrukcije strojev, teleskopske dele in druge mehanske sklope. Hladno vlečenje je uporabno, kadar mora profil vzdrževati nadzorovano zunanjo dimenzijo po dolgi dolžini, namesto da preprosto izpolnjuje grobo konstrukcijsko specifikacijo.
Titan, nikljeve zlitine in jekla visoke trdnosti lahko zahtevajo skrbno nadzorovano redukcijo, ker lahko pretirana deformacija v enem prehodu poveča utrjevanje in vpliva na življenjsko dobo orodja. V teh aplikacijah je treba stroj izbrati skupaj z zasnovo matrice in razporedom prehodov in ne samo glede na velikost končnega profila.
Heksagonalni profili iz nerjavnega jekla in titana ali profili po meri se lahko hladno vlečejo, kadar so za kasnejšo obdelavo ali oblikovanje potrebne ponovljive dimenzije in kakovost površine. Za uporabo v medicini pa je treba zahtevano certificiranje materiala in specifikacijo površine posebej potrditi pri kupčevem oddelku za kakovost.
Kvadratni, ovalni in asimetrični profili po meri se lahko uporabljajo za okvirje pohištva, zaslone in arhitekturne komponente. Pri tem sta lahko videz in ponovljivost dimenzij pomembnejša od največje vlečne sile, zaradi česar je manjši hitri model FR bolj zaželen, ko je material enostavno vleči.
Za velike kvadratne cevi:uporabite večžilno orodje, kadar ima več cevi enake dimenzije in razpored risanja. Glavni prirast produktivnosti izhaja iz obdelave več kosov na gib in ne zgolj zaradi povečanja hitrosti stroja.
Za debelostenske profile iz nerjavečega jekla:dajte prednost vlečni sili, togosti vozička, materialu matrice in mazanju pred največjo hitrostjo. Preveč agresivno delovanje lahko poveča obrabo matrice in površinske napake.
Za cevi hidravličnega cilindra:posebno pozornost posvetite izbiri trna, porazdelitvi debeline stene in količini dodatka za končno obdelavo, ki ostane po vlečenju. Stroj je treba uskladiti s celotnim postopkom končne obdelave cevi in ne obravnavati kot izolirano operacijo.
Za aluminijaste in bakrene profile:višja hitrost vlečenja je lahko koristna za učinkovitost proizvodnje, vendar stanje matrice in mazanje ostajata pomembna, ker lahko na končnih električnih ali dekorativnih izdelkih postanejo vidne površinske oznake.
Stroj se lahko dobavi z:
Popolnoma avtomatska linija je običajno upravičena, če se isti profil proizvaja neprekinjeno in ročno nalaganje postane pomemben del stroškov dela. Če stranka proizvaja veliko različnih profilov v majhnih serijah, lahko polavtomatska konfiguracija zmanjša kompleksnost menjave in začetno investicijo.
Standardni paket stroja za hladno vlečenje nepravilne verige je konfiguriran v skladu s potrjenim modelom FR in specifikacijo projekta. Glavni stroj vključuje vlečni pogon, reduktor, verižni sistem, voziček, držalo matrice in krmilni sistem. Konfiguracije za vlečenje cevi vključujejo zahtevano razporeditev trna.
Profilno specifične matrice, posebni trni, oprema za avtomatsko podajanje, rezanje in sprejem so običajno konfigurirani glede na proizvodne zahteve kupca. Pred odpremo je stroj sestavljen in testiran. Če so na voljo vzorci strank, se lahko dogovorite za poskusno risbo, da preverite izbrano konfiguracijo procesa pred odpremo.
Za izvozne pošiljke so glavne komponente zaščitene pred vlago in korozijo ter pakirane v skladu z dogovorjenim transportnim načinom. Risbe temeljev, informacije o namestitvi in zahteve za zagon so priloženi kot del projektne dokumentacije.
Proizvodni proces podjetja FangRong zajema inženiring aplikacij, pregled surovin, strojno obdelavo, mehansko sestavljanje, električno integracijo, programiranje PLC, testiranje in končni pregled. Za vlečeno mizo z dolgim hodom sta poravnava vodil in hod vozička še posebej pomembna, ker lahko majhne napake poravnave vplivajo na profil po celotni dolžini vlečenja.
Tovarniško testiranje lahko vključuje tek v prostem teku, testiranje nazivne obremenitve, pregled verige in vozička, spremljanje vibracij in hrupa, preverjanje temperature olja, preverjanje električne varnosti in pregled dimenzij preskusnih izdelkov, ko so zagotovljeni vzorci.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.ima sedež v mestu Dalang v mestu Dongguan in služi kot glavna proizvodna baza za hladno vlečenje in sorodno opremo za preoblikovanje kovin.
Yangjiang Fangrong Machinery Co., Ltd.se nahaja v okrožju Yangdong v mestu Yangjiang in zagotavlja dodatne proizvodne zmogljivosti za večje in prilagojene projekte opreme.
ISO 9001:2015— Sistem vodenja kakovosti. Certifikat št. UQ231211R1.
Oznaka CE— Opremo za ustrezne konfiguracije evropskega trga je mogoče dobaviti tako, da ustreza ustreznim zahtevamDirektiva o strojih 2006/42/ES, z ustreznimi varnostnimi ukrepi za stroje, vključenimi v skladu s konfiguracijo stroja.
Inšpekcija SGS— Inšpekcijo tretje osebe je mogoče organizirati, če to zahteva nabavna pogodba ali projekt.
Patenti— FangRong je poročal o patentih za izume in uporabne modele, ki pokrivajo področja, kot so napenjanje verige, držala za večžilne matrice in sistemi trnov. Po potrebi se lahko predloži patentna dokumentacija za preverjanje.
UL:Certifikat UL ni vključen kot standardni zahtevek za ta stroj. Če so za ciljni trg potrebne električne komponente s seznama UL ali poseben paket skladnosti z UL, je treba zahtevo potrditi pred ponudbo, da se lahko ustrezno načrtuje električna konfiguracija.
| MOQ | 1 komplet |
|---|---|
| Cena 1. stopnje | 1 komplet — standardna navedena cena na enoto |
| Cena 2. stopnje | 2–4 kompleti — cena s popustom glede na količino je na voljo po ponudbi |
| Cena stopnje 3 | 5+ sklopov — na voljo ponudba za projekt/količino |
| Plačilni pogoji | 30% depozit; 70 % stanja pred odpremo po tovarniškem sprejemnem preizkusu, razen če ni drugače dogovorjeno v prodajni pogodbi. |
| FOB | Točno pristanišče odhoda mora biti pred objavo potrjeno v komercialni ponudbi in prodajni pogodbi. |
| Standardni dobavni rok naročila | Približno 30–60 dni za standardne konfiguracije FR-16 do FR-100; večji ali prilagojeni stroji lahko zahtevajo približno 90–120 dni. |
| Pospešen dobavni rok naročila | Pospešena proizvodnja je na voljo glede na trenutno zmogljivost tovarne, model stroja in razpoložljivost komponent. Potrjen rok hitre dostave je naveden v ponudbi po pregledu naročila. |
| Garancija | 12 mesecev od zagona ob dogovorjenih garancijskih pogojih. |
| Namestitev | V skladu z obsegom projekta je mogoče zagotoviti nadzor namestitve, zagon in usposabljanje operaterjev. |
Stroj za hladno vlečenje nepravilne verige je mogoče konfigurirati za kvadratne, pravokotne, šesterokotne, osmerokotne, ovalne, kanalne, kotne, T-prereze in asimetrične profile po meri. Dejanski obseg profila je odvisen od razpoložljive vlečne sile, dimenzij matrice, materiala in zasnove orodja.
ja Polne palice uporabljajo matrice s trdnim profilom in ustrezne prijemalne naprave, medtem ko cevi uporabljajo matrico skupaj z zahtevano konfiguracijo trna ali čepa. Orodje je treba izbrati glede na začetno in končno dimenzijo.
Navedite razred materiala, začetne mere, končno risbo profila, zmanjšanje na prehod, dolžino izdelka in ciljno proizvodnjo. FangRong lahko izračuna zahtevano vlečno silo in priporoči ustrezen model. Sama velikost končnega profila ne zadostuje za natančno izbiro stroja.
Do pet pramenov je mogoče konfigurirati, če to dopuščajo model stroja, širina vozička, razporeditev matrice in mere izdelka. Večnitno vlečenje je najbolj ekonomično za izdelke velikega obsega z enakim materialom in razporedom postopka.
Univerzalnega odstotka znižanja ni. Trdnost materiala, geometrija preseka, zasnova matrice, mazanje in utrjevanje pri delu vplivajo na dovoljeno zmanjšanje. Za zlitine iz nerjavečega jekla visoke trdnosti, titana ali niklja bo morda potreben konzervativen razpored z več prehodi.
Konvencionalno vlečenje verige običajno zahteva, da se vodilni konec dovolj zmanjša za vstop v matrico in oprijem vozička. Zato bo morda potreben ločen stroj za usmerjanje, razen če proizvodna linija uporablja drugo odobreno metodo končne priprave. Kazalno opremo je mogoče po potrebi vključiti v avtomatizirano linijo.
Standardna dobava običajno vključuje glavni risalni stroj, pogonski sistem, menjalnik, verigo, voziček, držalo matrice, krmilni sistem in razporeditev cevnega trna, kjer je primerno. Profilno specifične matrice, posebni trni in oprema za samodejno podajanje, rezanje ali sprejem se konfigurirajo ločeno glede na projekt.
Standardni stroji FR-16 do FR-100 običajno potrebujejo približno 30–60 dni. FR-150 in večji stroji, prilagojene konfiguracije in posebna avtomatizacija lahko zahtevajo približno 90–120 dni. Hitra dobava se oceni individualno glede na proizvodno zmogljivost in razpoložljivost komponent.
Navedite razred materiala, začetni odsek, končno risbo profila ali mere, debelino stene za cevi, dolžino izdelka, zahtevano proizvodnjo, število pramenov in želeno stopnjo avtomatizacije. Vzorec ali risba CAD je uporabna, kadar je profil asimetričen ali ima zahteve po ozkih kotih.
ja Konfiguracijo stroja in električni sistem je mogoče prilagoditi ciljnemu trgu. Zahteve CE v skladu z Direktivo o strojih 2006/42/ES je mogoče obravnavati za ustrezne evropske konfiguracije. Če veljajo električne zahteve, povezane z UL, jih je treba določiti pred proizvodnjo, da se lahko ustrezno izberejo krmilne komponente in električna zasnova.
Kjer projektni pogoji to dopuščajo, je mogoče organizirati vrednotenje procesa na podlagi vzorcev. Zagotavljanje dejanskih zahtev glede materiala in končnega profila omogoča, da se vlečna sila, orodje in razpored prehodov ocenijo natančneje kot zanašanje samo na teoretične izračune.
Kupec mora potrditi trdnost temeljev, odtis stroja, razdaljo med risbo, električno zmogljivost, prostor za dovajanje materiala, območje za sprejem izdelka in dostop žerjava ali dvigala. FangRong lahko zagotovi informacije o temeljih in namestitvi glede na končno konfiguracijo stroja.
Za natančno ponudbo pošljite narazred materiala, začetni profil, končni profil, debelina stene cevi, če je primerno, dolžina izdelka, zahtevana proizvodnja in število pramenov. FangRong lahko nato oceni zahtevano vlečno silo, model FR, konfiguracijo matrice in trna, hod in raven avtomatizacije, namesto da bi izbral stroj samo glede na velikost profila.
Naslov
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kitajska
Tel
E-naslov