Whatsapp
Ponujamo obsežen nabor opreme za natančno obdelavo kovin, vključno s stroji za ravnanje, hladno vlečenje, koničenje, posnemanje robov, rezanje, valjanje navojev in vlečne matrice, prilagojene materialom za cevi, palice in žice v različnih panogah.
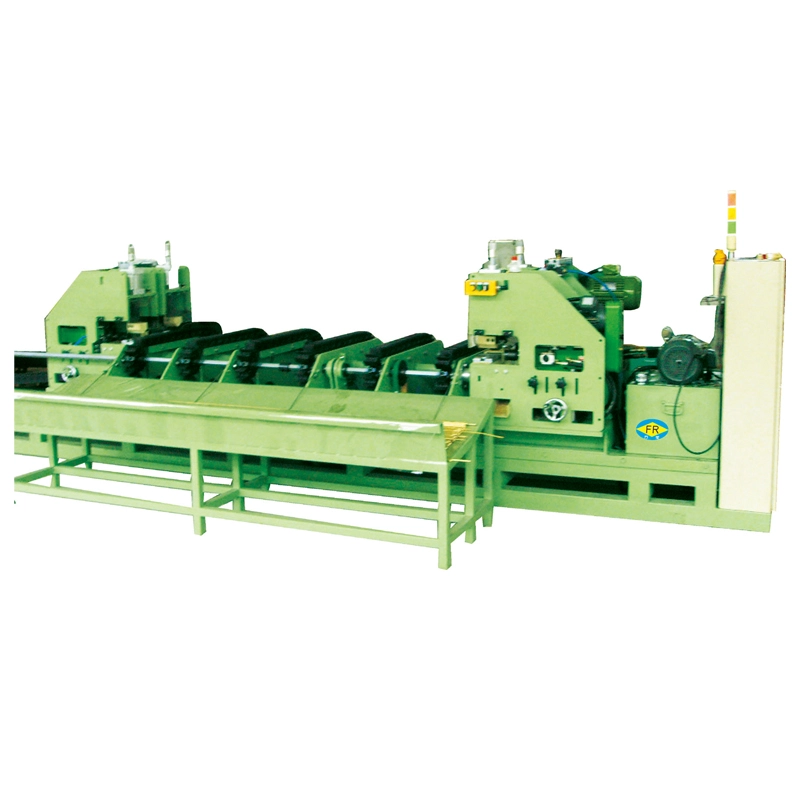
Avtomatski stroj za hladno vlečenje z zobato letvijo FR-50 je 50 kN servo vlečena miza za natančno vlečenje cevi in palic. Uporablja menjalnik z zobato letvijo in 30 kW servo motorjem Inovance, ki zagotavlja stabilen nadzor hitrosti in zmanjšane vibracije. Primerno za aplikacije iz bakra, aluminija, nerjavečega jekla in ogljikovega jekla.
Avtomatski stroj za hladno vlečenje z zobato letvijo FR-50 je a50 kN servo vlečena mizaza natančno vlečenje cevi majhnega in srednjega premera ter masivnih palic. Namesto običajnega verižnega ali hidravličnega prenosa uporablja apogon z zobato letvijopoganja a30 kW servo motor Inovancein a1:15 pravokotni planetarni menjalnik.
Stroj ima a4 m efektivne vlečne dolžine, 2 m giba trna, hitrost risanja od0–40 m/minin hitrost povratka do30 m/min. Navedena največja OD cevi jeφ40 mm. Dejanska zmogljivost vlečenja je odvisna od razreda materiala, začetnih dimenzij, debeline stene, zmanjšanja na prehod in zasnove matrice.


FR-50 je namenjenrisba cevi in palic majhnega in srednjega premera. Tipični materiali vključujejo baker, aluminij, nerjavno jeklo in ogljikovo jeklo, vendar iste velikosti stroja ni mogoče uporabiti za vsak material in razpored zmanjševanja.
Na primer, večja cev iz mehke bakrove zlitine lahko zahteva manjšo vlečno silo kot manjša cev iz nerjavečega jekla z močnim redukcijo. Iz tega razloga,samo OD cevi se ne sme uporabljati za izbiro vlečene mize.
Preden potrdite stroj, zagotovite:
Razred materiala
Začetna velikost cevi ali palice
Končana velikost
Debelina steneza cevi
Znižanje na prehod
Zahtevana dolžina risbe
Ciljna proizvodnja
Ti parametri se uporabljajo za oceno zahtevane vlečne sile, razporeditve orodja in časa cikla. Če izračunana obremenitev presega praktično območje 50 kN, je treba razmisliti o večji vlečni mizi.
Kočijo vozi aservo krmiljeni zobnikvključitev natančnega stojala, pritrjenega vzdolž postelje stroja. Ta prenos odpravlja napenjanje in raztezanje verige, ki sta povezana z verižnimi vlečnimi mizami, in se izogiba krogu cilindra, črpalke in hidravličnega olja, ki ga zahtevajo hidravlični sistemi.
Glavna prednost procesa je sposobnost nadzorahitrost risanja, pospešek, pojemek in položaj vozičkapreko servo sistema. To je uporabno, kadar proizvodni proces zahteva ponovljive cikle vlečenja ali različne hitrosti za različne materiale in redukcije.
Prenos z zobato letvijo sam po sebi ne določa kakovosti končnega izdelka. Geometrija matrice, poravnava trna, mazanje, stanje materiala in razpored risanja ostajajo kritični za končne dimenzije cevi ali palice in stanje površine.
Nazivna vlečna sila je50 kN. Uporabno območje je odvisno od trdnosti materiala, zmanjšanja preseka, trenja in orodja. Stroj je treba izbrati z zadostno rezervo sile, namesto da bi neprekinjeno deloval na meji svoje nazivne zmogljivosti.
Za risanje cevi se uporablja matrica skupaj z atrn ali jedrna palicaza nadzor notranje dimenzije. FR-50 podpira notranje mazanje za cevi z ID16 mm ali več, glede na izbrano konfiguracijo orodja.
Za polne palice sistem trnov ni potreben. Isto vlečeno mizo je torej mogoče konfigurirati za aplikacije cevi in palic, ko so dimenzije izdelka, orodje in obremenitev za vlečenje znotraj obsega stroja.
Avtomatski stroj za hladno vlečenje z zobato letvijo je mogoče dobavitipolavtomatski ali popolnoma avtomatskikonfiguracije. Odvisno od proizvodnega zaporedja lahko avtomatizacija zajema dovajanje, rezanje navojev trna, notranje in zunanje mazanje, vlečenje, razkladanje in vračanje vozička.
| Parameter | Specifikacija |
| Model | FR-50 |
| Risalna sila | 50 kN |
| Drawing Form | Enovrstični (1 pramen) |
| Efektivna dolžina risbe | 4 m |
| Core-Rod Stroke | 2 m |
| Maks. OD cevi | φ40 mm, odvisno od materiala in redukcije |
| Hitrost risanja | 0–40 m/min, brezstopenjsko |
| Hitrost povratka | 0–30 m/min |
| Čas cikla (potisni/povratni) | 9 s |
| Sredinska višina | 800 mm |
| Servo motor | 30 kW, 2000 vrt/min, Inovance |
| Reduktor | Planetarni pravokotnik, razmerje 1:15, Newgear |
| Servo krmilnik | 30 kW, Inovance |
| Napajanje | 380 V, 50 Hz |
| Vodilne tirnice | 35# linearna tirnica, 4 m, ENSC |
| Okvirna konstrukcija | Jeklo C28, jeklena plošča A3 varjena |
| Nosilec matrice | 45# jeklena plošča, sferična rezalna plošča, montažna luknja φ100 mm, prilagodljiva |
| Mazanje | Pnevmatska membranska črpalka, zunanje + notranje mazanje za ID ≥16 mm |
Specifikacije se lahko razlikujejo glede na material, urnik risanja, zasnovo matrice in dodatno opremo. Končno zmogljivost stroja je treba potrditi z dejanskimi proizvodnimi parametri.
Uporablja se za natančne bakrene cevi vHVAC, hladilna oprema in oprema za prenos toplote, kot tudi bakrene palice za električne in splošne inženirske aplikacije. Baker je na splošno primeren za višje hitrosti vlečenja kot trša jekla, če sta redukcija in mazanje pravilno izbrana.
Primerno zaavtomobilske hladilne cevi, komponente toplotnega izmenjevalnika in splošne aluminijaste cevizahteva nadzorovane zunanje mere in debelino stene po risanju.
Lahko se uporablja za precizne cevi iz nerjavečega jekla, ko je zahtevana vlečna obremenitev v območju 50 kN. Pri določanju redukcije in hitrosti vlečenja je treba upoštevati delovno utrjevanje nerjavnega jekla, geometrijo matrice in mazanje.
Aplikacije vključujejo precizne cevi, palice in palice za inženirske komponente. Materiali z večjo trdnostjo ali velika pomanjšanja lahko zahtevajo večji razred vlečne sile ali več vlečnih prehodov.
TheAvtomatski stroj za hladno vlečenje z zobato letvijolahko konfigurirate okoli dejanskega proizvodnega zaporedja, namesto da samostojno dodajate funkcije avtomatizacije. To je pomembno, ko linija obravnava več velikosti cevi ali pogoste menjave orodja.
Polsamodejna konfiguracija ohranja nalaganje materiala in izbrane nastavitvene operacije pod nadzorom operaterja. Integrira se lahko popolnoma avtomatska konfiguracijapodajanje, navoj na trn, mazanje, vlečenje, razkladanje in vrnitev vozička.
Sistem PLC in HMI je mogoče konfigurirati glede na zahtevane funkcije stroja, proizvodno zaporedje in stopnjo avtomatizacije.
FangRong se od takrat ukvarja s proizvodnjo opreme za hladno vlečenje1998. Its manufacturing facilities inDongguan in Yangjiangzajema izdelavo strojev, strojno obdelavo, sestavljanje, električno integracijo in testiranje.
Družba poroča o letni proizvodni zmogljivosti več kot650 strojevv obeh objektih in je dobavil opremo strankam v več kot70 držav.
Izdelava okvirja:Kanalirano jeklo C28 in jeklena plošča A3 sta zvarjena in pripravljena za strojno obdelavo.
strojna obdelava:Površine za namestitev vodil in regalov so strojno obdelane do zahtevane geometrije.
Sklop pogona:Servo motor, planetni menjalnik, zobnik in letev so sestavljeni in preverjeni pred končno integracijo.
Sistemska integracija:Mehanski, pnevmatski, mazalni in električni sistemi so povezani in zagnani.
PLC programiranje:Risalni cikli in funkcije HMI so konfigurirani glede na izbrano specifikacijo stroja.
Strojno testiranje:Gibanje vozička, električne funkcije, mazanje in zmogljivost vlečenja se preverijo pred odpremo. Vzorci strank se lahko uporabijo za poskuse risanja, ko so dobavljeni.
ISO 9001:2015— Sistem vodenja kakovosti, ki zajema načrtovanje, proizvodnjo, namestitev in storitve. Certifikat št. UQ231211R1.
CE dokumentacija— Na voljo za ustrezne konfiguracije strojev v skladu z zahtevami ciljnega trga.
SGS pregled— Na zahtevo stranke ali projekta je mogoče organizirati neodvisni pregled.
FangRong ima tudi številne patente za izume in uporabne modele, povezane z opremo za hladno vlečenje, vključno s prenosom risalnih strojev in sistemi orodij.
Therequired force is determined from the razred materiala, začetne in končne mere, debelina stene, zmanjšanje, geometrija matrice in pogoji mazanja. Največja OD cevi φ40 mm je strojna referenca in je ne smemo obravnavati kot največjo velikost za vsak material.
ja Za vlečenje cevi se uporablja sistem matrice in trna, medtem ko se polne palice vlečejo brez trna. Potrebne so ločene matrice in ustrezno orodje, vlečna obremenitev pa mora ostati znotraj nazivnega območja stroja.
Pogon odpravlja raztezanje verige in rutinsko prilagajanje napetosti verige. Še pomembneje je, da servo sistem omogoča programiranjehitrost, pospešek, pojemek in položaj vozička, ki je uporaben za ponovljive avtomatizirane cikle risanja.
Da, pod pogojem, da sta material in razpored zmanjševanja znotraj zmožnosti vlečne sile stroja. Nerjaveče jeklo na splošno zahteva natančnejši nadzor zmanjševanja, orodja in mazanja zaradi svoje večje trdnosti in obnašanja pri utrjevanju.
Zagotoviterazred materiala, začetna velikost, končna velikost, debelina stene, zmanjšanje na prehod, dolžina vlečenja, proizvodni cilj in zahteve za avtomatizacijo. Za risanje cevi so za potrditev konfiguracije orodja uporabne tudi zahteve za ID in informacije o trnu.
Pomemben FAT bi moral preveritipremikanje vozička, hitrost vlečenja, zmogljivost sile, poravnava matrice in trna, mazanje, funkcije samodejnega cikla in varnostne funkcije. Če je material stranke na voljo, je boljša dejanska preskusna risba, ker omogoča preverjanje rezultatov postopka pred pošiljanjem.
FangRong zagotavljanadzor montaže, zagon, usposabljanje operaterjev, dobava rezervnih delov in tehnična podpora na daljavo. Standardna garancijska doba je 12 mesecev od zagona.
Naslov
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kitajska
Tel
E-naslov