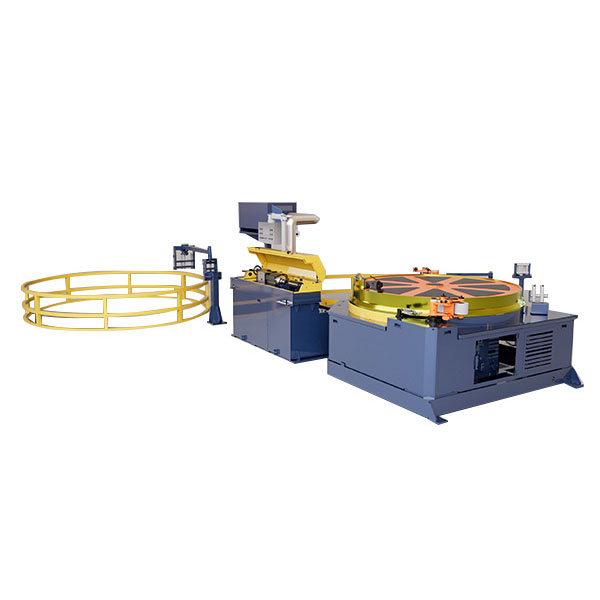
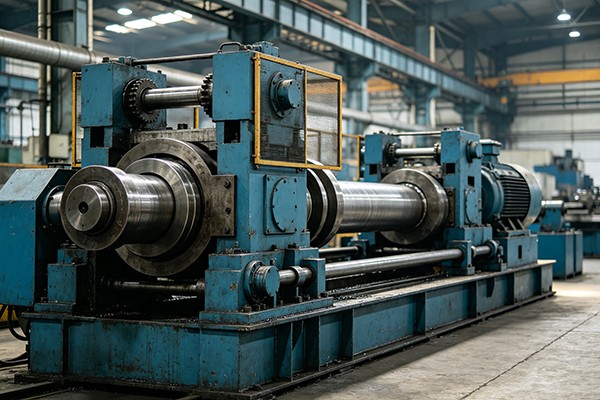
FangRongovPopolnoma avtomatska linijazdružuje koničenje, hladno vlečenje, ravnanje, rezanje in posnemanje v eno povezano proizvodno linijo. Namesto premikanja polizdelkov med ločenimi stroji, material vstopi na dovajalnem koncu in gre v zaporedju skozi zahtevane procese. Ta konfiguracija je še posebej uporabna za tovarne, ki proizvajajo velike količine palic ali cevi s fiksno dolžino, kjer sta ročni prenos in ponavljajoče se pozicioniranje postalo ozko grlo.
Ena linija, od neobdelane palice do končne dolžine
Postopek se začne s hidravlično potisno glavo, ki pripravi material za vlečenje, sledi pa ji glavna vlečena enota, ravnalnik z več valji, leteče škarje in avtomatska postaja za posnemanje. Vsaka stopnja ima posebno nalogo: potisna glava spravi material skozi matrico, vlečenje zmanjša presek, ravnanje popravi preostalo ukrivljenost, rezanje določi končno dolžino, posnemanje pa pripravi konce za naslednje sestavljanje ali strojno obdelavo.
Kazanje → Hladno risanje → Ravnanje → Rezanje → Posnemanje
Ohranjanje teh operacij povezanih lahko zmanjšavmesno ravnanje, ročno poravnavo in skladiščenje v procesu proizvodnje. To postane bolj opazno, ko se en izdelek večkrat proizvede po isti specifikaciji in bi operaterji sicer porabili veliko časa za prenos in ponastavitev materiala med stroji.
Prednost ni le manj strojev v delavnici. Povezana proizvodna pot lahko tudi zmanjša količino ravnanja z materialom med procesi in olajša upravljanje celotnega delovnega toka.
Zgrajeno okoli obremenitve risanja
Samodejni obseg linije:FR-5T do FR-200T
Hydraulic Push-Head Force:10T do 300T
Cilinder s potisno glavo:φ63×200mm do φ300×300mm
Moč motorja glavne risbe:22kW do 400kW
Moč hidravlične oljne črpalke:5,5kW do 160kW
Veljavni premer palice:približno 13–100 mm, odvisno od konfiguracije
Te številke niso neodvisne možnosti. Začetni premer, razred materiala, zmanjšanje vlečenja, končna velikost in proizvodni cikel določajo zahtevano silo vlečenja, hidravlično zmogljivost in moč motorja. Linija, zasnovana za manjše natančne palice, na primer, ne potrebuje enake konfiguracije kot tista, ki riše večje jeklene profile visoke trdnosti.
FangRong torej gradi linijo okoli dejanskega procesa risanja, namesto da bi izbral vsak modul posebej glede na nazivno zmogljivost stroja. To pomaga uskladiti opremo z materialnimi in proizvodnimi zahtevami brez dodajanja zmogljivosti, ki ni potrebna.
Sinhronizacija je pomembnejša od dodajanja dodatne avtomatizacije
Ko je povezanih več strojev, je težavno narediti, da delujejo kot en proces. Vlečna enota, ravnalnik, rezalnik in postaja za posnemanje robov ne morejo delovati neodvisno, če mora material prispeti na vsako postajo ob pravem času in na pravem mestu.
FangRong uporablja centraloMitsubishi PLC nadzorni sistemza koordinacijo servo pogonov, hidravličnih enot in avtomatskega upravljanja. Krmilni sistem upravlja zaporedje delovanja med postajami, medtem ko sta hitrost in napetost usklajeni, da se zmanjšajo nepotrebni postanki, kopičenje materiala in neusklajena gibanja.
Pri proizvodnji, ki vključuje pogoste menjave izdelkov, lahko shranjene nastavitve procesa tudi zmanjšajo količino ponavljajočih se prilagoditev, ki jih zahtevajo operaterji. To je še posebej uporabno, kadar ista linija obravnava več uveljavljenih proizvodnih specifikacij.
Kjer je popolnoma samodejna linija smiselna
Ta tip linije je najprimernejši, kadar se proizvodna pot ponavlja in končni izdelek zahteva več zaporednih operacij. Tipične aplikacije vključujejoavtomobilske pogonske gredi, cevi okvirjev koles, noge za pohištvo in električni vodi.
Za proizvodnjo majhnih količin z veliko različnimi velikostmi popolnoma integrirana linija ni vedno najboljša izbira. Ločeni stroji lahko zagotovijo večjo prilagodljivost, ko se izdelki pogosto menjajo. Avtomatska linija postane privlačnejša, ko so stabilne specifikacije, visok izkoristek in zmanjšano ročno rokovanje pomembnejši od največje prilagodljivosti procesa.
Zakaj izbrati FangRong za celotno linijo
FangRong ne dobavlja samo posameznih strojev v liniji. Naše izkušnje zajemajo celotno zaporedjekoničenje, risanje, ravnanje, rezanje in posnemanje, kar omogoča, da se postavitev opreme in krmilna logika obravnavata skupaj od začetka.
Za stranko lahko en projekt popolnoma avtomatske linije zajema izbiro opreme, postavitev linije, električno in hidravlično koordinacijo, namestitev, zagon in usposabljanje operaterja. Če se proizvodne zahteve pozneje spremenijo, je mogoče posamezne postaje ovrednotiti tudi kot del obstoječega procesa in ne obravnavati kot nepovezano opremo.
Z več kot 30-letnimi izkušnjami na področju opreme za preoblikovanje kovin in tovarn v Guangdongu se FangRong osredotoča na gradnjo risalnih in končnih linij glede na kupčev material, dimenzije, proizvodnjo in nadaljnje zahteve.
Cilj je preprost:manj rokovanja med procesi in bolj dosledna pot od vhodnega materiala do končnih delov.


 Whatsapp