Whatsapp
Ponujamo obsežen nabor opreme za natančno obdelavo kovin, vključno s stroji za ravnanje, hladno vlečenje, koničenje, posnemanje robov, rezanje, valjanje navojev in vlečne matrice, prilagojene materialom za cevi, palice in žice v različnih panogah.
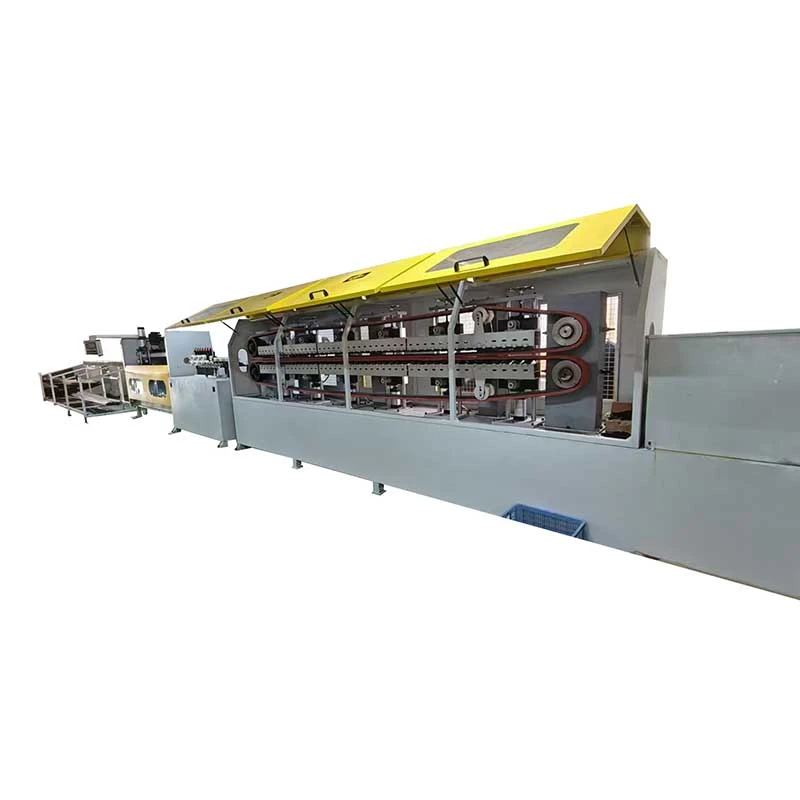
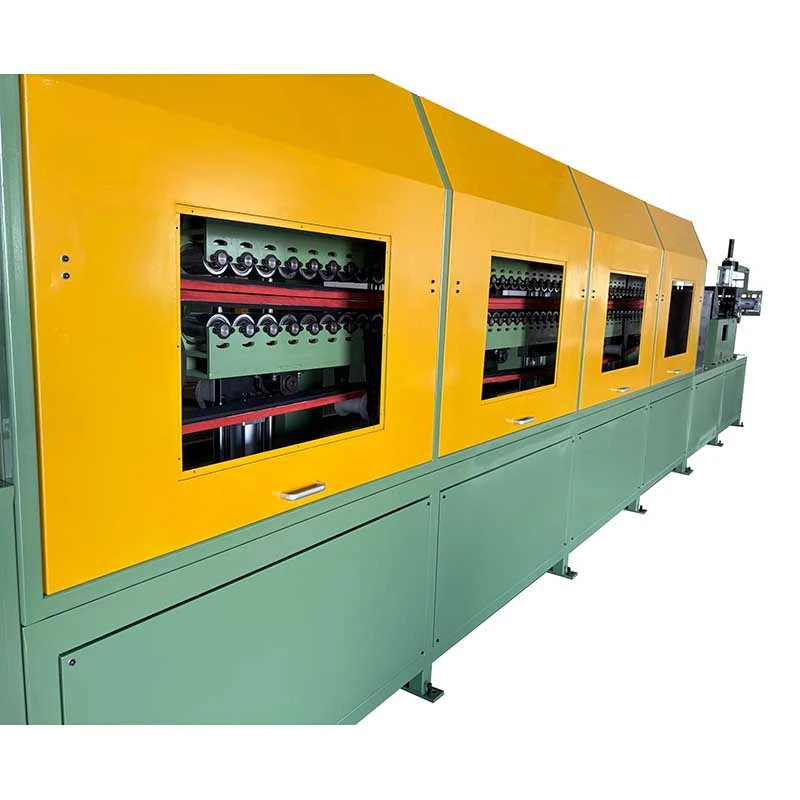
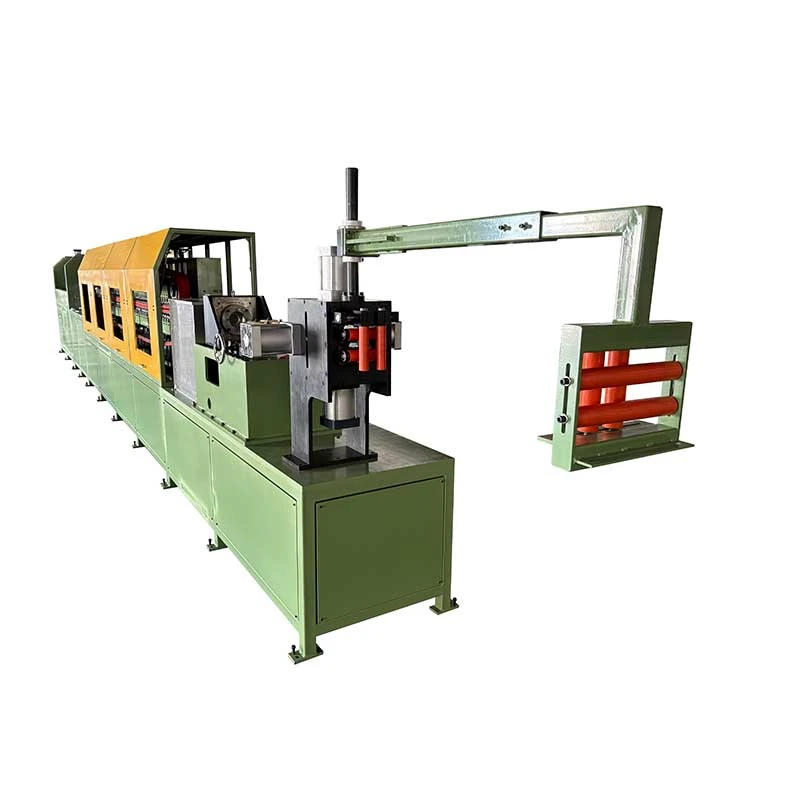
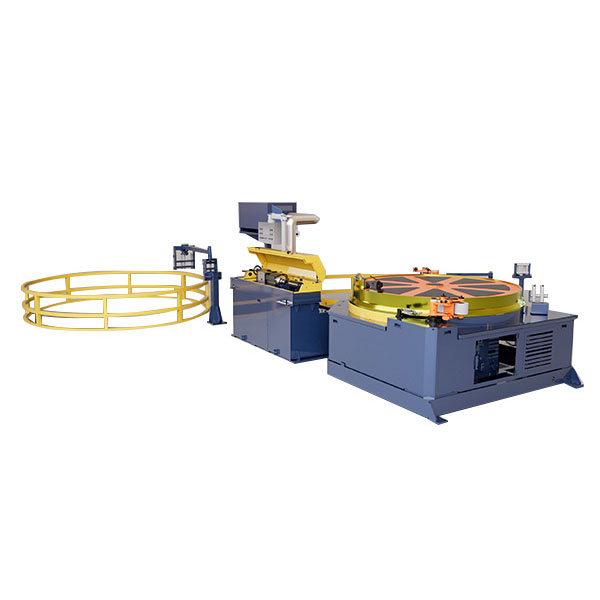
TheAvtomatski stroj za hladno vlečenje na gosenicah z navijalcemje zasnovan za neprekinjeno vlečenje in zvijanjekovinske cevi majhnega premera. Z vlečenjem sil10–50 kNin pospeši do100 m/min, pogon na gosenicah zagotavlja stabilno vleko in neprekinjeno delovanje. Obdeluje premere ceviφ5–40 mmin dovaja vlečeni material neposredno v navijalko, kar zmanjšujerezanje, rokovanje in shranjevanje. Primerno za cevi iz bakra, aluminija, nerjavečega jekla in ogljikovega jekla, ki se uporabljajo vHVAC, avtomobilski, električni in splošni inženiring.
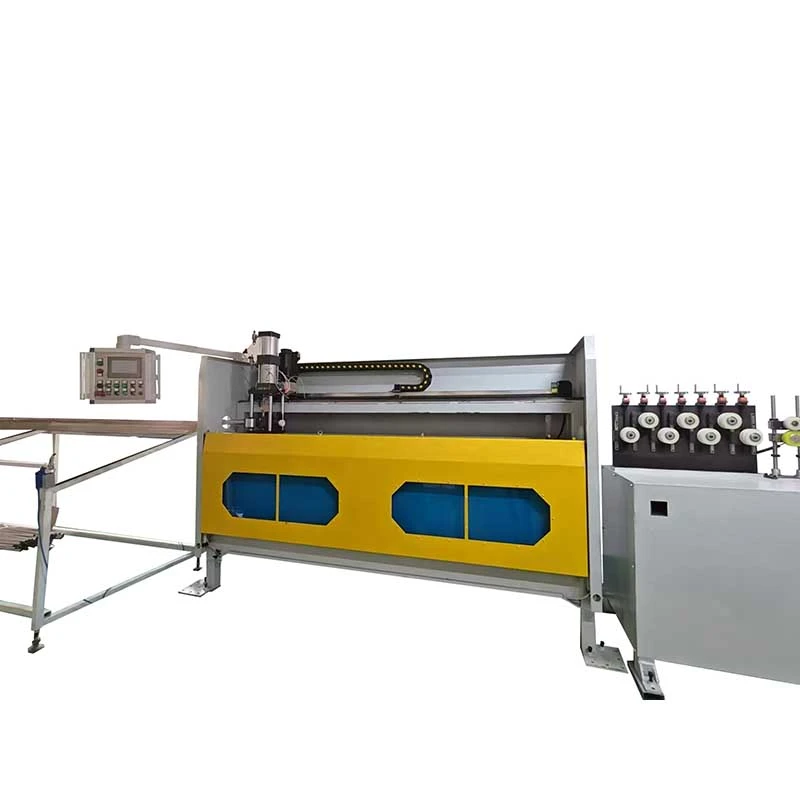
TheAvtomatski stroj za hladno vlečenje na gosenicah z navijalcemje zasnovan za proizvajalce, ki morajo neprekinjeno vleči kovinske cevi majhnega premera in prejeti končni izdelek v zvitkih namesto ravnih dolžin. Združuje asistem za vlečenje na gosenicah, natančno držalo za matrice, krmiljenje PLC in avtomatska postaja za zvijanjev eni proizvodni liniji, kar odpravlja ponavljajoče se ustavljanje, razkladanje, rezanje in ročni prenos med postopki vlečenja in zvijanja.
Ta konfiguracija je še posebej uporabna, če je izdelek dobavljen v dolgih neprekinjenih dolžinah za upogibanje cevi, rezanje, proizvodnjo toplotnega izmenjevalnika ali nadaljnje vlečenje. Serija FR zajema premere cevi odφ5 do φ40 mm, s črpanjem moči iz10 do 50 kNin največje hitrosti risanja80-100 m/min, odvisno od modela in pogojev postopka.


Tradicionalne verižne ali hidravlične vlečne mize vlečejo cev v posameznih potezah. Avtomatski stroj za hladno vlečenje na gosenicah z navijalcem se mora ustaviti po vsakem gibu, da lahko upravljavec ponastavi, razloži ali prenese obdelovanec. Ta način delovanja je sprejemljiv za kratke ravne cevi, vendar postane neučinkovit, ko to potrebuje strankana stotine ali tisoče metrov neprekinjenih cevi majhnega premera.
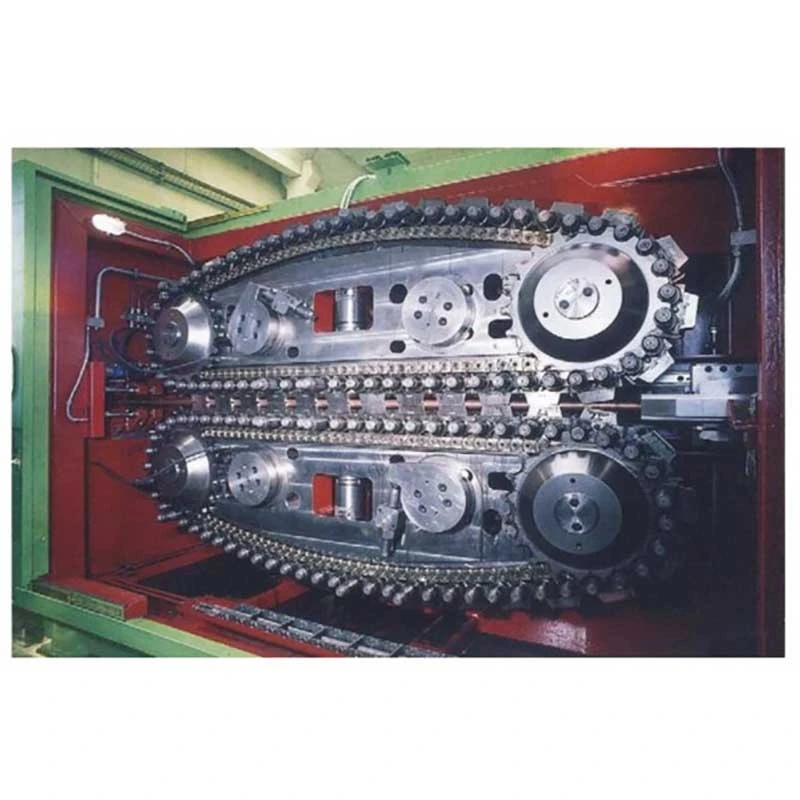
Sistem pasenikov spremeni metodo vlečenja iz prekinjenega giba vneprekinjeno vlečenje s trenjem. Zgornja in spodnja gosenica držita cev preko dolgega kontaktnega območja in jo neprekinjeno podajata skozi vlečno matrico. Končana cev nato vstopi neposredno v navijalec.
Rezultat ni le večja hitrost risanja. Glavne proizvodne prednosti so manj korakov rokovanja, manj vmesnega skladiščenja, zmanjšano posredovanje operaterja in format končnega izdelka, ki se lahko prenese neposredno v naslednji proces.
Ko je neprekinjeno risanje pomembno:Najbolj dragocen je za bakrene, aluminijaste in jeklene cevi dolgih dolžin, kjer sta obseg proizvodnje in dobava tuljav pomembnejša od izdelave posameznih ravnih palic.
Ko je manj pomembno:Če je vaš izdelek vedno dobavljen kot kratke ravne dolžine in zahteva pogoste menjave med zelo različnimi velikostmi cevi, je morda primernejša običajna vlečena miza. Izbira stroja bi zato morala temeljiti na materialu, zmanjšanju na prehod, končnem premeru, zahtevani dolžini in formatu dostave in ne samo na hitrosti.
1. Hranjenje po cevki:Dohodna cev se napaja iz odvijalnika ali dovajalnega sistema za ravno dolžino in vstopi v stroj skozi vstopno vodilo.
2. Vlečna matrica:Cev gre skozi natančno risalno matrico, zmanjša zunanji premer in nadzira končni dimenzijski profil. Oblikovanje matrice in mazanje neposredno vplivata na vlečno silo, stanje površine in življenjsko dobo orodja.
3. Neprekinjeno vlečenje gosenice:Dve vzporedni gosenici oprimeta cev pred ali okoli postopka vlečenja. Več parov pnevmatskih valjev uporablja nadzorovan pritisk za vzdrževanje trenja med gosenicami in cevjo. Za razliko od mize za vlečenje verige gosenice ni treba sprostiti in ponastaviti po vsakem gibu.
4. Risba s spremenljivo hitrostjo:Hitrost vlečenja je brezstopenjsko nastavljiva znotraj nazivnega območja. Dejansko proizvodno hitrost je treba izbrati glede na trdnost materiala, velikost cevi, redukcijsko razmerje, mazanje in zahtevano površinsko obdelavo, namesto da bi preprosto delovali pri največji hitrosti.
5. Sinhronizirano navijanje:Vlečena cev vstopi v postajo za zvijanje takoj po izstopu iz vlečenega dela. Hitrost navijanja sledi hitrosti vlečenja za nadzor napetosti vrvice in ustvarjanje stabilnega zvitka.
6. Menjava tuljave:Ko je dosežena prednastavljena dolžina tuljave ali proizvodna količina, krmilni sistem ustavi linijo za zamenjavo tuljave in naslednji kolut ali boben se lahko postavi za proizvodnjo.
7. Nadzor PLC in HMI:Nadzorni sistem upravlja hitrost vlečenja, štetje dolžin, delovanje zvijanja in zaporedje menjave tuljav, kar operaterju omogoča spremljanje celotnega procesa iz ene nadzorne postaje.
Gosenični pogon omogoča neprekinjeno vlečenje namesto ponavljajočih se ciklov vlečenja in zaustavljanja. FR-16 in FR-25 ponujata hitrosti risanja do80 m/min, medtem ko FR-38 doseže do100 m/min.
Za velikega proizvajalca bakrenih cevi, ki dobavlja dolge tuljave proizvajalcem HVAC, lahko to načelo delovanja odpravi izpade, povezane s ponavljajočimi se gibi vlečene mize. Vendar največja hitrost ni samodejno najboljša proizvodna hitrost. Pri težavnih vrstah nerjavnega jekla ali visokih redukcijskih razmerjih lahko nižja hitrost z ustreznim mazanjem zagotovi boljšo življenjsko dobo orodja in kakovost površine.
Kontaktna dolžina gosenice sega od1800 do 3500 mm. Daljše kontaktno območje omogoča, da se vlečna sila porazdeli po večji dolžini cevi, kar zmanjša tveganje zdrsa gosenice, ko je potrebna večja vlečna sila.
Ta parameter postane še posebej pomemben pri obdelavi trših materialov, večjih premerih cevi ali večjih redukcijah. Za mehko bakreno cev z zmerno redukcijo najdaljši pasenik ni nujno potreben.
Serija FR uporablja več parov zračnih valjev za nadzor vpenjalnega tlaka na gosenicah. FR-16 uporablja 8 parov, FR-25 uporablja 10 parov in FR-38 uporablja 12 parov.
Namen je vzdrževati zadosten torni oprijem vzdolž vlečne cone, ne da bi se zanašal na pretiran pritisk na eno točko. Pravilna nastavitev tlaka je pomembna, saj lahko nezadosten pritisk povzroči zdrs, medtem ko lahko prevelik pritisk zaznamuje ali deformira površino cevi.
Končana cev se po vlečenju navije neposredno na kolut ali boben. To je uporabno za HVAC, hlajenje in avtomobilske cevi, kjer nadaljnji procesi pogosto zahtevajo dolg neprekinjen material.
Proizvajalec bakrenih cevi, ki uporablja FR-38 za cevi za klimatske naprave, lahko tako končano tuljavo prenese neposredno v kasnejšo proizvodnjo rezanja, krivljenja ali toplotnega izmenjevalnika, namesto da bi material najprej razrezal na ravne dolžine, ga povezal v svežnje in nato dodal v drug postopek.
Trije standardni modeli pokrivajo različne zahteve glede premera in vlečne sile. Izbira večjega modela preprosto zato, ker ponuja višjo največjo hitrost, lahko poveča stroške opreme in energije brez izboljšanja proizvodnje, če sta zahtevana velikost in zmanjšanje cevi majhna.
| Model | FR-16 | FR-25 | FR-38 |
| Razpon premera cevi | φ5-φ16 mm | φ10-φ25 mm | φ10-φ40 mm |
| Risalna sila | 10 kN | 30 kN | 50 kN |
| Moč glavnega motorja | 15 kW | 22 kW | 37 kW |
| Hitrost risanja | 0-80 m/min | 0-80 m/min | 0-100 m/min |
| Pari zračnih cilindrov | 8 parov | 10 parov | 12 parov |
| Širina pajka | 80 mm | 100 mm | 120 mm |
| Kontaktna dolžina pajka | 1800 mm | 2500 mm | 3500 mm |
| Navijalna postaja | Integrirano | Integrirano | Integrirano |
Izbira modela:FR-16 je primeren za manjše velikosti cevi do φ16 mm; FR-25 zagotavlja večjo vlečno silo za aplikacije φ10-φ25 mm; FR-38 je namenjen za večje velikosti cevi do φ40 mm in aplikacije, ki zahtevajo do 50 kN vlečne sile. Končno izbiro je treba potrditi na podlagi začetnega premera, končnega premera, razreda materiala, zmanjšanja na prehod, metode mazanja in zahtevane proizvodnje.
Tipični materiali:Bakrene in aluminijaste cevi za klimatske naprave, hladilne sisteme, kondenzatorje in uparjalnike.
Scenarij stranke:Proizvajalec bakrenih cevi uporablja vlečeno mizo na gosenicah FR-38 z integriranim navijanjem za izdelavo dolgih cevi za klimatske naprave. Neprekinjen postopek vlečenja omogoča, da vlečena cev neposredno vstopi v navijalko, kar zmanjša potrebo po vmesnem rezanju in ročnem prenosu pred naslednjo proizvodno operacijo.
Za to aplikacijo sta hitrost vleke in stabilnost tuljave običajno pomembnejši od same največje vlečne sile. Mazanje, stanje matrice in končno dimenzijsko toleranco je treba oceniti skupaj z zahtevami glede proizvodnje.
Tipični materiali:Cevi iz ogljikovega jekla, nerjavečega jekla, bakra in aluminija za zavorne cevi, sisteme za gorivo in klimatske sisteme vozil.
Scenarij stranke:Dobavitelj avtomobilskih cevi uporablja FR-25 za neprekinjeno proizvodnjo navitih cevi majhnega premera. Sistem za vleko na gosenicah se izogne ponavljajočemu se pospeševanju in zaviranju, ki je povezano s prekinitvijo vlečenja, s čimer pomaga proizvajalcu vzdrževati stabilnejši neprekinjen proces pred rezanjem in oblikovanjem po toku.
Za avtomobilske cevi sta lahko stanje površine in dimenzionalna doslednost pomembnejša od doseganja najvišje možne hitrosti proge, ker lahko napake po upogibanju, razširjanju ali sestavljanju postanejo drage.
Tipični materiali:Nerjaveče jeklo in druge precizne zlitine, ki se uporabljajo za komponente cevi majhnega premera in instrumentov.
Scenarij stranke:Proizvajalec medicinskih pripomočkov uporablja FR-16 za vlečenje cevi iz nerjavečega jekla majhnega premera za naknadno rezanje in sestavljanje. Neprekinjeni postopek je primeren, kadar so potrebne dolge, dosledne dolžine cevi, preden se material razreže na posamezne komponente.
Za uporabo v medicini in instrumentaciji je največja hitrost običajno manj pomembna kot nadzor dimenzij, stanje površine, stabilnost orodja in sledljiva kontrola kakovosti.
Majhne bakrene, aluminijaste in jeklene cevi se lahko vlečejo in zvijajo za električne komponente, instrumente, komponente za prenos toplote in druge inženirske izdelke. Integrirana konfiguracija zvijanja je najbolj uporabna, če lahko naslednji proces sprejme neprekinjen material v zvitku.
Standardni paket stroja vključujesistem za vleko na gosenicah, glavni motor, menjalnik, držalo matrice, pnevmatski vpenjalni sistem, integrirana postaja za navijanje, krmilna omarica PLC s HMI in standardnimi komponentami stroja.
Vlečne matrice za posebne velikosti cevi so običajno izbrane glede na naročnikov material in razpored prehodov in jih je mogoče kotirati ločeno. Odvijalniki, dodatna oprema za podajanje, posebni bobni za zvijanje, avtomatizacija po meri in druga oprema navzgor ali na koncu je mogoče konfigurirati glede na proizvodno linijo.
| MOQ | 1 komplet stroja |
| Cene na podlagi količine | 1 komplet / 2-4 kompleta / 5+ kompletov; končna cena na enoto je navedena glede na model, konfiguracijo in količino naročila |
| Trgovinski izraz | FOB pristanišče Shenzhen, Kitajska; drugi Incoterms na voljo po dogovoru |
| Plačilni rok | 30% depozit po potrditvi naročila; 70 % stanja pred odpremo po tovarniškem sprejemnem preizkusu |
| Standardni dobavni rok naročila | FR-16 / FR-25: približno 30-60 dni; FR-38 in konfiguracije po meri: približno 60-90 dni |
| Hitro naročilo | Prednostno proizvodnjo je mogoče urediti glede na zmogljivost in konfiguracijo tovarne. Datum pospešene dostave mora biti potrjen v komercialni ponudbi pred oddajo naročila. |
| Garancija | 12 mesecev od zagona |
Pomembno:Dobavni rok začne teči po potrditvi tehničnih specifikacij, risbenih zahtev in komercialnih pogojev. Prilagojene matrice, posebna avtomatizacija, uvožene električne komponente in specifične zahteve glede testiranja lahko vplivajo na končni razpored dostave.
Avtomatski stroj za hladno vlečenje na gosenicah z navijalcem je zasnovan glede na strankin dejanski postopek vlečenja cevi in ne izbran samo glede na nazivni premer cevi. Pred proizvodnjo lahko tehnična ekipa ocenirazred materiala, začetna velikost, končna velikost, redukcijsko razmerje, zahtevana vlečna sila, proizvodna hitrost in zahteve za navijanje.
1. Procesni inženiring:Potrdite material cevi, dimenzije, razporeditev matrice, konfiguracijo pasenice in zahteve za navijanje.
2. Pregled materiala:Pred strojno obdelavo preglejte ključno jeklo, gredi, zobnike, komponente goseničarjev in druge nosilne dele.
3. Natančna obdelava:Ogrodje goseničnih strojev in glavne mehanske komponente v skladu z inženirskimi risbami in zahtevanimi tolerancami.
4. Mehanska montaža:Sestavite gosenični pogon, menjalnik, pnevmatski vpenjalni sistem, držalo matrice in sistem za navijanje.
5. Električna integracija:Namestite PLC, HMI, senzorje, motorje in krmilne komponente ter dokončajte ožičenje stroja.
6. Zagon PLC:Preverite nadzor hitrosti vlečenja, štetje dolžin, sinhronizacijo navijanja in zaporedje menjave tuljav.
7. Tovarniško testiranje:Stroj je podvržen preskusu v prostem teku in obremenitvi. Kjer so na voljo vzorci cevi strank, se lahko zmogljivost vlečenja in zvijanja preveri z uporabo dejanskega materiala.
8. Končni pregled:Preverite dimenzije stroja, električne funkcije, pnevmatsko delovanje, mazanje, varnostne naprave in stanje končne tuljave.
9. Izvozna embalaža:Stroj je pakiran v skladu z zahtevami čezmorskega transporta, z zaščito pred vlago, korozijo in poškodbami pri rokovanju.
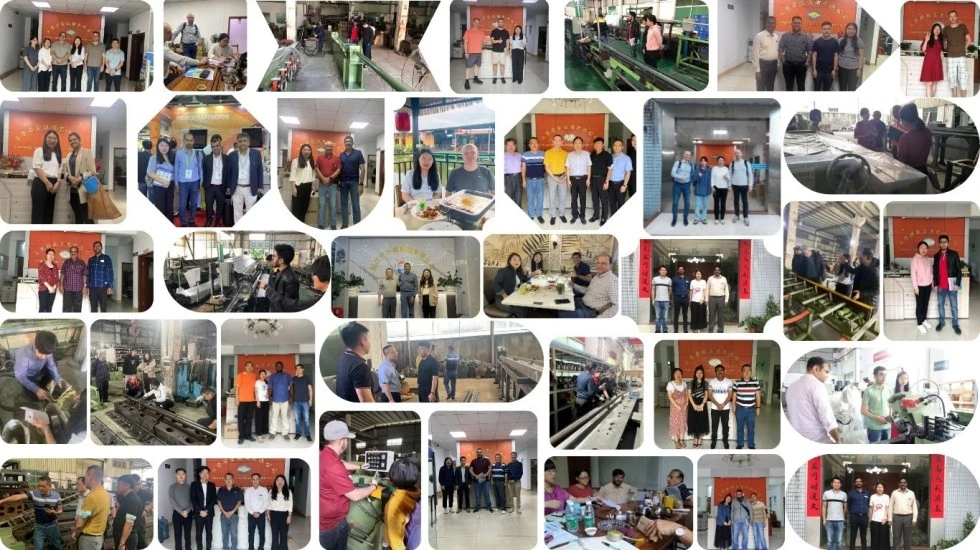
Inženiring vlečenih miz od leta 1998.FangRong se že več kot dve desetletji osredotoča na hladno vlečenje in sorodno opremo za oblikovanje kovin. Inženirsko ozadje podjetja vključuje tajvansko partnerstvo na področju risalne opreme in kasnejši neodvisni razvoj proizvodnje.
Dva proizvodna obrata.Proizvodni obrati Dongguan in Yangjiang podpirajo mehansko izdelavo, montažo, testiranje in dostavo opreme za različne količine naročil.
Mednarodne izkušnje z namestitvijo.Oprema FangRong je bila dobavljena strankam v več kot 70 državah in zagotavlja praktične izkušnje z različnimi materiali cevi, proizvodnimi zahtevami in tovarniškimi pogoji.
Tovarniško sprejemno testiranje.Ključne funkcije delovanja so pred odpremo preverjene. Pri projektih, kjer so vzorci strank dobavljeni vnaprej, je mogoče postopek vlečenja in zvijanja preizkusiti glede na dejanski proizvodni material.
Inženirska podpora na osnovi aplikacij.Tehnična ekipa lahko pomaga pri izbiri matrice, izračunu vlečne sile, načrtovanju urnika prehodov, konfiguraciji pasekov, postavitvi stroja in zahtevah za navijanje. To je še posebej pomembno pri zamenjavi prekinitvene risalne mize z neprekinjeno risalno črto.
ISO 9001:2015— Sistem vodenja kakovosti, ki zajema načrtovanje, proizvodnjo, namestitev in storitve. Certifikat št. UQ231211R1.
Oznaka CE— Standardni stroji FR so dobavljeni z dokumentacijo o skladnosti CE, ki velja za konfiguracijo stroja in ustrezne zahteve EU. Ocena varnosti strojev temelji na veljavnih zahtevahDirektiva 2006/42/ESin povezanimi harmoniziranimi standardi.
Inšpekcija SGS— Za dogovorjene specifikacije stroja, zmogljivost in varnostne zahteve se lahko dogovorite za pregled tretje osebe.
Patentni portfelj— FangRong je razvil patentirane tehnologije v zvezi z opremo za risanje, držali za matrice, napenjalnimi mehanizmi in drugimi komponentami za oblikovanje kovin.
Opomba:Skladnost CE je odvisna od konfiguracije. Če bo stroj uvožen v EU, je treba končno tehnično datoteko, izjavo o skladnosti, varnostne naprave in električno konfiguracijo potrditi za natančen dobavljeni stroj. O dokumentaciji UKCA in drugih zahtevah, specifičnih za trg, se je mogoče pogovoriti pred proizvodnjo.
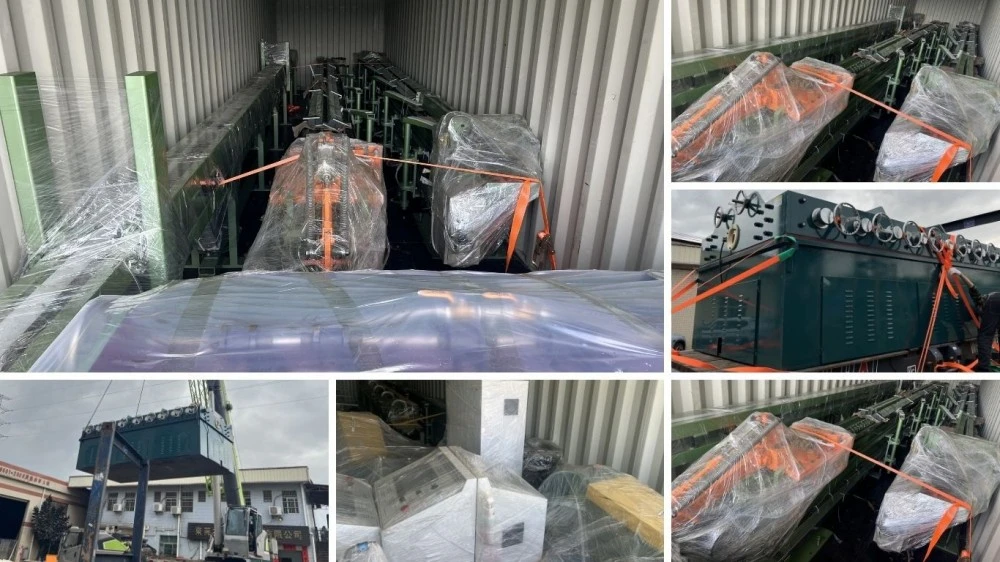
Avtomatski stroj za hladno vlečenje gosenic na zvitke je pripravljen za mednarodno pošiljanje z izvozno usmerjeno embalažo in zaščito za mehanske, električne in pnevmatske komponente. Končni način pakiranja je odvisen od dimenzij stroja, poti pošiljanja in od tega, ali se oprema pošilja kot celoten stroj ali v ločenih delih.
Pri čezmorskih projektih se seznam pakiranja, dimenzije stroja, bruto teža in ureditev nakladanja potrdijo pred odpremo, tako da lahko kupec vnaprej pripravi carinjenje, notranji transport in opremo za tovarniško razkladanje.
Začnite z dejanskim premerom cevi in vlečno silo in ne z največjo hitrostjo. FR-16 pokriva φ5-φ16 mm in zagotavlja 10 kN; FR-25 pokriva φ10-φ25 mm in zagotavlja 30 kN; FR-38 pokriva φ10-φ40 mm in zagotavlja 50 kN. Upoštevati je treba tudi trdnost materiala, začetni premer, končni premer in zmanjšanje na prehod.
Da, serijo FR je mogoče konfigurirati za baker, aluminij, nerjavno jeklo, ogljikovo jeklo in izbrane posebne zlitine. Vendar pa se ne sme domnevati, da isti stroj uporablja enake matrice, mazanje ali parametre vlečenja za vsak material. Trši materiali na splošno zahtevajo več vlečne sile in natančnejši nadzor redukcije in mazanja.
Št. 100 m/min je največja nazivna hitrost FR-38 pri ustreznih procesnih pogojih. Dejanska proizvodna hitrost je odvisna od materiala, dimenzij cevi, zmanjšanja, zasnove matrice, mazanja, površinskih zahtev in pogojev zvijanja. Delovanje pri najvišji hitrosti je uporabno le, če lahko celoten proces ohranja stabilno kakovost pri tej hitrosti.
Glavna razlika je v načinu vlečenja. Običajna vlečna miza vleče v gibih, medtem ko gosenični sistem zagotavlja neprekinjeno vlečenje na osnovi trenja. To je ugodno za dolge neprekinjene cevi, ker zmanjša cikle zaustavitve in zagona in omogoči, da vlečeni izdelek neposredno vstopi v navijalnico.
Pomembni so ustrezen pritisk na gosenicah, stanje gosenice, poravnava in procesno mazanje. Prevelik vpenjalni pritisk lahko poškoduje občutljive površine, premajhen pritisk pa lahko povzroči zdrs. Vpenjalni sistem je zato treba prilagoditi glede na material cevi in zahteve glede površine, ne pa zgolj z največjim pritiskom.
Navediterazred materiala, začetni premer cevi, končni premer, debelina stene cevi, če je primerno, zahtevana hitrost vlečenja, ciljna proizvodnja, dimenzije tuljave in razpoložljivo napajanje. Uporaben je tudi vzorec risbe ali obstoječi urnik prehodov. Ti parametri omogočajo preverjanje zahtevane vlečne sile in modela stroja pred ponudbo.
Standardni stroj vključuje vlečni sistem in držalo matrice. Matrice za posebne velikosti cevi se izberejo glede na material in dimenzije stranke ter se običajno kotirajo glede na zahtevani postopek risanja.
ja Konfiguracija serije FR vključuje integrirano postajo za zvijanje. Navijalec sledi hitrosti vlečne vrvice in navija končano cev na določeno tuljavo ali boben. Zahteve za dolžino tuljave, napetost in preklop je treba potrditi med tehničnimi specifikacijami.
Standardna MOQ je1 komplet stroja. Pripravite lahko ponudbe na podlagi količine1 niz, 2-4 kompleti in 5+ kompletov. Končna cena na enoto ni odvisna samo od količine, temveč tudi od izbranega modela, orodja, konfiguracije navitja, avtomatizacije in specifičnih zahtev stranke.
Standardna ponudba FOB temelji naPristanišče Shenzhen, Kitajska. Če vaš logistični dogovor zahteva drugo kitajsko pristanišče, se lahko rok pošiljanja in stroški notranjega prevoza ponovno izračunajo v ponudbi.
Standardna naročila FR-16 in FR-25 običajno zahtevajo30-60 dni. FR-38 in stroji s prilagojenimi konfiguracijami na splošno zahtevajo60-90 dni. Potrjen dobavni rok začne teči po dokončanju tehničnih specifikacij in podrobnosti naročila.
Za nujne projekte se lahko pogovarjamo o prednostni proizvodnji. Naročilo po hitrem postopku je odvisno od trenutne zmogljivosti tovarne, razpoložljivosti komponent in konfiguracije stroja. Pospešen rok dostave mora biti pisno potrjen v komercialni ponudbi pred oddajo naročila.
Standardna ureditev plačila je30 % depozit po potrditvi naročila in 70 % stanja pred odpremo po tovarniškem sprejemnem testiranju. Za kvalificirane projekte se lahko pogovorimo o alternativnih pogojih.
Stroj je preverjen glede mehanskega delovanja, električnih funkcij, pnevmatskega vpenjanja, krmiljenja hitrosti vlečenja, sinhronizacije navijanja, varnostnih funkcij in celotne montaže. Ko so zagotovljeni vzorci cevi strank, se lahko pred odpremo dogovorijo za dejanske preskuse vlečenja in zvijanja.
ja FangRong lahko zagotovi navodila za namestitev, podporo pri zagonu in usposabljanje operaterjev. Usposabljanje lahko zajema upravljanje stroja, menjavo matrice, redno vzdrževanje, nastavitev pasenice in osnovno diagnozo napak. Natančen dogovor o storitvah se potrdi glede na projekt in destinacijo.
Standardna garancijska doba je12 mesecev od zagona. Običajne nadomestne dele, kot so komponente pasenikov, zobniki, tesnila in senzorji, je mogoče dobaviti glede na konfiguracijo stroja. Za težave z delovanjem in vzdrževanjem je na voljo tudi oddaljena tehnična podpora.
Da, če lahko stranka vnaprej zagotovi reprezentativen material cevi in zahtevane informacije o risbi. Testiranje z dejanskim materialom je še posebej uporabno za nove aplikacije, saj omogoča oceno vlečne sile, hitrosti, mazanja, stanja površine in zmogljivosti zvijanja pred dostavo.
Kupec mora glede na končno postavitev stroja pripraviti zahtevane temelje, sidrišča, električno napajanje, stisnjen zrak, mazalni sistem in opremo za transport materiala. FangRong lahko zagotovi risbe temeljev, informacije o sidrnih vijakih in zahteve za namestitev pred pošiljanjem.
Naslov
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kitajska
Tel
E-naslov