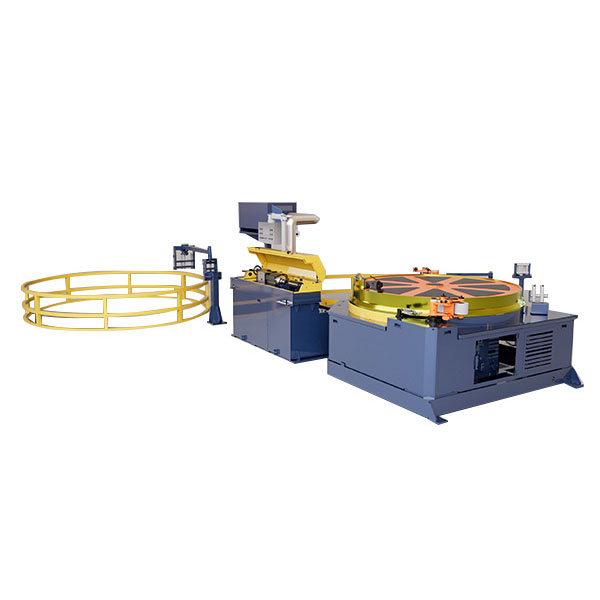
FangRongovStroj za hladno vlečenje na gosenicahuses an endless track to grip and pull the material continuously. Za razliko od običajne mize za vlečenje verige, ki se opira na voziček, ki se premika naprej in nazaj, goseniški sistem ohranja stik z obdelovancem v celotnem vlečnem območju. Zaradi tega je še posebej primeren zadolgi kolobarji, neprekinjen material in višje hitrosti vlečenja.
Neprekinjen oprijem za dolg material
Pajku ni treba sprostiti materiala in vrniti nosilca po vsaki risalni potezi. Več parov valjev pritisne na obrabo odporne gumijaste blazinice ob obdelovanec, kar ustvari dolgo kontaktno površino za vlečenje. Hidravlična napetost gosenic ohranja razmeroma stabilen prijemalni pritisk, ko material prehaja skozi stroj, kar pomaga zmanjšati zdrs in neenakomerno podajanje.
Ta ureditev je uporabna, kadar proizvodnja vključuje velike dolžine žice, cevi ali trakov in bi prekinitev običajne izmenične vlečene mize omejila proizvodnjo. Še posebej je pomembno zaelektrična žica, varilna žica in cevi za zaščito kablov, kjer je neprekinjeno podajanje dragocenejše od fleksibilnosti obdelave posameznih kratkih palic.
Neprekinjeno risanje je glavna prednost.Sistem gosenic je najbolj uporaben, ko je mogoče neprekinjeno dovajati vhodni material in je lahko tudi spodnji proces v koraku s hitrostjo vlečenja. For short bars or frequent size changes, a conventional chain or hydraulic drawbench may still be more practical.
FR-16, FR-25 in FR-38
Trije modeli goseničarjev pokrivajo premer materiala od približno φ5 do φ40 mm, z vlečnimi silami10–50kNin maksimalne hitrosti vlečenja približno 80–100 m/min. Moč glavnega motorja se giblje od 15kW do 37kW.
FR-16material φ5–16 mm
10kN vlečna sila
15kW motor
FR-25material φ10–25 mm
30 kN vlečna sila
22 kW motor
FR-38material φ10–40 mm
50kN vlečna sila
37kW motor
TheFR-16uporablja 8 parov valjev, širino pasenice 80 mm in kontaktno dolžino 1800 mm. TheFR-25uporablja 10 parov cilindrov, širino koloteka 100 mm in kontaktno dolžino 2500 mm. Za večji material,FR-38uporablja 12 parov cilindrov, širino pasenice 120 mm in kontaktno dolžino 3500 mm.
| Model |
Premer materiala |
Vlečna sila |
Glavni motor |
Cilindrični pari |
Dolžina kontakta |
| FR-16 |
φ5–16 mm |
10kN |
15kW |
8 pairs
|
1800 mm |
| FR-25 |
φ10–25 mm |
30kN |
22kW |
10 parov |
2500mm
|
| FR-38 |
φ10–40 mm |
50kN |
37kW |
12 parov |
3500 mm |
Pasenica proti verižni risbi
| Postavka |
Risba gosenice |
Vlečna miza za verige |
| Hranjenje materiala |
Neprekinjeno |
Intermitentno |
| Metoda vlečenja |
Neprekinjen oprijem steze |
Premični voziček in veriga |
| Primeren material |
Dolge tuljave, žica, neprekinjena cev |
Palice, cevi in rezane dolžine |
| Hitrost risanja |
Do približno 80–100 m/min |
Odvisno od stroja in postopka |
| Proizvodni značaj |
Visokohitrostna kontinuirana proizvodnja |
Prilagodljiva serijska proizvodnja |
| Najboljša uporaba Kdaj |
Potrebno je neprekinjeno hranjenje in visoka proizvodnja |
Vključene so različne velikosti, kratke palice ali večje vlečne sile |
The crawler is not automatically a replacement for a chain drawbench. Če je izdelek dobavljen kot kratke posamezne palice ali zahteva zelo veliko vlečno silo, je verižna ali hidravlična vlečna miza morda bolj praktična izbira. Oprema goseničarjev ima očitno prednost, koneprekinjen material in hitrost ciklaso glavne proizvodne omejitve.
Pritisk oprijema mora ostati dosleden
Pri visokih hitrostih proge lahko zdrs med tirnico in materialom hitro vpliva na kakovost površine in dimenzijsko skladnost. FangRong uporablja ahidravlični napenjalni sistemza vzdrževanje pritiska na tirnici in gumijaste blazinice, odporne proti obrabi, za zagotavljanje porazdeljenega stika. Dolg oprijemalni del tudi zmanjša potrebo po zanašanju na pretiran lokalni pritisk na eno točko.
Površino materiala in silo oprijema je treba upoštevati skupaj.Stanje blazinic, hidravlični tlak in stanje vhodnega materiala vplivajo na oprijem. Pri mehkejšem bakru ali aluminiju je treba silo prijema natančno nadzorovati, da se doseže zadosten oprijem brez označevanja materiala.
Za neprekinjeno obdelavo žice in cevi
Risanje pajka se običajno upoštevavlečenje električne žice, proizvodnja varilne žice in cevi za zaščito kablov. Kadar je treba narisani material zbirati neprekinjeno, aStroj za previjanjelahko postavite za risalno enoto, da oblikujete celoten postopek risanja in navijanja.
Za tovarne, ki prehajajo iz občasnega vlečenja v neprekinjeno proizvodnjo, glavno vprašanje ni le, koliko vlečne sile zagotavlja stroj. Pomembnejši premislek je, ali lahko vhodni material, zahtevano zmanjšanje, ciljna hitrost in navijalni proces v smeri toka delujejo neprekinjeno. To je tisto, kjer lahko gosenična linija nudi praktično prednost pred običajno batno vlečeno mizo.


 Whatsapp