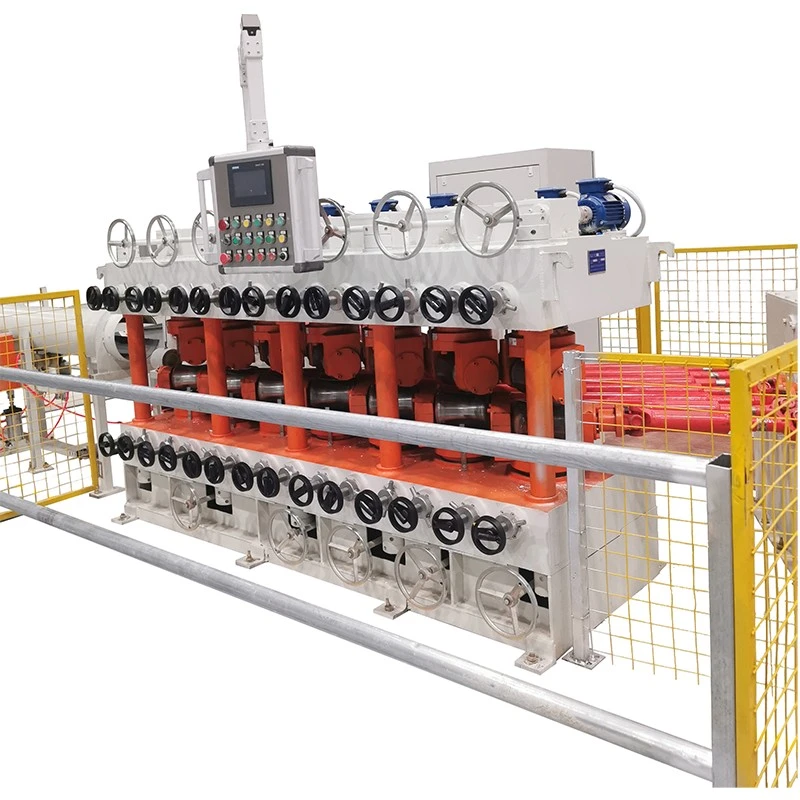
FangRongzagotavljaStroj za oblikovanje notranjih navojev ceviza oblikovanje neprekinjenih notranjih navojev in vijačnih utorov v bakrenih, nerjavnih jeklenih, medeninastih in aluminijastih ceveh. S konfiguracijama FR-8 in FR-12, ki pokrivata premere cevi od 5–15 mm in hitrosti vlečenja do 60 m/min, je oprema zasnovana za učinkovito obdelavo cevi v HVAC, hlajenju, gibljivih cevi in precizni proizvodnji cevi.
Oblikovanje notranjih navojev in utorov je pomemben postopek za proizvajalce, ki proizvajajo visoko zmogljive kovinske cevi, gibke cevi, cevi za toplotni izmenjevalnik in specializirane komponente za prenos tekočine. Za razliko od intermitentnih obdelovalnih postopkov lahko sistem neprekinjenega oblikovanja združuje dovajanje cevi, oblikovanje notranjega profila, nadzorovano vlečenje in samodejno zvijanje v enem proizvodnem zaporedju. To pomaga zmanjšati ponavljajoče se rokovanje, hkrati pa ohranja stabilno gibanje cevi in dosledne pogoje oblikovanja.
FangRongov stroj za oblikovanje notranjih navojev cevi je na voljo v konfiguracijah FR-8 in FR-12. Model FR-8 podpira cevi premera 5–10 mm s hitrostjo vlečenja 15–30 m/min, medtem ko FR-12 deluje s cevmi 8–15 mm pri 40–60 m/min. Končno konfiguracijo je mogoče prilagoditi materialu cevi, debelini stene, notranjemu profilu, koraku, proizvodni hitrosti in premeru tuljave.

Kazalo
- Kako deluje stroj za oblikovanje notranjih navojev cevi?
- Katere so ključne značilnosti neprekinjenega oblikovanja notranjih navojev?
- Katere so glavne specifikacije stroja?
- Kako naj proizvajalci izberejo pravi stroj?
- Kje se ta stroj uporablja?
- Katere proizvodne težave lahko reši?
- Kako FangRong pristopa k izdelavi strojev?
- Pogosto zastavljena vprašanja
- Kako lahko začnete svoj projekt obdelave cevi?
Kako deluje stroj za oblikovanje notranjih navojev cevi?
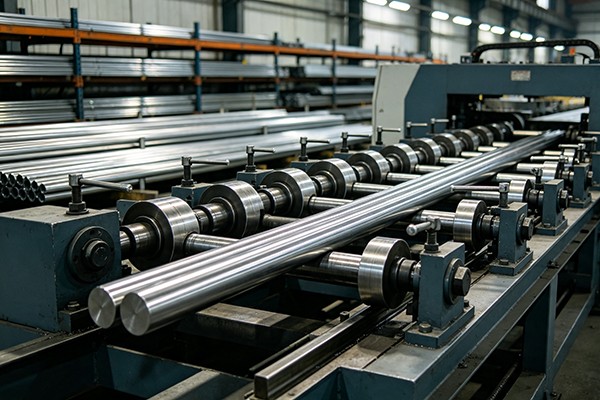
Stroj za oblikovanje notranjih navojev cevi je zasnovan za neprekinjeno gibanje cevi. Namesto ločene obdelave posameznih odsekov cevi, cev vstopi v sistem za dovajanje in se neprekinjeno premika skozi notranji odsek za oblikovanje. Nadzorovano preoblikovalno orodje ustvari zahtevan spiralni navoj ali utor na notranji površini, medtem ko vlečni sistem ohranja stabilno gibanje.
1. Nadzorovano hranjenje po cevki
Dovajalni del vodi cev proti območju oblikovanja z nadzorovano hitrostjo. Natančna poravnava je pomembna, ker lahko preveliko odstopanje vpliva na globino oblikovanja, konsistenco koraka in končni notranji profil.
2. Oblikovanje notranjega profila
Oblikovalni sistem ustvari notranji vijačni profil z nadzorovano deformacijo, namesto da bi se zanašal na konvencionalno rezanje z odstranjevanjem materiala. Ta metoda je še posebej primerna za kontinuirano proizvodnjo, kjer sta pomembna stabilen korak in ponovljiva notranja geometrija.
3. Risanje in vleka
Po vstopu v oblikovalni del se cev neprekinjeno vleče skozi stroj. Vlečno silo in delovno hitrost je mogoče prilagoditi glede na material in dimenzije cevi, kar pomaga ohranjati stabilne proizvodne pogoje.
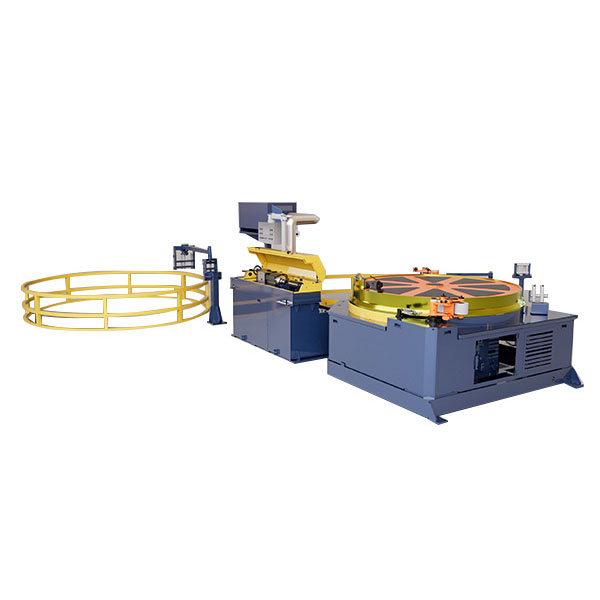
4. Samodejno navijanje
Ko je notranji profil oblikovan, se lahko končana cev samodejno zvije v tuljavo. To zmanjša vmesno ročno rokovanje in olajša povezavo postopka z opremo za obdelavo cevi navzgor ali navzdol.
Katere so ključne značilnosti neprekinjenega oblikovanja notranjih navojev?
Pri proizvajalcih cevi zmogljivost stroja ni določena samo z zmogljivostjo oblikovanja. Neprekinjena proizvodnja zahteva tudi usklajene sisteme podajanja, vleke, orodja in navijanja.
- Neprekinjena obdelava:Oblikovanje cevi, vlečenje in zvijanje lahko delujejo kot povezan proizvodni proces.
- Notranje vijačno oblikovanje:Oblikovalni sistem proizvaja notranje navoje ali utore po dolžini cevi.
- Združljivost več materialov:Konfiguracije je mogoče razviti za cevi iz bakra, nerjavečega jekla, medenine, aluminija in drugih primernih kovinskih cevi.
- Nastavljivi proizvodni parametri:Hitrost dela in pogoje vlečenja je mogoče izbrati glede na specifikacije materiala in cevi.
- Samodejno navijanje:Končane cevi je mogoče zbrati v zvitke, kar zmanjša dodatno delo pri previjanju.
- Integracija proizvodne linije:Opremo je mogoče konfigurirati za povezavo z obstoječimi linijami za obdelavo cevi.
- Orodje po meri:Orodja za oblikovanje je mogoče prilagoditi zahtevanim dimenzijam cevi, koraku in notranjemu profilu.
Katere so glavne specifikacije stroja?
FangRong trenutno ponuja dve standardni konfiguraciji za različne velikosti cevi in proizvodne zahteve. Naslednje specifikacije nudijo praktično referenco za prvo izbiro stroja.
| Specifikacija | FR-8 | FR-12 |
|---|---|---|
| Risalna sila | 2 T | 5 T |
| Premer cevi | 5–10 mm | 8–15 mm |
| Hitrost risanja | 15–30 m/min | 40–60 m/min |
| Premer tuljave | 600–1000 mm | 800–1200 mm |
| Glavni motor | 15 kW | 22 kW |
| Spremenljiv gonilnik | 18 kW | 30 kW |
Dejanske parametre delovanja je treba potrditi v skladu z materialom cevi, zunanjim premerom, debelino stene, zahtevanim notranjim profilom, korakom, proizvodno zmogljivostjo in zahtevami za končno tuljavo. Konfiguracije po meri so na voljo, kadar standardne specifikacije ne ustrezajo popolnoma proizvodni liniji.
Kako naj proizvajalci izberejo pravi stroj?
Izbira stroja za oblikovanje notranjih navojev, ki temelji le na moči motorja ali največji hitrosti, lahko povzroči neustrezno proizvodno konfiguracijo. Zanesljivejši pristop je oceniti celotno zahtevo za obdelavo cevi.
Material cevi
Baker, nerjavno jeklo, medenina in aluminij imajo različne mehanske lastnosti in obnašanje pri oblikovanju. Izbrana preoblikovalna sila, orodje in delovni parametri morajo torej ustrezati materialu, ki se obdeluje.
Premer cevi in debelina stene
Dimenzije cevi neposredno vplivajo na konfiguracijo stroja. FR-8 je zasnovan za cevi 5–10 mm, medtem ko FR-12 pokriva 8–15 mm. Ko zahtevate konfiguracijo po meri, morate navesti tudi debelino stene.
Zahteve za notranji navoj ali utor
Zahtevani notranji profil in korak določata ustrezno orodje za oblikovanje. Proizvajalci, ki izdelujejo več specifikacij cevi, morajo pri načrtovanju opreme upoštevati prilagodljivost orodja.
Hitrost proizvodnje
Ciljna proizvodnja je še en pomemben dejavnik. Za proizvodnjo z zmerno hitrostjo, ki vključuje manjše cevi, je lahko primerna konfiguracija FR-8. Višje zahteve glede hitrosti in večja vlečna sila lahko zahtevajo konfiguracijo FR-12.
Premer končne tuljave
Sistem navijanja je treba upoštevati skupaj z zahtevano končno velikostjo tuljave. Različne postavitve proizvodnje lahko zahtevajo različne konfiguracije navijanja in ureditev ravnanja.
Kje se ta stroj uporablja?
Neprekinjeno oblikovanje notranjih navojev in utorov lahko podpira vrsto aplikacij za proizvodnjo cevi, kjer notranja geometrija prispeva k zmogljivosti izdelka ali zahtevam sestavljanja.
- Proizvodnja cevi HVAC in klimatskih naprav
- Obdelava cevi za hlajenje in toplotni izmenjevalec
- Izdelava fleksibilnih cevi iz nerjavečega jekla
- Proizvodnja plinskih cevi
- Vodovodne in vodovodne komponente
- Proizvodnja valovitih kovinskih cevi
- Avtomobilske gibljive cevi
- Industrijske cevi za prenos tekočine
- Precizna proizvodnja kovinskih cevi
Pri uporabi bakrenih cevi je mogoče oblikovati notranje vijačne utore za specializirane aplikacije za prenos toplote v klimatskih in hladilnih sistemih. Končno orodje in delovne parametre je treba določiti iz dejanske specifikacije cevi in uporabe.
Katere proizvodne težave lahko reši?
Tradicionalna obdelava cevi lahko vključuje več neodvisnih operacij, ročno podajanje, večkratno prilagajanje in ločeno navijanje. Ti koraki lahko podaljšajo čas obdelave in uvedejo priložnosti za težave s poravnavo ali doslednostjo.
| Proizvodni izziv | Pristop kontinuirnega oblikovanja | Potencialna proizvodna korist |
|---|---|---|
| Ponavljajoče ročno hranjenje | Neprekinjeno hranjenje po cevki | Manj vmesnega ravnanja |
| Nestabilna poravnava cevi | Nadzorovano hranjenje in pozicioniranje | Bolj dosledni pogoji oblikovanja |
| Ločeno oblikovanje | Integrirano oblikovanje in risanje | Simplified production flow |
| Ročno previjanje | Samodejno navijanje tuljave | Zmanjšano rokovanje po oblikovanju |
| Različne specifikacije cevi | Nastavljiva orodja in parametri | Večja proizvodna fleksibilnost |
Primarna vrednost neprekinjene konfiguracije je koordinacija procesa. Z združitvijo dovajanja, notranjega oblikovanja, vleke in navijanja v eno proizvodno sekvenco lahko operaterji porabijo več časa za nadzor parametrov in pregled kakovosti, namesto da prenašajo cevne odseke med ločenimi operacijami.
Kako FangRong pristopa k izdelavi strojev?
FangRong je vključen v hladno vlečenje, ravnanje in sorodno proizvodnjo metalurške opreme od leta 1998. Njegov proizvodni proces zajema inženirsko načrtovanje, konstrukcijsko izdelavo, strojno obdelavo, proizvodnjo orodij za oblikovanje, sestavljanje, kalibracijo in testiranje.
Ključne mehanske komponente, kot so vlečne matrice, vodilna kolesa in notranje oblikovalne glave, so izdelane v skladu z njihovimi operativnimi zahtevami. Odvisno od komponente se za podporo dimenzijske stabilnosti in učinkovitosti storitev uporabljajo postopki strojne in toplotne obdelave.
Pred odpremo se celotna oprema preveri glede mehanske strukture, delovanja prenosa, komponent za oblikovanje, električnih krmilnikov, premikanja cevi in koordinacije med pogonom in krmilnimi sistemi. Prilagojene stroje je mogoče pregledati tudi v skladu z dogovorjenimi specifikacijami cevi in proizvodnimi zahtevami.
Kakovost in tehnične poverilnice
- Certifikat ISO 9001
- CE skladnost
- Inšpekcijska podpora SGS
- 32 patentov za izume
- Več kot 100 patentov uporabnih modelov
- Proizvodni obrati v Dongguanu in Yangjiangu, Guangdong
- Več kot 26 let izkušenj na področju sorodne metalurške opreme
FangRong nudi tudi navodila za namestitev, usposabljanje operaterjev, tehnično podporo in storitve rezervnih delov. Standardna garancijska doba je 12 mesecev, razen delov, ki se normalno obrabljajo.
Pogosta vprašanja o strojih za oblikovanje notranjih navojev cevi
Katere materiale je mogoče obdelati?
Stroj je mogoče konfigurirati za cevi iz bakra, nerjavečega jekla, medenine, aluminija in drugih primernih kovinskih cevi. Pogoji oblikovanja so odvisni od lastnosti materiala, dimenzij cevi in zahtevanega notranjega profila.
Kakšen premer cevi lahko prenesejo standardni modeli?
FR-8 je zasnovan za cevi premera 5–10 mm, medtem ko FR-12 pokriva 8–15 mm. Za aplikacije zunaj teh standardnih razponov se lahko pogovarjamo o konfiguracijah po meri.
Kakšna je razlika med FR-8 in FR-12?
FR-8 zagotavlja vlečno silo 2 T in razpon hitrosti vlečenja 15–30 m/min. FR-12 zagotavlja vlečno silo 5 T in razpon hitrosti vlečenja 40–60 m/min, zaradi česar sta obe konfiguraciji primerni za različne velikosti cevi in proizvodne zahteve.
Ali se notranji navoji ali utori lahko oblikujejo neprekinjeno?
ja Stroj je zasnovan za neprekinjeno premikanje cevi in lahko oblikuje notranji vijačni navoj ali utor vzdolž zahtevane dolžine cevi brez ločene obdelave vsakega odseka cevi.
Ali ga je mogoče integrirati z obstoječo proizvodno linijo?
ja Opremo je mogoče integrirati s sistemi za obdelavo cevi navzgor ali navzdol. Način povezave je treba načrtovati glede na dovajanje cevi, hitrost proizvodnje, ravnanje s tuljavami in obstoječo postavitev tovarne.
Katere informacije je treba navesti, ko zahtevate ponudbo stroja?
Proizvajalci morajo zagotoviti material cevi, zunanji premer, debelino stene, notranji navoj ali profil utora, naklon, ciljno proizvodno hitrost, premer končne tuljave, pričakovano proizvodno zmogljivost in podatke o obstoječi proizvodni liniji, kadar je primerno.
Ali je mogoče stroj prilagoditi?
ja Konfiguracijo stroja, orodja za oblikovanje, delovne parametre in ureditev proizvodne linije je mogoče prilagoditi glede na material cevi, dimenzije, zahteve za oblikovanje in proizvodne pogoje.
Kako lahko začnete svoj projekt obdelave cevi?
Izbira prave opreme za notranje oblikovanje zahteva več kot le primerjavo specifikacij stroja. Material cevi, premer, debelino stene, notranji profil, korak, ciljno hitrost, dimenzije tuljave in zahteve za integracijo linije je treba upoštevati skupaj. Če načrtujete novo linijo za proizvodnjo cevi ali nadgrajujete obstoječi proces, posredujte svoje specifikacije cevi in proizvodne cilje podjetju FangRong za ustrezno konfiguracijo opreme.Kontaktirajte nasdanes, da razpravljamo o vaši aplikaciji, potrdimo ustrezen model stroja in raziščemo prilagojeno rešitev stroja za oblikovanje notranjih navojev cevi za vaše proizvodne zahteve.