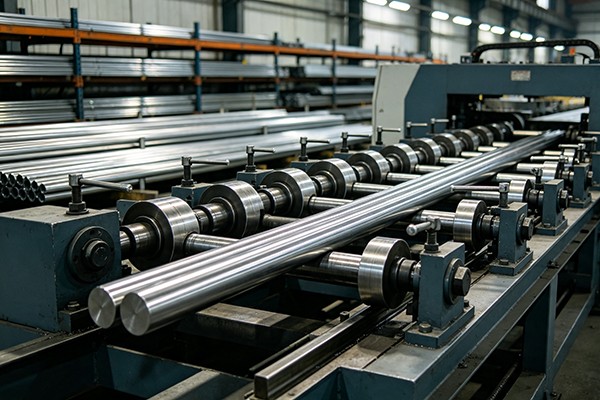
Valjanje in vlečenje opravljata različni nalogi v istem procesu oblikovanja. Valjalna glava najprej zmanjša in preoblikuje profil, medtem ko vlečna matrica pripelje material do končnih dimenzij. FangRongovStroj za valjanjezdružuje ti dve operaciji za jeklene izdelke, ki potrebujejo nadzorovano deformacijo pred končnim prehodom vlečenja, zlasti jekla S55C, 20CrMo in podobna jekla z natezno trdnostjo do 900MPa.
Zakaj valjanje pred risanjem?
Konvencionalna vlečna matrica izvede večino zmanjšanja preseka v enem območju deformacije. Pri sistemu s štirimi valji del zmanjšanja premera izvede valjarna glava, preden material doseže matrico. Zmanjšanje valjanja je običajno5–15 %, ki postopoma spreminja odsek, namesto da bi se v celoti zanašal na končno risalno matrico.
Ta ureditev lahko pomaga pri nadzoru deformacije trših jekel in daje upravljavcu še eno procesno spremenljivko pri delu z izdelki, ki jih je težko neposredno vleči. Kombinirani postopek lahko tudi izboljša konsistenco končnega odseka in prispeva k ravni ravnosti≤1 mm/mpod ustreznimi proizvodnimi pogoji.
Valjčna glava določa, kaj mora matrica dokončati
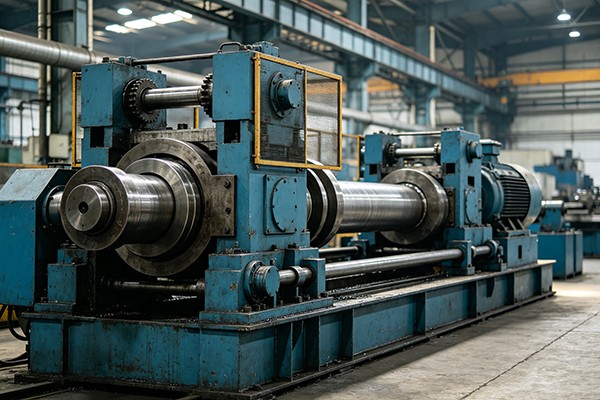
Glava s štirimi valji ni le dodatna redukcijska enota. Geometrija valja, material in površinska obdelava se morajo ujemati z obdelovancem. Če površina valja ni primerna za kakovost jekla ali stanje mazanja, se lahko oznake valja prenesejo na izdelek, preden ta doseže risalno matrico.
FangRong zato konfigurira materiale valjev in površinsko obdelavo glede na obdelani material. To je še posebej pomembno za vodila, drsnike in profile linearnega gibanja, kjer je stanje površine del funkcionalne zahteve in ne le vprašanje videza.
FR-30, FR-45 in FR-65 pokrivajo različne vlečne obremenitve
| Model |
Risalna sila |
Tipična konfiguracija |
| FR-30 |
300kN / 30T |
Za manjše vlečne obremenitve znotraj serije |
| FR-45 |
450kN / 45T |
Vmesna zmogljivost |
| FR-65 |
650–750kN / 65–75T |
Konfiguracija z dvojno verigo za težke obremenitve |
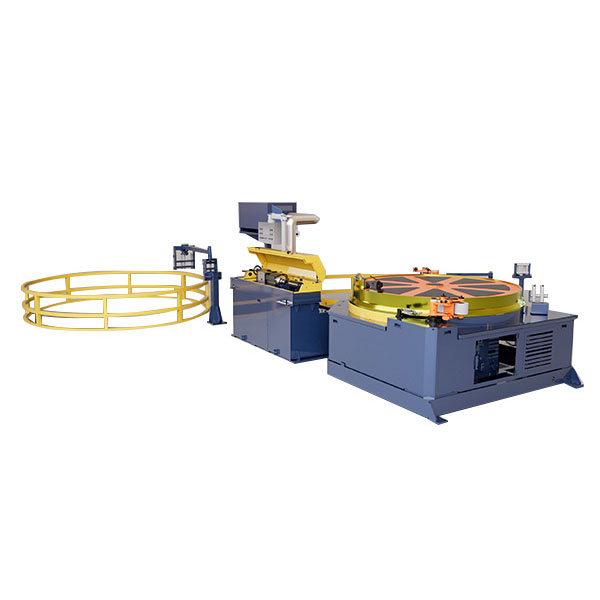
TheFR-65uporablja dvoverižni pogon z težkimi ravnimi ploščatimi verigami z naklonom 200 mm, reduktor ZFY560 z razmerjem 112 in motor Z4-280-41 DC z nazivno močjo 166 kW. Pogonski sistem uporablja krmilnik Siemens 6RA80, medtem ko Inovance PLC/HMI zagotavlja krmiljenje stroja.
Dolgi odseki zahtevajo več kot visoko tonažo
FR-65 ima nazivno hitrost vlečenja približno 13 m/min, s spremenljivim razponom hitrosti 0–37 m/min, učinkovito vlečeno dolžino 12 m in dolžino postelje do 16 m. Njegov približen odtis je 31 × 4,1 m.
Pri dolgih vodilih in konstrukcijskih profilih sta razpoložljiva poteza in postavitev stroja enako pomembna kot nazivna vlečna sila. Obdelovanec mora ostati pravilno podprt in poravnan skozi zaporedje valjanja in vlečenja; sicer dodatna vlečna zmogljivost ne bo nadomestila slabega vodenja materiala.
Kjer se valjanje vleče za proizvodno pot
Ta stroj je namenjen aplikacijam, kjer kombinacija nadzorovanega valjanja in končnega vlečenja zagotavlja praktično prednost pred samim vlečenjem. Tipični izdelki vključujejovodila, drsniki, komponente za natančno linearno gibanje in strukturni profiliizdelani iz jekel srednje in visoke trdnosti.
Postopek je najbolj uporaben, kadar izdelek zahteva tako natančnost preseka kot nadzorovano mehansko deformacijo. Pri preprostem izdelku z nizkim zmanjšanjem lahko dodajanje valjarnega odra prinese malo koristi; za trša jekla ali profile, ki zahtevajo bolj nadzorovano oblikovanje, lahko dodatna stopnja deformacije olajša upravljanje postopka vlečenja.


 Whatsapp