Whatsapp
Ponujamo obsežen nabor opreme za natančno obdelavo kovin, vključno s stroji za ravnanje, hladno vlečenje, koničenje, posnemanje robov, rezanje, valjanje navojev in vlečne matrice, prilagojene materialom za cevi, palice in žice v različnih panogah.
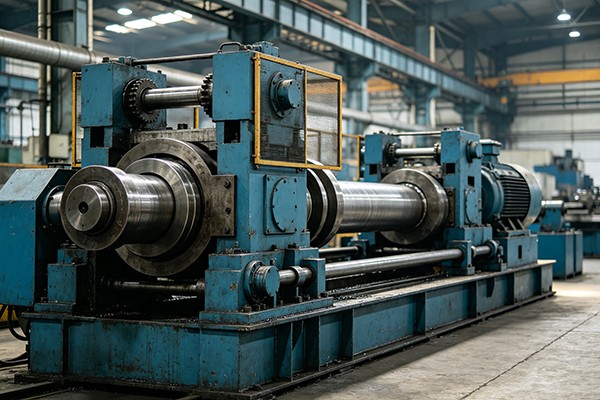
TheStroj za valjanje s štirimi valjije zasnovan za hladno vlečenjevodila, drsniki in jekleni profili posebnih oblik. Z vlečenjem sil300–750 kNin pospeši do13 m/min, obdeluje jekla S55C, 20CrMo in podobna jekla z natezno trdnostjo do 900 MPa. Thedvoverižni pogon, pnevmatski vpenjalni nosilec, nastavljivo držalo matrice in togi C-okvir zagotavljajo stabilno vlečenje in ravnost≤1 mm/m. PLC krmiljenje z zaslonom na dotik podpira natančno nastavitev hitrosti. Primerno zagradbeni stroji, oprema za avtomatizacijo in precizni jekleni profili.
TheStroj za valjanje s štirimi valjije hladno vlečena miza z verižnim pogonom, zasnovana za natančno vlečenje jeklenih profilov posebnih oblik, vključno z vodilnimi tirnicami, drsniki, asimetričnimi profili in drugimi neokroglimi profili. Obdelovanec je predhodno koničast na vodilnem koncu in potegnjen skozi natančno vlečno matrico ali matrico za valjanje, s čimer se zmanjša površina prečnega prereza, medtem ko se nadzoruje končni profil, dimenzije in ravnost.
Za razliko od običajnega stroja za vlečenje palic, ki se uporablja predvsem za okrogle izdelke, je ta stroj konfiguriran za profile, kjer so poravnava matrice, stabilnost vlečenja in končna ravnost kritični. Sferično držalo matrice omogoča prilagajanje kota matrice med namestitvijo, kar zagotavlja dodatno sredstvo za popravljanje ravnosti narisanega odseka.
Standardni obseg vključuje modele FR-30, FR-45 in FR-65 z nazivno vlečno silo 300 kN, 450 kN oziroma 650 kN. FR-65 uporablja dvoverižni pogon za aplikacije z višjo obremenitvijo, medtem ko FR-30 in FR-45 uporabljata enoverižne konfiguracije.
Stroj združuje nadzorovano vlečno silo, natančno vodenje matrice in avtomatizirano rokovanje z materialom v enem ciklu vlečenja.
1. Nalaganje materiala— Jeklene palice ali profili posebne oblike, kot sta S55C in 20CrMo, se naložijo na mizo za zlaganje, običajno z mostnim žerjavom. Obdelovanec se nato prenese na podajalno valjčno mizo in postavi za vlečenje.
2. Priprava obdelovanca in vnos matrice— Vodilni konec obdelovanca je vnaprej zašiljen, tako da lahko gre skozi odprtino matrice. Matrica je nameščena v sferičnem tulcu matrice. Njegova stožčasta izvrtina, običajno okoli 6°, omogoča nastavitev držala matrice za nadzor smeri vlečenja.
3. Risanje— Voziček prime koničasti konec s klinastim pnevmatskim vpenjalnim mehanizmom. Glavni pogon, sestavljen iz enosmernega motorja, menjalnika in težkega verižnega sistema, vleče voziček po natančno obdelanih vodilih.
4. Nadzorovano razkladanje— Po končanem risalnem hodu nosilne čeljusti sprostijo obdelovanec. Končni del se prenese na sprejemno napravo, opremljeno z najlonskimi valji, da se zmanjša poškodba kontakta. Stranski prenosni mehanizem nato premakne izdelek stran od risalne črte.
5. Vračilo prevoza— Risalni voziček se vrne v začetni položaj, kar omogoči naslednjemu obdelovancu vstop v proizvodni cikel.
Ohlapne dimenzije po vroči obdelavi— Vroče valjani in ekstrudirani profili imajo lahko dimenzijske razlike, zaradi katerih niso primerni za natančno sestavljanje. Hladno vlečenje zmanjša prečni prerez skozi nadzorovano odprtino matrice in zagotavlja doslednejše končne dimenzije.
Variacija naravnosti— Dolge vodilne tirnice in asimetrični profili so občutljivi na upogibanje med prejšnjimi postopki izdelave in rokovanja. Nastavljivo sferično držalo matrice omogoča operaterjem, da med nastavitvijo kompenzirajo odstopanja v smeri risanja.
Stanje površine po vročem oblikovanju— Vlečenje lahko izboljša stanje površine pravilno pripravljenega obdelovanca tako, da pride material v nadzorovan stik z matrico. Vendar pa hladno vlečenje ne odstrani samodejno vseh površinskih napak, zato je treba resne luske, jamice, šive ali razpoke odpraviti pred risanjem.
Velike vlečne obremenitve na dolgih profilih— Posebno oblikovani jekleni profili lahko zahtevajo precejšnjo vlečno silo, zlasti pri delu z zlitinami višje trdnosti ali večjimi redukcijami. Serija FR zagotavlja različne zmogljivosti sile, pri čemer FR-65 uporablja dvoverižni pogon za težke aplikacije.
Ravnanje s poškodbami po risanju— Dolgi natančni deli se med razkladanjem lahko opraskajo ali udrtijo, če padejo neposredno na kovinske površine. Najlonski valji in bočni prenosni sistem se uporabljajo za zmanjšanje udarca in površinskega stika med ravnanjem z izdelkom.
FR-30, FR-45 in FR-65 pokrivajo različne zahteve glede vlečne sile. Izbira modela mora temeljiti na trdnosti materiala, začetnem in končnem prerezu, zmanjšanju na prehod in zahtevanem proizvodnem obsegu in ne samo na tonaži.
FR-65 uporablja dve močni verižni vrvi za bolj enakomerno porazdelitev vlečne obremenitve po vozičku. Njegova glavna veriga ima konstrukcijo ravne plošče z naklonom 200 mm. Ta konfiguracija je namenjena aplikacijam, kjer je vlečna sila velika in je pomemben stabilen prenos obremenitve.
Držalo matrice uporablja sferični tulec, ki omogoča nastavitev kota matrice. To omogoča operaterjem, da natančno prilagodijo smer vlečenja in končno ravnost brez večkratnega odstranjevanja in ponovnega nameščanja matrice.
Voziček uporablja klinasti pnevmatski vpenjalni mehanizem za prijem koničastega konca obdelovanca. Po risalni potezi se čeljusti samodejno sprostijo za razbremenitev in vrnitev vozička.
Okvir tipa C je zvarjen iz konstrukcijskega jekla in pred obdelavo razbremenjen. Vodilne površine, montažne ploskve in ustrezne osnovne ravnine so strojno obdelane, da se vzpostavi poravnava, potrebna za premikanje vozička in pozicioniranje matrice.
Vlečni voziček poganjata enosmerni motor in močan menjalnik. Odvisno od modela se uporabljajo enosmerni pogoni Parker ali Siemens. Nadzor s spremenljivo hitrostjo omogoča prilagajanje hitrosti vlečenja glede na obdelovanec in zahteve postopka.
Po vlečenju se obdelovanec prenese v sprejemno napravo, opremljeno z najlonskimi valji. Verižni stranski prenosni mehanizem nato premakne končni del stran od stroja, kar zmanjša ročno rokovanje med cikli vlečenja.
Podnožje stroja vključuje zatesnjene varjene plošče, ki lahko zbirajo risalno mazivo in preprečujejo, da bi se razširilo neposredno na tla delavnice. Razporeditev poenostavlja tudi čiščenje okrog risalne črte.
Električni sistem uporablja krmiljenje na osnovi PLC z zaslonom na dotik HMI za delovanje stroja, nastavitev parametrov, nadzor in varnostne signale. Ročni in samodejni način delovanja je mogoče konfigurirati glede na proizvodni proces.
Držalo matrice lahko sprejme matrice iz volframovega karbida in matrice za valjanje, kar omogoča prilagajanje konfiguracije orodja materialu obdelovanca, geometriji profila in zahtevam za redukcijo.
Choose the drawing machine according to the actual drawing force rather than simply the nominal section size. Na zahtevano silo vplivajo razred materiala, natezna trdnost, začetne in končne mere, zmanjšanje na prehod, trenje, mazanje in geometrija matrice.
Za neprekinjeno proizvodnjo se je na splošno bolje izogibati neprekinjenemu delovanju pri absolutni največji sili. Dejansko dovoljeno delovno obremenitev je treba potrditi z izračunom sile in inženirsko oceno proizvajalca stroja.
| Parameter | FR-65 | FR-30 | FR-45 |
| Konfiguracija | Dvoverižni, enovrstični | Enoverižni, enovrstični | Enoverižni, enovrstični |
| Nazivna vlečna sila | 650 kN (65 t) | 300 kN (30 t) | 450 kN (45 t) |
| Največja vlečna sila | 750 kN pri 0–13 m/min | 350 kN pri 0–13 m/min | 550 kN pri 0–12 m/min |
| Nazivna hitrost risanja | Približno 13 m/min | Približno 13 m/min | Približno 12 m/min |
| Razpon hitrosti | 0–37 m/min | 0–19 m/min | 0–18 m/min |
| Efektivna dolžina risbe | 12 m | 12 m | 12 m |
| Dolžina postelje | ≤16 m | 25 m skupaj | 25 m skupaj |
| Glavni motor | Z4-280-41, 166 kW, 675/1900 vrt/min, DC | 75 kW, 1000/2000 vrt/min, DC | 110 kW, 1000/2000 vrt/min, DC |
| Glavni menjalnik | ZFY560, ratio 112, 185 kW input | ZFY400-112 | ZFY500-160 |
| Glavna veriga | 200 mm naklon, močna ploščata veriga | 180 mm korak, ravna veriga, 2 × 2 | 240 mm korak, ravna veriga, 2 × 2 |
| DC pogon | Siemens 6RA80 | Parker | Parker |
| PLC/HMI | Inovance | Inovance | Inovance |
| Pribl. Odtis | 31 m × 4,1 m | 25 m × 1,8 m | 25 m × 2,1 m |
Material:Navedite točen razred jekla, stanje toplotne obdelave, natezno trdnost in mejo tečenja, kjer je na voljo. S55C, 20CrMo in druga legirana jekla se med hladno deformacijo obnašajo drugače.
Začetne in končne dimenzije:Za odseke posebne oblike zagotovite risbe, ki prikazujejo vse kritične dimenzije in ne samo nominalno ime profila.
Reduction per pass:Zmanjšanje je treba ovrednotiti skupaj s trdnostjo materiala in geometrijo matrice. Večje zmanjšanje na splošno poveča vlečno silo in lahko zahteva več prehodov ali vmesno toplotno obdelavo.
Zahtevana naravnost:Navedite zahtevo za naravnost skupaj z merilno metodo in dolžino izdelka. Zahtevana vrednost ravnosti je smiselna samo, če sta določena metoda pregleda in stanje izdelka.
Hitrost izdelave:Ustrezna hitrost vlečenja je odvisna od materiala, vrste matrice, mazanja, zmanjšanja in površinskih zahtev. Največja hitrost stroja se ne sme samodejno obravnavati kot priporočena proizvodna hitrost.
Vrsta matrice:Določite, ali postopek uporablja matrico iz volframovega karbida, matrico za valjanje ali drugo razporeditev orodja. Vrsta matrice vpliva tako na vlečno silo kot na stanje površine.
Stroj je primeren za risanje jeklenih vodil, drsnikov in drugih odsekov linearnega gibanja, kjer sta pomembni končna naravnost in dimenzijska doslednost.
Za izdelavo vodilnih tirnic mora biti profil matrice zasnovan okoli dejanskega prečnega prereza. Kritične dimenzije, kot so širina tirnice, višina, geometrija utora, polmer vogala in referenčne površine, morajo biti vključene v risbo matrice.
Stroj za valjanje s štirimi valji je mogoče konfigurirati za neokrogle jeklene profile, vključno z asimetričnimi profili, T-profili, kanalnimi profili, kotnimi profili in oblikami po naročilu, kjer je primerno hladno vlečenje.
Hladno vlečeni profili se lahko uporabljajo za izbrane strukturne komponente, podvozje, vzmetenje in mehanske komponente, kjer so potrebne nadzorovane dimenzije in ravnost. Ustreznost postopka je odvisna od razreda jekla in potrebne redukcije.
Aplikacije vključujejo posebne profile, ki se uporabljajo v gradbeni opremi, vodilnih sistemih, strukturnih sklopih in drugih komponentah strojev, kjer dolgi odseki potrebujejo nadzorovane dimenzije po vročem valjanju ali ekstrudiranju.
Stroj se lahko uporablja tudi za precizne palice in industrijske profile po meri, kadar zahtevani prečni prerez in lastnosti materiala spadajo v obseg vlečne sile stroja.
S55C vodila:FR-65 je mogoče konfigurirati za težko vlečenje vodilnih tirnic, kjer zahtevana vlečna sila zahteva dvoverižni pogon. Sferično držalo matrice zagotavlja nastavitveno točko za nadzor končne ravnosti med namestitvijo.
20CrMo drsni profili:FR-45 je mogoče upoštevati pri profilih iz legiranega jekla z večjo trdnostjo, ko izračunana vlečna sila ostane znotraj zmogljivosti stroja. Dejansko zmanjšanje in rezultate površine je treba preveriti glede na stanje materiala stranke, zasnovo matrice in sistem mazanja.
FangRong je svojo dejavnost opreme za hladno vlečenje začel leta 1998 prek skupnega podjetja s tajvanskim strokovnjakom za opremo za vlečenje in leta 2013 postal v celoti v njegovi lasti. Podjetje se je še naprej osredotočalo na opremo za hladno vlečenje, ravnanje in sorodno opremo za oblikovanje kovin.
Dongguan Fangrong Metallurgical Equipment Co., Ltd. in Yangjiang Fangrong Machinery Co., Ltd. podpirata proizvodnjo in montažo opreme. Skupna letna proizvodna zmogljivost je več kot 650 strojev.
Oprema FangRong je bila izvožena v več kot 70 držav in so jo uporabljale stranke, ki delajo z jeklom, nerjavnim jeklom, bakrom, medenino, aluminijem in posebnimi zlitinami.
Za celoten projekt risanja je izbira stroja le en del inženirskega dela. FangRong lahko podpira izbiro matrice, načrtovanje temeljev, nadzor namestitve, zagon, usposabljanje operaterjev, dobavo rezervnih delov in oddaljeno odpravljanje težav.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.— Nahaja se v mestu Dalang v mestu Dongguan in se osredotoča na stroje za hladno vlečenje, opremo za ravnanje, stroje za valjanje navojev in sorodno opremo za oblikovanje kovin.
Yangjiang Fangrong Machinery Co., Ltd.— Drugi obrat, ki se nahaja v okrožju Yangdong v mestu Yangjiang, širi proizvodne zmogljivosti in podpira večje projekte opreme.
1. Pregled materiala— Konstrukcijske jeklene plošče in profili se pred izdelavo preverijo.
2. Rezanje in oblikovanje— Okvir in konstrukcijske komponente so izrezane in pripravljene v skladu z inženirskimi risbami.
3. Varjenje okvirja— Okvir in osnova tipa C sta zvarjena in pregledana pred razbremenitvijo napetosti.
4. Lajšanje stresa — Post-weld stress relief is performed to reduce residual welding stress before precision machining.
5. Integralna obdelava — Guide surfaces, mounting faces, and critical base planes are machined to establish the required alignment.
6. Mehanska montaža— Menjalnik, verižni sistem, voziček, držalo matrice in sprejemni mehanizmi so sestavljeni.
7. Električna in pnevmatska integracija— Motorji, pogoni, PLC, HMI, senzorji in pnevmatske komponente so povezani in testirani.
8. Programiranje PLC— Konfigurirana je krmilna logika, zaporedja delovanja, nadzorne funkcije in signali, povezani z varnostjo.
9. Strojno testiranje— Preverjajo se gibanje stroja, sistem za risanje, delovanje vozička, razkladanje, prenos in krmilne funkcije.
10. Končni pregled— Pred odpremo se pregledajo mehanska poravnava, električna varnost, krmilne funkcije in ustrezna zmogljivost stroja.
11. Izvozna embalaža — The machine is protected against corrosion, impact, and transportation damage before loading.
Pred odpremo je mogoče stroj preveriti z delovanjem brez obremenitve in preskusi risanja v skladu z dogovorjeno tehnično specifikacijo. Kadar stranka zagotovi dejanske vzorce obdelovanca, se proizvodno testiranje lahko uporabi za preverjanje vlečne sile, premikanja vozička, hitrosti, namestitve matrice, razkladanja in zahtev glede končnega izdelka.
Za aplikacije s strogimi zahtevami glede naravnosti ali dimenzij je treba merila sprejemljivosti določiti vnaprej, vključno s stanjem materiala, dolžino izdelka, toleranco, merilno metodo in preskusno količino.
ISO 9001:2015— Sistem vodenja kakovosti, ki zajema ustrezne projektiranje, proizvodnjo, namestitev in storitvene dejavnosti. Certifikat št. UQ231211R1.
Oznaka CE— Veljavni standardni opremi serije FR je priložena dokumentacija CE za ustrezne varnostne zahteve za stroje.
Inšpekcija SGS— Neodvisne inšpekcijske službe se lahko organizirajo glede na zahteve projekta.
Državni patenti— FangRong ima 32 patentov za izum in več kot 100 patentov za uporabne modele, ki pokrivajo strukture opreme in povezane tehnologije.
Stroj za valjanje s štirimi valji je pripravljen za transport na dolge razdalje s strukturno zaščito, zaščito pred korozijo in embalažo za posamezne komponente. Velike strojne dele je mogoče odpremiti v skladu s končno konfiguracijo opreme in logističnimi zahtevami na mestu.
Pred odpremo je mogoče glede na obseg projekta zagotoviti risbe temeljev, načrte sidrnih vijakov, dokumentacijo o opremi, električne informacije in druge dokumente, povezane z namestitvijo.
Stroj se uporablja predvsem za hladno vlečenje jeklenih profilov posebnih oblik, kot so vodila, drsniki, tirnice in drugi profili z neokroglimi preseki. Dejanska primernost je odvisna od geometrije profila, razreda materiala, vhodnih dimenzij, potrebne redukcije in vlečne sile. Za izbiro stroja in matrice je treba zagotoviti vzorec profila ali podrobno risbo preseka.
Izbira modela mora temeljiti na izračunani vlečni sili in ne samo na velikosti profila. FR-30, FR-45 in FR-65 zagotavljajo nazivne vlečne sile 300 kN, 450 kN oziroma 650 kN z večjo največjo zmogljivostjo sile. Pri določanju ustreznega modela je treba upoštevati trdnost materiala, zmanjšanje prečnega prereza, trenje matrice, hitrost vlečenja in proizvodne zahteve.
Sferično držalo matrice omogoča prilagajanje položaja in kota matrice dejanski smeri vlečenja. To je še posebej uporabno za asimetrične profile, kjer lahko majhne napake pri poravnavi povzročijo neenakomerno obremenitev, dimenzijsko odstopanje ali površinske oznake. Pravilna poravnava matrice tudi pomaga ohranjati stabilne pogoje vlečenja v daljših proizvodnih serijah.
Drawing can improve dimensional consistency and straightness, but the final result is not determined by the drawbench alone. Ravnost vhodnega materiala, natančnost profila, preostale napetosti, geometrija matrice, zmanjšanje na prehod, poravnava stroja in parametri risanja vplivajo na rezultat. Za stroge zahteve glede ravnosti je treba cilj preveriti z risanjem vzorca in meritvijo, preden dokončate konfiguracijo stroja.
Da, pod pogojem, da profili ustrezajo omejitvam sile, delovne dolžine, nosilca in velikosti matrice. Različni profili običajno zahtevajo namenske risalne matrice ali orodje, medtem ko je isto vlečeno mizo mogoče uporabiti za več izdelkov. Pri pogostih menjavah izdelkov je treba pri izbiri stroja upoštevati tudi dostopnost držala matrice in čas menjave orodja.
Najbolj uporabne informacije vključujejo razred materiala, dohodne mere profila, končne mere, risbo profila ali odsek CAD, začetno in končno dolžino, zahtevano zmanjšanje, ciljno ravnost in stanje površine, proizvodno količino in želeno hitrost risanja. Ti parametri omogočajo, da se zahtevana vlečna sila, konfiguracija matrice, model stroja in pomožni sistem za upravljanje ocenijo pred ponudbo.
Naslov
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kitajska
Tel
E-naslov