Ponujamo obsežen nabor opreme za natančno obdelavo kovin, vključno s stroji za ravnanje, hladno vlečenje, koničenje, posnemanje robov, rezanje, valjanje navojev in vlečne matrice, prilagojene materialom za cevi, palice in žice v različnih panogah.
Proizvajalec strojev za vlečenje tuljav za natančno proizvodnjo žice
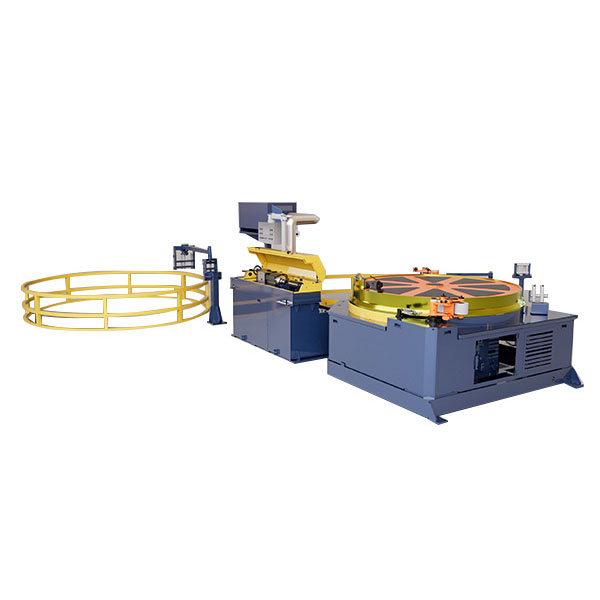
Vlečenje dolgih cevi ali žice zahteva, da material ostane neprekinjen skozi postopek vlečenja in navijanja. Za razliko od običajne vlečene mize za palice s fiksno dolžino mora stroj za vlečenje tuljav istočasno nadzorovati vlečenje, vodenje, napetost in prevzem. FangRongovStroj za vlečenje tuljavje na voljo v navpični in obrnjeni konfiguraciji, s premerom strehe odφ250mm do φ2200mmin črpanje hitrosti iz80–400 m/min, odvisno od modela in materiala.
Nadzor napetosti pri visoki hitrosti vlečenja
Pri višjih hitrostih napeljave lahko nestabilna napetost povzroči ohlapne tuljave, teleskopiranje, neenakomeren korak navitja ali nepravilno podajanje materiala. Preprosto povečanje hitrosti motorja ne reši teh težav. FangRong uporablja aplesalka in programabilna kontrola tonaza usklajevanje napetosti materiala s hitrostjo navijanja, kar omogoča sprejemnemu sistemu, da sledi spremembam v vlečni liniji.
To je še posebej pomembno za izdelke iz mehkega bakra in aluminija. Prekomerna napetost navitja lahko deformira material in oteži odvijanje končne tuljave med naslednjim proizvodnim korakom.
Risba in navijanje se morata ujemati.Za neprekinjeno proizvodnjo zvitkov mora prevzemni sistem slediti dejanski hitrosti vlečenja in stanju materiala. Prehitro delovanje navijalnega sistema ali uporaba prekomerne napetosti lahko vpliva na končno tuljavo.
Obrnjeni in navpični stroji za vlečenje tuljav
FangRong dobavlja konfiguracije obrnjenega in navpičnega vlečenja tuljav. Obrnjeni modeli izFR-D250 do FR-D2200zmore premer cevi do 25 mm. Odvisno od modela je prevzemni motor 5,5–7,5 kW, z reduktorji serije WPO, pnevmatskim stiskanjem materiala in 5–10 skupinami enot za predravnanje s prečnimi valji.
Ti stroji se uporabljajo za neprekinjeno obdelavo cevi, kjer je treba material voditi in nadzorovati, preden vstopi v odsek za navijanje. Enote za predhodno ravnanje pomagajo pripraviti material za doslednejše navijanje.
Navpični modeli, vključno zFR-250 do FR-1800uporabite polžasta gonila WPO ali kaljene reduktorje zobnikov in lahko dosežete hitrosti vlečenja do200 m/min. Postavitev je odvisna od vhodnega materiala, premera cevi ali žice, zahtevanih dimenzij tuljave, razpoložljivega prostora za namestitev in zahtev glede ravnanja v smeri toka.
Obrnjena vrstaFR-D250–FR-D2200 Premer cevi do 25 mm 5,5–7,5 kW prevzemni motor
Navpični tipFR-250–FR-1800 Hitrost vlečenja do 200 m/min WPO ali kaljen reduktor
Predhodno ravnanje5–10 skupin enot križnih valjev Na voljo pri izbranih modelih Za nadzorovano dovajanje tuljav
Premer nosilca in izbira stroja
Kapstan je pomemben del stroja za vlečenje tuljav, saj njegov premer vpliva na upogibanje materiala, ko gre skozi sistem za vlečenje in navijanje. Konfiguracije FangRong segajo odφ250mm do φ2200mm, z močjo motorja od pribl5,5/7,5kW do 90/110kW.
Premer nosilcaφ250–2200 mm
Hitrost risanja80–400 m/min
Moč motorjaPribl. 5,5/7,5–90/110kW
Večja zavora ni vedno prava izbira. Pri tankih ali trših materialih so lahko zahtevani radij upogibanja, stanje površine in končna velikost tuljave pomembnejši od največje hitrosti linije. Pri izbiri je treba upoštevatirazred materiala, začetni premer, zmanjšanje na prehod, končni premer tuljave in zahtevana hitrost vlečenja.
Izbirni predmet
Kaj vpliva
Zakaj je pomembno
Razred materiala
Vlečna obremenitev in upogibno obnašanje
Mehki baker in aluminij zahtevata skrbno kontrolo napetosti
Začetni premer
Vlečna sila in zmogljivost stroja
Določa potrebno delovno območje stroja
Znižanje na vozovnico
Obremenitev risanja in proizvodni cikel
Vpliva na zahteve motorja in risalnega sistema
Premer končne tuljave
Razporeditev navitja in izbira strešne glave
Ujemati se mora z nadaljnjim ravnanjem in shranjevanjem
Zahtevana linijska hitrost
Hitrost risanja in prevzemanja
Večja hitrost zahteva stabilnejši nadzor napetosti in navijanja
Aplikacije za neprekinjeno cev in žico
Vlečenje v zvitke je primerno za izdelke, dobavljene in uporabljene v neprekinjenih dolžinah, namesto za posamezne rezane kose. Tipične aplikacije vključujejotuljave iz bakrenih cevi za klimatizacijo, aluminijaste žice za proizvodnjo kablov in jeklene žice za izdelavo vzmeti.
Stroj je primeren tudi tam, kjer mora vlečeni material iti neposredno v proces navijanja ali skladiščenja. Ko končna tuljava potrebuje drugačen premer, smer navijanja ali obliko pakiranja, aStroj za previjanjelahko namestite po risalnem stroju.
Pri neprekinjenih izdelkih je treba pri izbiri stroja upoštevati ravnanje na koncu toka.Vlečnemu stroju ni treba sam opraviti vsake zahteve po navijanju ali pakiranju. Ločeno enoto za previjanje je mogoče uporabiti, če se končna specifikacija tuljave razlikuje od standardnega formata navijanja risalnega stroja.
Predhodno ravnanje in navijanje tuljave
Stanje materiala pred navijanjem neposredno vpliva na končano tuljavo. Predhodno ravnanje, stiskanje materiala, korak navijanja in napetost je treba prilagoditi glede na izdelek. FangRong configures these functions according to the machine type and application so that the material remains stable as it enters the take-up section.
Pri uporabi cevi enote za predhodno ravnanje s prečnimi valji pomagajo nadzorovati material, preden doseže odsek za navijanje. Pnevmatsko stiskanje se uporablja pri izbranih konfiguracijah, da se material med neprekinjenim delovanjem pravilno drži.
Za neprekinjeno proizvodnjo je treba stroj izbrati glede na dejansko vlečno obremenitev, napetost materiala in zahtevano geometrijo tuljave. Največja hitrost risanja je le en del specifikacije. Upoštevati je treba tudi lastnosti materiala, zmanjšanje, premer nosilca in zahteve naslednjega postopka.
TheStroj za vlečenje obrnjene tuljavezdružujeneprekinjeno vlečenje in zvijanjeza cevi ali žice iz bakra, aluminija, nerjavečega jekla in ogljikovega jekla. S hitrostjo risanja do400 m/minin premer cevi od3–25 mm, zmanjša rezanje, rokovanje in vmesno skladiščenje. Bobni s tuljavami segajo od250–2200 mm. Frekvenčno krmiljena regulacija hitrosti ohranja stabilno vlečno napetost in kakovost površine. Primerno zaHVAC, hladilne, električne, avtomobilske in medicinske ceviproizvodnja.
Kot Stroj za vlečenje tuljav proizvajalec in dobavitelj na Kitajskem imamo lastno tovarno. Če želite kupiti stroje za obdelavo kovin, nas kontaktirajte.
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov. Politika zasebnosti


 Whatsapp