Whatsapp
Ponujamo obsežen nabor opreme za natančno obdelavo kovin, vključno s stroji za ravnanje, hladno vlečenje, koničenje, posnemanje robov, rezanje, valjanje navojev in vlečne matrice, prilagojene materialom za cevi, palice in žice v različnih panogah.
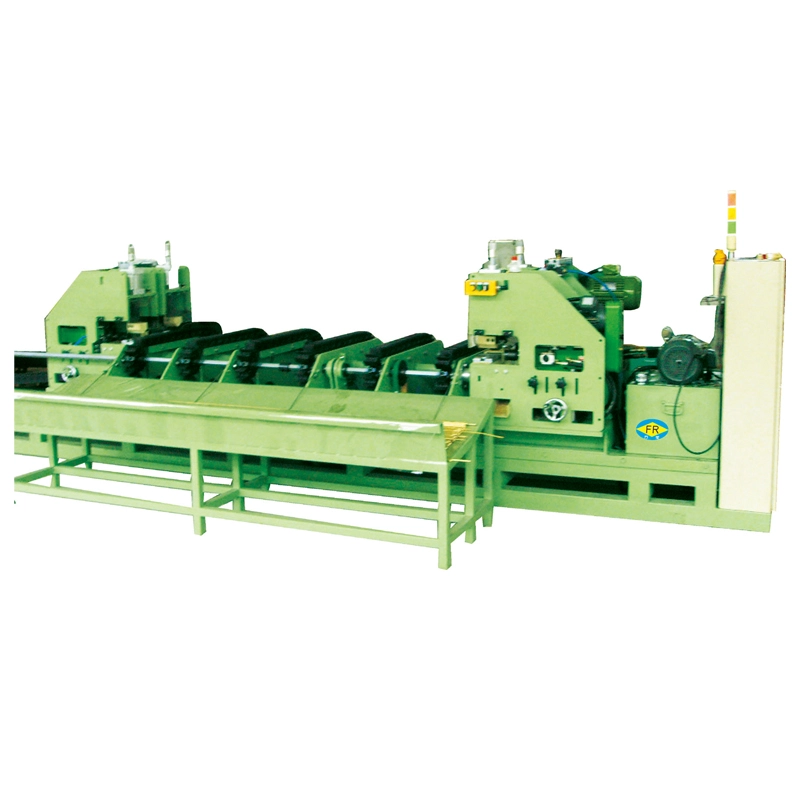
TheHidravlični risalni stroj zbiralkje zasnovan za hladno vlečenjebakrene in aluminijaste zbiralke, izboljšanje dimenzijske natančnosti, površinske obdelave in trdote. Vlečne sile segajo od10–100 ton, z risalnimi dolžinami6–12 min hitrosti2–12 m/min. Obdeluje bakrene zbiralke iz40×2 mm do 400×30 mm. Hidravlični nadzor sile in spremenljiva hitrost zagotavljata stabilno vlečenje z zmanjšanimi površinskimi napakami. Primerno zadistribucija električne energije, transformatorji, stikalne naprave in električna oprema.
TheHidravlični risalni stroj zbiralk, imenovan tudi vlečenje bakrenih zbiralk ali hidravlični stroj za vlečenje zbiralk, je zasnovan za hladno vlečenje bakrenih in aluminijastih ploščatih palic po iztiskanju ali litju. Hidravlični cilinder potegne obdelovanec skozi natančno matrico, da zmanjša širino in debelino, izboljša konsistentnost dimenzij, izboljša površino in poveča trdnost s hladnim delom.
FangRongova serija FR vključujeFR-10T, FR-20T, FR-30T, FR-50T in FR-100T, ki pokriva vlečne sile od 10 do 100 ton. Odvisno od modela stroj obdeluje vodila iz15 do 400 mm širine, 2 do 30 mm debeline in 6 do 12 m efektivne vlečne dolžine. Uporablja se predvsem za bakrene in aluminijaste zbiralke za stikalne naprave, distribucijsko opremo, transformatorje, električne konektorje in druge energetske aplikacije.
Hidravlični risalni stroj zbiralke uporablja hidravlični postopek vleke. Dejansko zasnovo matrice, redukcijo na prehod in vlečno silo je treba določiti na podlagi začetnega odseka, ciljnega odseka, stanja materiala in zahtevanih lastnosti in ne samo na podlagi velikosti zbiralke.
1. Nalaganje obdelovanca
Ekstrudirana ali lita bakrena ali aluminijasta zbiralka je nameščena na podajalnem stojalu. Vodilni konec je koničast ali zmanjšan, tako da lahko vstopi v risalno matrico.
2. Vnos matrice
Pripravljen konec gre skozi matrico, ki je zasnovana za zahtevani končni prerez. Pri nestandardnih profilih zbiralk je mogoče držalo matrice in orodje konfigurirati tako, da ustrezajo odseku.
3. Hidravlična risba
Hidravlični cilinder z nadzorovano silo potegne vodilo skozi matrico. Velikosti izvrtin cilindrov v seriji FR segajo od125 do 280 mm, s premeri batnice od70 do 140 mm.
4. Nadzor hitrosti risanja
Hitrost risanja je nastavljiva od2 do 12 m/min. Nižja hitrost je morda boljša pri velikih redukcijah, težkih odsekih ali procesnih pogojih, ki zahtevajo natančnejši nadzor, medtem ko lahko stabilne proizvodne linije uporabljajo višjo nastavitev, kjer orodje in sistem mazanja to omogočata.
5. Povratni udarec
Po risalni potezi se voziček vrne za naslednji cikel do 20 m/min pri manjših modelih in do 15 m/min pri FR-100T.
6. Ravnanje po potrebi
Izbirno enoto za ravnanje je mogoče dodati, ko nadaljnji proces zahteva strožji nadzor loka ali zasuka.
PLC lahko nadzoruje risanje in povratna zaporedja, medtem ko HMI omogoča operaterjem nastavitev in spremljanje delovnih parametrov, kot sta hitrost risanja in dolžina poteze.
Ohlapna dimenzijska toleranca po iztiskanju
Samo iztiskanje morda ne bo zagotovilo tolerance širine in debeline, potrebne za natančne električne komponente. Vlečenje skozi kalibrirano matrico zagotavlja nadzorovano zmanjšanje preseka in izboljša konsistentnost dimenzij vzdolž palice.
Površinske napake iz prejšnjega postopka
Ekstrudirane površine lahko vsebujejo oznake ali nepravilnosti, ki postanejo nesprejemljive za izpostavljene zbiralke ali natančne kontaktne komponente. Pravilno izbrana orodja za risanje in mazanje lahko izboljšajo končno površino.
Nizka trdota ali nezadostna trdnost
Hladno vlečenje uvaja delovno utrjevanje. To lahko poveča trdoto in natezno trdnost ter pomaga zbiralki ohraniti svojo obliko med poznejšim upogibanjem, sestavljanjem ali navijanjem. Natančna sprememba mehanskih lastnosti je odvisna od zmanjšanja in stanja materiala.
Variacija prečnega prereza
Natančna vlečna matrica nadzoruje končni odsek bolj dosledno, kot če bi se zanašala samo na iztiskanje, kar je pomembno, kadar morajo zbiralke ustrezati fiksnim razmikom, sponkam, izolatorjem ali električnim sklopom.
Ponavljajoče se ročne operacije risanja
Hidravlični pogon omogoča programabilne cikle vlečenja in vračanja, kar zmanjšuje ročno posredovanje v primerjavi z ročno nadzorovano ali mehansko gnano opremo.
Natančna kontrola preseka
Glavna vrednost postopka risanja je korekcija dimenzij in ne preprosto povečanje vlečne sile. Najbolj uporaben je, kadar je ekstrudirani odsek blizu zahtevane končne velikosti, vendar ne izpolnjuje dosledno tolerance, potrebne za sestavljanje ali električne komponente.
2-12 m/min nastavljiva hitrost risanja
Spremenljiva hitrost omogoča operaterju, da uskladi postopek z materialom, geometrijo preseka, zmanjšanjem in stanjem orodja. Največja hitrost ni samodejno najboljša proizvodna nastavitev; kakovost površine, temperatura matrice in mazanje prav tako vplivajo na uporabno hitrost.
10-100 ton vlečne sile
Zahtevana tonaža je odvisna od trdnosti materiala, zmanjšanja, kontaktnih pogojev in geometrije preseka. Širši zbiralnik ne zahteva nujno enake sile kot ožji drog z enakim presekom, zato mora izbira modela temeljiti na dejanskem izračunu vlečne sile.
6-12 m efektivne vlečne dolžine
Ta obseg pokriva številne aplikacije za proizvodnjo ravnih zbiralk. Daljši gibi se lahko upoštevajo, če jih zahteva dolžina končnega izdelka ali postavitev proizvodnje.
Nadzor hidravlične sile
Hidravlični sistem zagotavlja nadzorovano vlečno silo skozi celoten gib. To je še posebej uporabno za velike bakrene odseke in procese, kjer lahko nenadne spremembe vlečne sile vplivajo na kakovost površine ali življenjsko dobo orodja.
PLC in HMI nadzor
Programabilno krmiljenje lahko upravlja risalno potezo, povratno potezo in zaporedje ciklov. Uporaben je za ponavljajočo se proizvodnjo, saj lahko operaterji delajo z definiranimi nastavitvami procesa, namesto da ročno nadzorujejo vsako potezo.
Izbirno ravnanje in integracija linij
Za obrate, ki obdelujejo vodila skozi več nadaljnjih operacij, je mogoče stroj za vlečenje konfigurirati s podajalno, ravnalno ali drugo opremo za rokovanje, da zmanjšate vmesno rokovanje.
Izbira modela se mora začeti zzačetna širina in debelina, ciljna širina in debelina, kakovost bakra ali aluminija, zmanjšanje na prehod, zahtevana dolžina vlečenja in pričakovana proizvodnja. Nazivno tonažo je treba nato preveriti glede na izračunano vlečno silo.
| Model | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Vlečna sila (tone) | 10 | 20 | 30 | 50 | 100 |
| Širina zbiralke (mm) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| Debelina zbiralke (mm) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| Efektivna dolžina vlečenja (m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| Premer izvrtine cilindra (mm) | 125 | 150 | 180 | 200 | 280 |
| Premer batnice (mm) | 70 | 80 | 90 | 100 | 140 |
| Hitrost risanja (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| Hitrost povratka (m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| Moč glavnega motorja (kW) | 22 | 45 | 55 | 75 | 75 × 2 |
| Sistemski tlak (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
Vsi modeli serije FR so zasnovani predvsem za bakrene in aluminijaste zbiralke. Glede na proizvodno linijo je mogoče upoštevati držala za matrice po meri, daljše vlečenje, posebne razpone širine/debeline, podajalne sisteme in opremo za ravnanje.
Ne izbirajte hidravlične vlečene mize samo glede na največje dimenzije zbiralk, ki so navedene v katalogu. Za inženirsko priporočilo navediterazred materiala, začetni odsek, končni odsek, dolžina vlečenja, število prehodov in ciljni rezultat. Ti parametri omogočajo oceno zahtevane vlečne sile in ustreznega razporeda zmanjševanja, preden se določi stroj.
Hidravlični stroj za vlečenje zbiralk s presežno tonažo lahko poveča stroške opreme, ne da bi izboljšal postopek, če je zahtevana vlečna sila veliko manjša. Nasprotno pa neprekinjeno delovanje na meji sile stroja pušča manj prostora za spremembe v stanju materiala, mazanju ali orodju. Ustrezno delovno območje je zato treba določiti na podlagi dejanskega postopka in ne zgolj na podlagi tonaže.
Bakrene zbiralke za stikalne naprave, razdelilne plošče in vodilne kanale zahtevajo dosledno širino in debelino, ker mora končni del ustrezati izolacijskim sistemom, sponkam in mehanskim nosilcem. Stroj razreda FR-30T do FR-50T je po izračunu sile mogoče upoštevati za aplikacije srednjega prereza.
Tipična proizvodna težava:ekstrudirana palica je dimenzijsko blizu cilja, vendar zahteva dodatno obdelavo pred montažo. Risba lahko približa odsek določenim dimenzijam, hkrati pa izboljša konsistenco površine.
Ploščati bakreni vodniki, ki se uporabljajo v sklopih transformatorjev, lahko zahtevajo nadzorovane dimenzije in ustrezne mehanske lastnosti za oblikovanje ali navijanje. Hladno vlečenje lahko poleg zmanjšanja dimenzij zagotovi delovno utrjevanje.
Tipična proizvodna težava:premehak ali dimenzijsko neskladen vodnik se lahko med navijanjem deformira. Razpored risanja je mogoče izbrati za doseganje zahtevanega končnega preseka in stanja materiala pred operacijo navijanja.
Majhni bakreni odseki, ki se uporabljajo za sponke, konektorje in ozemljitvene komponente, imajo koristi od doslednih dimenzij prečnega prereza, ker lahko razlike vplivajo na prileganje sklopa in električni stik.
Tipična proizvodna težava:spreminjanje debeline palice ustvarja neskladen dodatek za obdelavo ali prileganje sestava. Kalibrirana risalna matrica zagotavlja ponovljiv končni del.
Veliki bakreni vodniki in zbiralke elektrod, ki se uporabljajo v elektrolizi in drugih visokotokovnih sistemih, zahtevajo precejšnjo kapaciteto preseka. TheFR-100Tzagotavlja do 100 ton nazivne vlečne sile in podpira zbiralke do 400 mm širine in 30 mm debeline znotraj navedenega modela.
Bakrene zbiralke se uporabljajo v solarnih inverterskih omarah, sistemih za shranjevanje energije in opremi za pretvorbo energije. Risba je uporabna, kadar mora vodnik ustrezati nadzorovanim dimenzijam pred prebijanjem, upogibanjem, prevleko ali končnim sestavljanjem.
Ploščati bakreni vodniki se uporabljajo v baterijskih sistemih, visokotokovnih konektorjih in sklopih za distribucijo električne energije. Pri teh aplikacijah je dimenzionalna doslednost pomembna, ker zbiralke po risanju pogosto preidejo skozi upogibanje, izolacijo, prebijanje ali sestav sponk.
Inženiring hidravličnih vlečenih miz od leta 1998
FangRong se ukvarja s proizvodnjo opreme za hladno vlečenje od leta 1998. Njegove inženirske izkušnje zajemajo hidravlične vlečene mize, načrtovanje matrice, izračun vlečne sile, razporede zmanjševanja in avtomatizacijo procesov za neželezne in druge kovinske izdelke.
Dva proizvodna obrata
FangRong upravlja proizvodne obrate v Dongguanu in Yangjiangu. Ureditev proizvodnje na dveh lokacijah zagotavlja dodatno proizvodno zmogljivost za standardno in prilagojeno opremo za risanje.
Mednarodne instalacije
Oprema FangRong je bila dobavljena strankam v več kot 70 državah in se uporablja v aplikacijah za obdelavo bakra, aluminija, jekla, nerjavečega jekla in drugih kovin.
Procesno-specifični inženiring
Pri projektu zbiralke pomembno inženirsko delo ni omejeno na izbiro hidravličnega cilindra. FangRong lahko pomaga pri izračunih vlečne sile, konfiguraciji matrice, razporedih redukcij, hidravličnih parametrih, risbah postavitve in neobvezni avtomatizaciji na podlagi strankinih dejanskih dimenzij zbiralke.
Tovarniško sprejemno testiranje
Pred odpremo lahko stroji delujejo v prostem teku, čemur sledi testiranje nazivne obremenitve. Če so na voljo vzorci strank, se lahko dejanski material uporabi za preverjanje delovanja risbe, hidravlične stabilnosti, premikanja stroja in zahtev za končni izdelek pred dostavo.
1. Naročite inženiring— Mere zbiralk, material, vlečna sila, konfiguracija matrice, hidravlični parametri in zahteve za avtomatizacijo se pregledajo pred proizvodnjo.
2. Pregled komponent— Ključne komponente, vključno s cevmi cilindrov, batnicami, tesnili in strukturnim jeklom, se pregledajo pred montažo.
3. Natančna obdelava— Izvrtine cilindrov, batnice in vodilni deli so strojno obdelani in obdelani v skladu z zahtevanimi dimenzijskimi tolerancami.
4. Hidravlični sklop— Hidravlične pogonske enote, ventili, cevi in krmilne komponente so sestavljene in preverjene glede stabilnosti tlaka in puščanja.
5. Mehanska poravnava— Glavni valj, vlečni voziček in vodilni sistem so sestavljeni in poravnani za ohranjanje stabilnega gibanja med vlečenjem.
6. Električna in PLC integracija— Krmilni sistem je programiran v skladu s konfiguracijo stroja in zahtevanim ciklom risanja.
7. Obremenitveno testiranje— Delovanje stroja se preverja pri določenih pogojih obremenitve, s preizkušanjem materiala strank, kjer so zagotovljeni vzorci.
8. Končni pregled— Hidravlični tlak, gibanje, električne funkcije, varnostne naprave, mere in splošno stanje stroja se pregledajo pred odpremo.
9. Izvozna embalaža— Komponente so pred nakladanjem zaščitene pred vlago, korozijo in poškodbami med transportom.
ISO 9001:2015— Sistem vodenja kakovosti, ki zajema ustrezne projektiranje, proizvodnjo, namestitev in storitvene dejavnosti. potrdilo št.UQ231211R1.
CE— Standardne konfiguracije strojev je mogoče dobaviti z dokumentacijo o skladnosti CE za veljavne varnostne zahteve strojev. Natančno izjavo in varnostno konfiguracijo je treba potrditi za naročeni stroj in ciljni trg.
SGS pregled— Za stranke, ki potrebujejo neodvisno preverjanje pred odpremo, je mogoče organizirati pregled tretje osebe.
Patenti— FangRong poroča o 32 patentih za izum in več kot 100 patentih za uporabne modele, vključno s patenti, povezanimi s komponentami opreme za risanje in orodnimi sistemi.
Stroj je pripravljen za izvozni transport z zaščito pred korozijo, zaščito pred vlago in primerno leseno embalažo za glavne komponente. Velike hidravlične in mehanske sklope je mogoče odpremiti ločeno glede na nakladanje zabojnika in zahteve glede namestitve na mestu.
Za ponudbo je treba končni način pošiljanja, konfiguracijo pakiranja, odhodno pristanišče in Incoterm potrditi glede na destinacijo, dimenzije stroja in konfiguracijo naročila.
Standardna aplikacija jebakrene in aluminijaste zbiralke. Upoštevati je mogoče tudi bakrove zlitine, aluminijeve zlitine in druge neželezne materiale, če so materialno stanje, vlečna sila in orodje primerni. Pred izbiro modela je treba navesti razred materiala.
Naveden model obsega širine od15 do 400 mmin debeline od2 do 30 mm, z natančnim obsegom glede na model. FR-100T pokriva 30-400 mm širine in 3-30 mm debeline.
Ni enotne vrednosti zmanjšanja, ki bi veljala za vsako bakreno ali aluminijasto zbiralko. Praktično zmanjšanje je odvisno od razreda in stanja materiala, začetnega in končnega dela, geometrije matrice, mazanja in zahtevanih mehanskih lastnosti. Za večja skupna zmanjšanja so morda potrebni večkratni vlečni prehodi in vmesno žarjenje.
ja Hladna deformacija na splošno poveča trdoto in trdnost z delovnim utrjevanjem. Stopnja spremembe je odvisna od redukcije in stanja izhodnega materiala. Če se zahteva specifična natezna trdnost, trdota ali raztezek, je treba razpored risanja oblikovati glede na ciljne mehanske lastnosti.
Vlečenje lahko bistveno izboljša stanje površine, vendar je končni rezultat odvisen tudi od vhodne površine, kakovosti matrice, geometrije matrice in mazanja. Risalni stroj ne more odstraniti globokih napak, ki že obstajajo pod prvotno površino.
Primerjajte zahtevano vlečno silo, namesto da bi izbirali le po končni širini vodila. Navedite začetne in ciljne dimenzije, razred materiala in razpored zmanjšanja. FangRong lahko izračuna ocenjeno vlečno silo in priporoči ustrezen model.
št2-12 m/minobseg je nastavljivo delovno območje in ne obvezna proizvodna hitrost. Ustrezna nastavitev je odvisna od geometrije preseka, zmanjšanja, materiala, mazanja, stanja matrice in zahtevane kakovosti površine. Višja hitrost je uporabna le, če lahko celoten proces vzdržuje stabilne pogoje risanja.
ja Izbirno enoto za ravnanje je mogoče integrirati, ko dokončana zbiralka zahteva dodatno kontrolo loka ali zasuka. Glede na načrt proizvodnje je mogoče upoštevati tudi opremo za dovajanje in drugo opremo za ravnanje na nižji stopnji.
Standardna konfiguracija stroja vključuje hidravlični vlečni sistem, glavni cilinder, vlečni voziček, držalo matrice, hidravlično pogonsko enoto in krmilni sistem PLC/HMI. Orodje za določeno velikost zbiralke je treba potrditi ločeno, ker so dimenzije matrice odvisne od strankinega začetnega in končnega odseka.
Zagotoviterazred materiala, začetna širina in debelina, končna širina in debelina, zahtevana dolžina vlečenja, število prehodov, ciljna proizvodnja in razpoložljivo tovarniško napajanje. Risba ali diagram prečnega prereza je uporaben tudi za nestandardne profile.
Serija FR uporablja efektivno vlečno dolžino6-12 metrov. Med inženirskim načrtovanjem je mogoče ovrednotiti daljše dolžine ali risbe, specifične za aplikacijo.
Standardni modeli običajno zahtevajo približno30-60 dni, medtem ko bodo morda potrebni večji ali prilagojeni stroji60-90 dni. Potrjen dobavni rok mora biti naveden v ponudbi, ker lahko orodja, avtomatizacija, velikost stroja in tovarniška delovna obremenitev vplivajo na proizvodni čas. Hitro dostavo je treba potrditi od primera do primera in ne domnevati.
Standardni komercialni dogovor je30 % depozit ob potrditvi naročila in 70 % pred odpremo po tovarniškem sprejemnem preizkusu. Za posebne projekte se lahko dogovorimo o alternativnih pogojih.
Standardna garancijska doba je12 mesecev od zagona. Pokritost garancije in izključitve morajo biti potrjene v končni prodajni pogodbi.
ja FangRong zagotavlja nadzor namestitve, podporo pri zagonu in usposabljanje operaterjev. Usposabljanje na kraju samem običajno zajema upravljanje stroja, menjavo matrice, redno vzdrževanje in osnovno diagnozo napak. Risbe temeljev in načrte sidrnih vijakov lahko dobite pred namestitvijo.
ja Kjer je praktično, se lahko za tovarniško testiranje uporabijo vzorci strank. To je še posebej uporabno, če je odsek zbiralke velik, nestandarden ali kadar ima stranka posebne zahteve glede dimenzij, površine ali mehanskih lastnosti.
Za ustrezne standardne konfiguracije strojev je mogoče priskrbeti dokumentacijo CE. Ker je skladnost strojev odvisna od dejanske konfiguracije stroja in ciljnega trga, je treba pred naročilom potrditi veljavno deklaracijo, varnostne naprave in dokumentacijo.
ja Navedite kakovost bakra ali aluminija, začetni del, ciljni del in zahtevani postopek. FangRong lahko s temi parametri oceni vlečno silo, izbere ustrezen model serije FR in priporoči ustrezno redukcijo in konfiguracijo orodja.
Naslov
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kitajska
Tel
E-naslov