Izdelki
Izdelki

Ponujamo obsežen nabor opreme za natančno obdelavo kovin, vključno s stroji za ravnanje, hladno vlečenje, koničenje, posnemanje robov, rezanje, valjanje navojev in vlečne matrice, prilagojene materialom za cevi, palice in žice v različnih panogah.

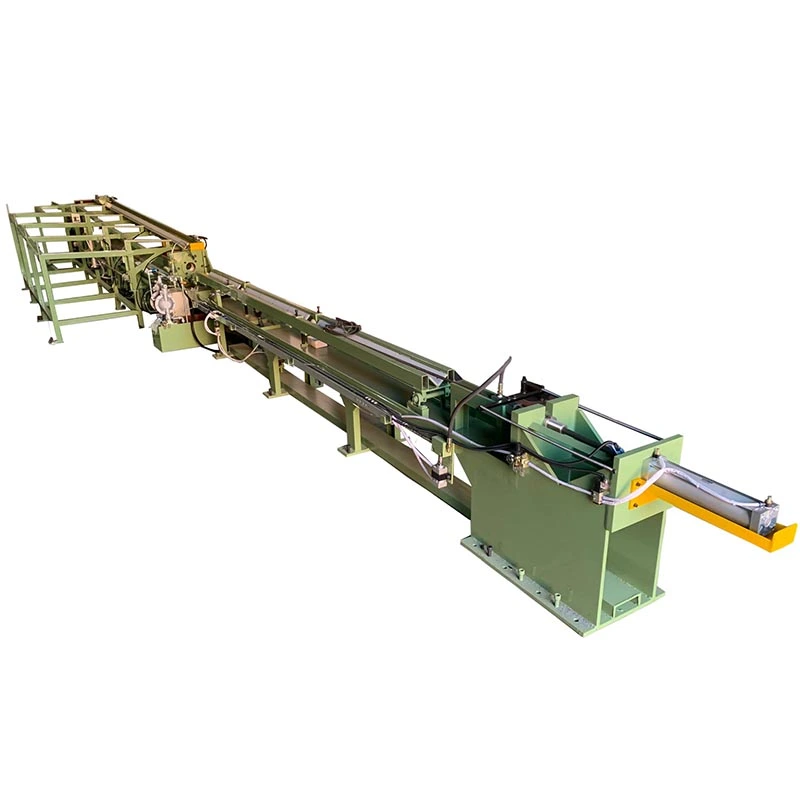
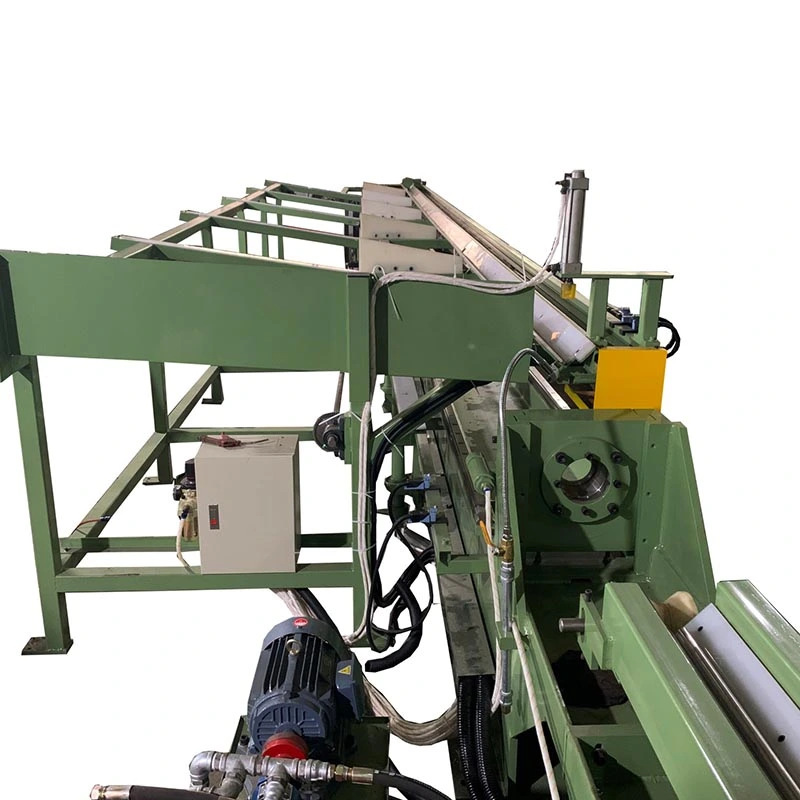
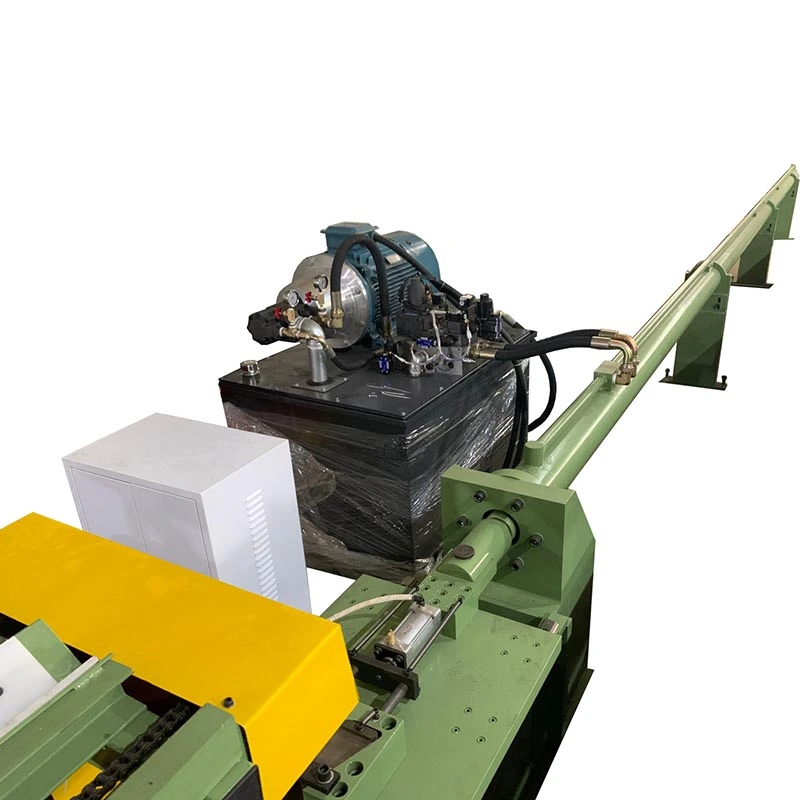
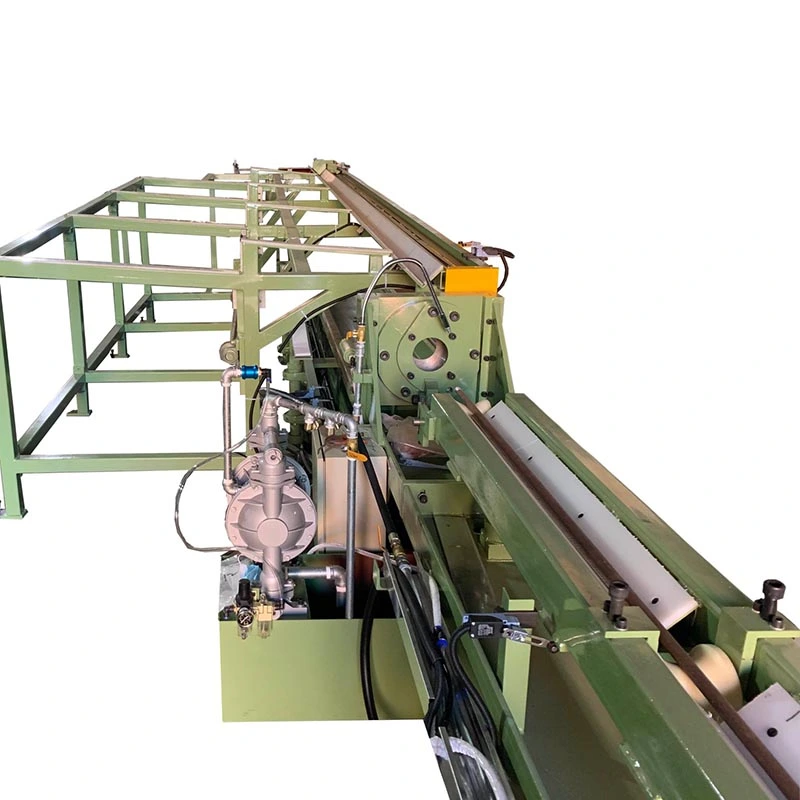
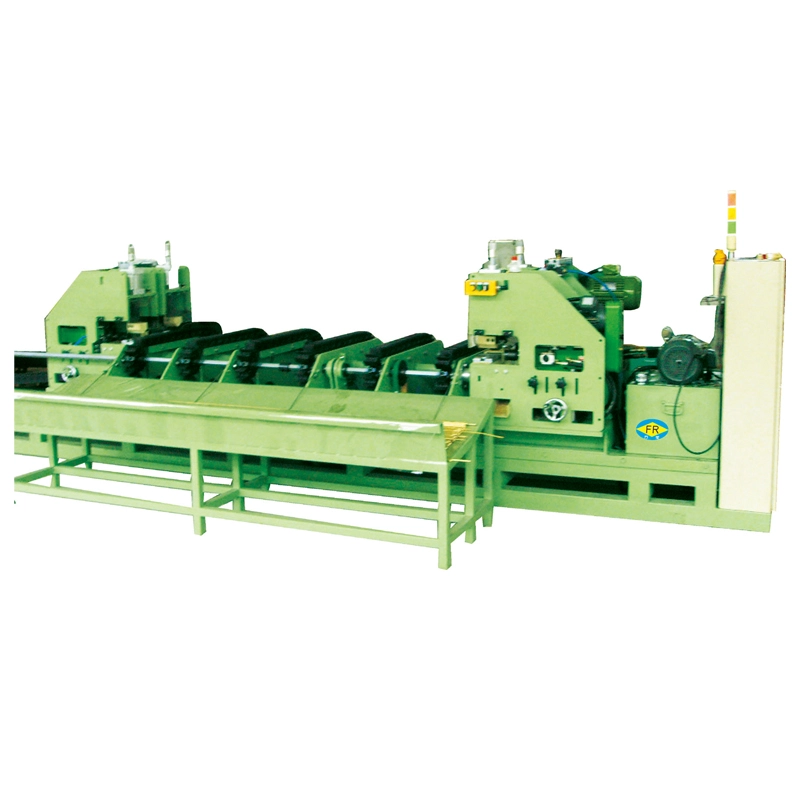
Nepravilen hidravlični stroj za hladno vlečenje
  • Nepravilen hidravlični stroj za hladno vlečenjeNepravilen hidravlični stroj za hladno vlečenje
  • Nepravilen hidravlični stroj za hladno vlečenjeNepravilen hidravlični stroj za hladno vlečenje
  • Nepravilen hidravlični stroj za hladno vlečenjeNepravilen hidravlični stroj za hladno vlečenje
  • Nepravilen hidravlični stroj za hladno vlečenjeNepravilen hidravlični stroj za hladno vlečenje

Nepravilen hidravlični stroj za hladno vlečenje

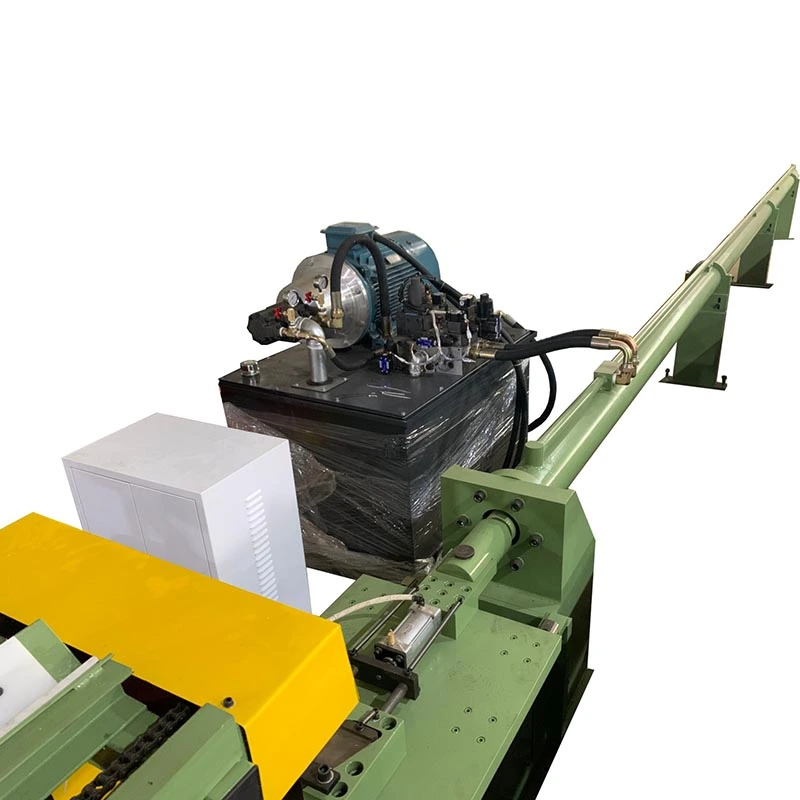
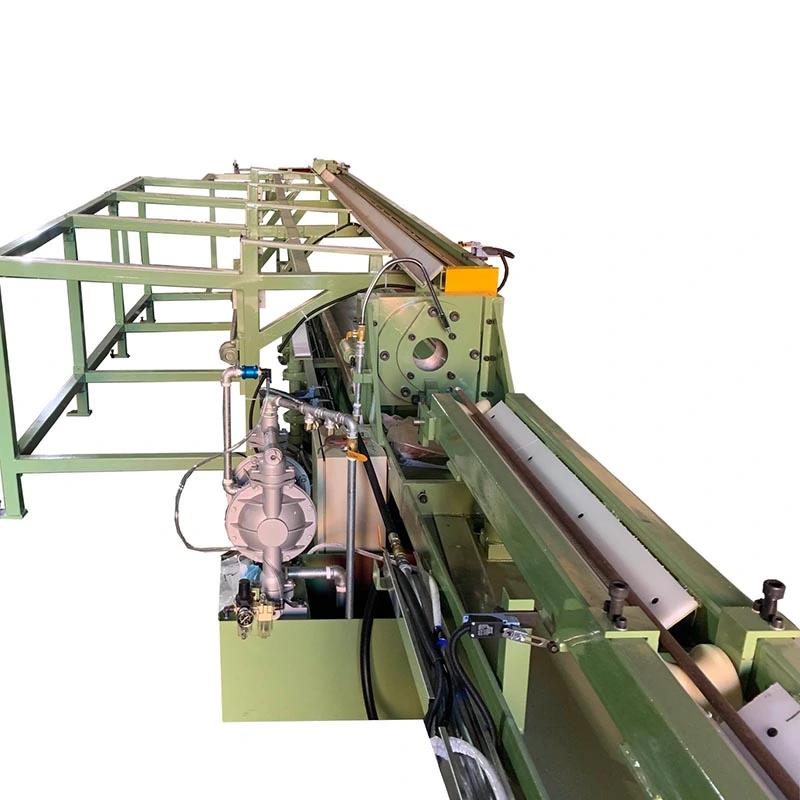
TheNepravilen hidravlični stroj za hladno vlečenjeje namenjen oblikovanjukompleksni neokrogli profiliki zahtevajo visoko vlečno silo in nadzorovano deformacijo, vključno s kvadratnimi, pravokotnimi, šesterokotnimi, osmerokotnimi, ovalnimi, kanalnimi, kotnimi, T-prerezi in prilagojenimi asimetričnimi oblikami. Zagotavlja hidravlični pogon50–20.000 kN vlečna silas potezami do25 m, kar omogoča oblikovanje velikih ali visoko trdnih cevi in ​​masivnih palic v enem prehodu hladnega vlečenja. Natančne matrice nadzirajo geometrijo profila, definicijo vogalov in dimenzijsko natančnost, zaradi česar je postopek primeren za profile iz jekla, nerjavečega jekla, bakra, aluminija in posebnih zlitin, kjer z običajnim valjanjem ni mogoče doseči zahtevanega profila.

Ocena: 5.0
(Število ocen: 1)

Nepravilni hidravlični stroj za hladno vlečenje je hidravlično vlečena miza, zasnovana posebej za izdelavo nekrožnih kovinskih profilov --- vključno s kvadratnimi, pravokotnimi, šesterokotnimi, osmerokotnimi, ovalnimi, kanalnimi, kotnimi, T-prerezi in asimetričnimi profili po meri --- iz okrogle cevi ali trdne palice skozi en sam prehod za hladno vlečenje. Za razliko od risalnih strojev za splošne namene, ki izdelujejo okrogle profile, ta oprema vključuje specializirane sisteme rezil in natančno vodene vozičke, ki vzdržujejo kompleksno geometrijo preseka skozi celoten proces risanja.

Stroj deluje tako, da koničast obdelovanec potegne skozi natančno obdelano matrico z neokroglo odprtino. Ko gre material skozi matrico, se plastično deformira, da se ujema z geometrijo votline matrice --- zmanjša površino prečnega prereza, hkrati pa preoblikuje odsek. Za vlečenje cevi notranji trn ali čep nadzoruje porazdelitev debeline stene po nepravilnem odseku. Hidravlična moč zagotavlja gladko uporabo sile brez tresljajev --- kritičnega pomena za vzdrževanje ostrih vogalov in dosledne debeline stene v kompleksnih odsekih.

Inženirski izziv, ki ga rešuje

Vroče valjani ali ekstrudirani neokrogli profili imajo temeljne omejitve: ohlapna toleranca dimenzij (običajno ±0,5 mm ali slabše), površine, prekrite z luskami, ki zahtevajo obsežno čiščenje, sloji za razogljičenje, ki oslabijo površinske lastnosti, in nedosledne mehanske lastnosti po preseku. Vsaka od alternativnih metod ima svoje kompromise: z vročim valjanjem ni mogoče doseči ozkih toleranc glede polmerov kotov in ravnosti; hladno valjanje je omejeno na enotne dele in pušča preostale napetosti; ekstrudiranje ponuja kompleksne oblike, vendar z bistveno višjimi stroški in nižjimi stopnjami proizvodnje.

Hladno vlečenje rešuje te omejitve z bistveno drugačnim mehanizmom deformacije. Kombinacija geometrije matrice in nadzorovane redukcije prisili material, da teče v votlino matrice pod tlačnimi in nateznimi napetostmi. To proizvaja:

- Strog nadzor dimenzij: Tolerance do ±0,05 mm pri kritičnih dimenzijah

- Vrhunska površinska obdelava: Gladke površine brez vodnega kamna, pripravljene za neposredno uporabo

- Izboljšane mehanske lastnosti: Hladna obdelava poveča mejo tečenja in trdoto ob ohranjanju duktilnosti

- Ostri, definirani vogali: Za razliko od vroče oblikovanih profilov, ki imajo zaobljene vogale, hladno vlečeni profili ohranjajo natančno geometrijo vogalov, ki je bistvena za strukturno celovitost in prileganje montaže

- Enakomerna debelina stene: Enakomerna porazdelitev materiala zagotavlja predvidljivo delovanje pod obremenitvijo

Industry Experience

S 26-letno proizvodnjo opreme za hladno vlečenje od leta 1998 je FangRong razvil rešitve za tisoče aplikacij nepravilnih profilov. Naši nepravilni hidravlični stroji za hladno vlečenje izdelujejo profile, ki segajo od majhnih natančnih profilov pod 10 mm do velikih strukturnih profilov, ki presegajo 300 mm, iz ogljikovih jekel, legiranih jekel, nerjavnih jekel, aluminija, bakra, titana in posebnih zlitin. Vsak stroj vključuje inženirsko znanje, pridobljeno pri 10.000+ strankah v 70+ državah---vključno s 5.000+ jeklarnami, 2.100+ predelovalci nerjavnega jekla, 1.800+ proizvajalci bakra, 700+ proizvajalci aluminija in 500+ strankami iz titana in posebnih zlitin.

Ključne lastnosti in prednosti

1. Natančen nadzor neokrogle geometrije
Prednapet okvir in togi vodeni voziček zagotavljata popolno poravnavo matrice v celotnem hodu --- kritičnega pomena za vzdrževanje kompleksne geometrije prečnega prereza. Za razliko od verižnih ali mehanskih vlečnih miz, ki lahko doživijo zamik poravnave, hidravlični sistem ohranja dosledno poravnavo vektorja sile. Ohranjeni so ostri, definirani vogali --- vroče oblikovani odseki se ne morejo kosati s to natančnostjo.

2. Hidravlična moč z dovajanjem sile brez tresljajev
Hidravlični cilindri zagotavljajo gladko, brezstopenjsko uporabo sile --- odpravljajo sledi tresljajev in površinske napake, ki so pogoste pri mehanskih ali verižnih sistemih. To je še posebej kritično za nepravilne odseke, kjer lahko neenakomerna porazdelitev sile povzroči popačenje, variacijo debeline stene ali zaokroževanje vogalov.

3. Zmogljivost profila širokega odseka
Podpira kvadratne, pravokotne, šesterokotne, osmerokotne, ovalne, eliptične, kanalne, kotne, T-prereze in asimetrične profile po meri. Sistemi za menjavo matric omogočajo hitro preklapljanje profilov, zaradi česar je stroj primeren tako za velikoserijsko proizvodnjo kot tudi za prilagodljivost delavnice.

4. Zmogljivost večkratnega risanja
Kompleksne odseke, ki zahtevajo znatno zmanjšanje, je mogoče vlečeti v več prehodih z vmesno toplotno obdelavo. Vsak prehod postopoma izboljša dimenzije in mehanske lastnosti. Hidravlični sistem vzdržuje enakomerno silo ne glede na zaporedje prehodov.

5. Nadzor debeline stene za cevi
Za vlečenje cevi sistemi z notranjim trnom ali plavajočimi čepi nadzorujejo porazdelitev debeline stene po nepravilnih odsekih. Kritičen za aplikacije, kjer enakomerna debelina stene določa nazivni tlak ali strukturno zmogljivost.

6. Možnosti integrirane proizvodne linije
Izbirni linijski sistemi vključujejo usmerjanje (zmanjšanje glave), ravnanje in striženje po dolžini --- ustvarjanje celotne proizvodne linije od surovin do končnih delov v enem prehodu.

7. Vsestranskost materiala
Obdeluje ogljikovo jeklo (nizko/srednje/visokoogljično, zlitine, HSLA), nerjavno jeklo, aluminij, baker, medenino, titan, nikljeve zlitine in posebne kovine. Vlečna sila in hitrost nastavljiva tako, da se ujemajo z značilnostmi deformacije materiala.

8. Krmiljenje PLC z beleženjem procesnih podatkov
Programabilni logični krmilnik s HMI omogoča natančno programiranje parametrov in spremljanje v realnem času. Beleženje podatkov podpira sledljivost kakovosti in optimizacijo procesa --- bistveno za operacije s certifikatom ISO9001.

Tehnične specifikacije

Izbira pravega modela zahteva ujemanje zmogljivosti stroja z vašimi specifičnimi proizvodnimi zahtevami. Ključni izbirni parametri vključujejo: vlečno silo (določeno z zmanjšanjem površine prečnega prereza in mejo tečenja materiala), največjo velikost preseka (narekovano z dimenzijami votline matrice in odprtino vozička), dolžino giba (določeno z dolžino končnega izdelka) in hitrostjo vlečenja (vpliva na hitrost proizvodnje in kakovost končne obdelave površine). Za nepravilne odseke je zahteva po dejanski vlečni sili običajno večja kot pri okroglih odsekih enake površine zaradi dodatnega deformacijskega dela, ki je potrebno za preoblikovanje vogalov in ohranjanje geometrije.

Naši nepravilni hidravlični stroji za hladno vlečenje segajo od 50 KN do 20.000 KN, s hodom do 25 m in hitrostjo do 30 m/min. Vse specifikacije so prilagodljive. Za mere odseka se obrnite na največji premer opisanega kroga --- najmanjši krog, ki obdaja nepravilni odsek.

Parameter modela/tehnologije FR-2T FR-5T FR-10T FR-15T FR-20T FR-30T FR-50T FR-70T
Maks. Vlečna sila (KN) 20 50 100 150 200 300 500 700
Hitrost risanja (m/min) 0~10 3~10 3~10 3~10 3~10 3~10 2~10 10~16
Učinkovita dolžina končne cevi (m) 6 5 5 9 5 5 7 9
Narisan obseg zunanjega premera končne cevi (mm) φ5maks φ25maks φ50maks φ60maks φ70maks φ30~φ80 φ30~φ100 φ30~φ100
Maks. Vlečena debelina končne cevi (mm) 1,5 mm 2 mm 3 mm 4 mm 5 mm 6 mm 8 mm 10 mm
Glavni oljni valj (mm) φ63*φ35 φ80*φ45 φ125*φ70mm*3200mm φ125*φ70 φ150 φ180*φ90*3000 φ200*φ100 φ280*φ150*9000
Število sistemske postaje 1 1 1 1 1 1 1 2
Delovni tlak sistema (Mpa) 21 21 21 21 21 26 26 26
Maks. Tlak sistema (Mpa) 26.0 26.0 26.0 26.0 26.0 31.5 31.5 31.5
Glavna oljna črpalka (ročna črpalka s spremenljivim batom) 40 40 40 50 50 50 50 50
Glavni motor (KW) 3.7 7.5 22 30 45 75 75 132*2
Orisne mere (Š × V × G) (m) 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,1*1,2*20 1,2*1,3*25 1,3*1,4*25
Teža (t) 2 3 5 8 10 15 20 30

Specifikacije po meri so na voljo na zahtevo. Velikost preseka se nanaša na največji premer opisanega kroga.

Aplikacije

Avtomobilska in električna vozila

- Komponente šasije, varnostne kletke, deli vzmetenja: Kvadratni in pravokotni deli z ozkimi vogalnimi radiji za strukturno celovitost

- Volanski drogovi, pogonske gredi: Heksagonalni in spline profili, ki zahtevajo natančno kontrolo dimenzij

- Cevi za hlajenje baterije: Ovalni in pravokotni tankostenski profili z enakomerno debelino stene za upravljanje toplote

Primer: Avtomobilski dobavitelj stopnje 1 je zamenjal vroče valjane pravokotne cevi s hladno vlečenimi profili na komponenti vzmetenja. Izboljšana dimenzijska toleranca, odprava sekundarnega rezkanja. Znižani proizvodni stroški.

Industrijski stroji

- Vodilne tirnice, transportne komponente: Natančne kvadratne in pravokotne palice za sisteme linearnega gibanja

- Strojni okvirji, hidravlični linearji: Pravokotni in prilagojeni profili za težke stene za nosilne aplikacije

- Teleskopske komponente: Ugnezdeni kvadratni in pravokotni deli z nadzorovano razdaljo

Primer: A hydraulic cylinder manufacturer draws 80×80mm square tubes from 89mm OD rounds for cylinder bodies. Surface finish eliminates honing, saving 15 minutes of machining per cylinder.

Promet in vesoljski promet

- Okvirji prikolic, regalni sistemi: Visoko trdni pravokotni in kanalni profili

- Konstrukcijski elementi letala: Nepravilni profili iz titana in legiranega jekla s strogimi zahtevami glede dimenzij in mehanskih lastnosti

- Sestavni deli tovornega kontejnerja: Standardizirani kvadratni in pravokotni prerezi

Pohištvo in potrošniški izdelki

- Pohištvo v industrijskem slogu: Natančni geometrijski izrezi, ki zahtevajo estetsko kakovost površine

- Pisarniški in maloprodajni zasloni: Okrasni profili s prečnimi prerezi po meri

energija

- Cevi izmenjevalnika toplote: Ovalne in sploščene cevi za izboljšano površino za prenos toplote

- Komponente vetrnih turbin: Strukturni deli z visokim razmerjem med trdnostjo in težo

Zakaj izbrati nas

Pipe Hydraulic Cold Drawing Machine

Inženirska dediščina

FangRong je bil ustanovljen leta 1998 in je že 26 let specializiran za opremo za hladno vlečenje. Podjetje je nastalo iz partnerstva Joint Venture s tajvanskim proizvajalcem z več kot 30-letnimi izkušnjami blagovne znamke s stroji za hladno vlečenje, ki je leta 2013 prešlo na obratovanje v celoti v lasti. Ta inženirska linija pomeni, da naši stroji utelešajo desetletja znanja o postopku hladnega vlečenja --- ne le mehanske zasnove, ampak tudi metalurškega razumevanja, kako se različni materiali obnašajo pod deformacijo.

Proizvodna zmogljivost

Dve tovarni: Dongguan Fangrong Metallurgical Equipment Co., Ltd. in Yangjiang Fangrong Machinery Co., Ltd. Letna proizvodna zmogljivost: 650+ strojev. Povprečni letni promet: 45 milijonov RMB. Poslovanje v dveh obratih omogoča vzporedno proizvodnjo in hitrejšo dostavo.

Globalni rekord

Izvoženo v več kot 70 držav. 10.000+ strank: 5.000+ jeklarn, 2.100+ predelovalcev nerjavnega jekla, 1.800+ proizvajalcev bakra, 700+ proizvajalcev aluminija, 500+ strank iz titana in posebnih zlitin. Ta lestvica zagotavlja inženirske povratne informacije, s katerimi se ne more kosati noben mali proizvajalec.

Testiranje in validacija

Vsak nepravilni hidravlični stroj za hladno vlečenje je pred odpremo podvržen testiranju pri polni obremenitvi: 30-minutno delovanje v prostem teku, nato postopno obremenitev do nazivne zmogljivosti. Preverjanje dimenzij na ±0,02 mm. Nadzorovana temperatura olja --- ne sme preseči 60 ℃ pri polni obremenitvi. Tlačno preizkušen hidravlični sistem za delovanje brez puščanja.

Poprodajna podpora

Montaža, zagon, usposabljanje operaterjev, vzdrževanje in popravila. Globalna mreža servisnih partnerjev za lokalno podporo in rezervne dele.

Delavnica in nadzor kakovosti

Pipe Hydraulic Cold Drawing Machine

Dva proizvodna obrata

Dongguan Fangrong Metallurgical Equipment Co., Ltd.-- Sedež in primarna proizvodna baza v mestu Dalang v mestu Dongguan. Specializirano za stroje za hladno vlečenje, stroje za ravnanje in opremo za valjanje navojev.

Yangjiang Fangrong Machinery Co., Ltd.-- Sekundarni obrat v okrožju Yangdong v mestu Yangjiang, ki širi proizvodne zmogljivosti in omogoča hitrejšo dostavo.

Proizvodni proces

Pipe Hydraulic Cold Drawing Machine

1. Naročanje in inženiring-- Vsak stroj je zasnovan v skladu z zahtevami, materiali in proizvodnimi cilji, specifičnimi za stranko.

2. Nabava materiala in pregled-- Vse surovine od kvalificiranih dobaviteljev z vhodno inšpekcijo.

3. Natančna obdelava-- Kritični sestavni deli: glavni valj, vlečni voziček, držalo matrice, prednapet okvir, vodila. Ravnost vodila ≤0,5 mm po celotni dolžini.

4. Sklop hidravličnega sistema-- Napajalne enote, integrirani bloki kartušnih ventilov, nadzorni sistemi sestavljeni in testirani.

5. Podsklop-- Podajalni mehanizem, vpenjalni sistem, opcijske ravnalne in rezalne enote.

6. Končna montaža-- Integrirani mehanski, hidravlični in električni sistemi.

7. PLC in integracija nadzora-- Programiranje in namestitev HMI vmesnika.

8. Testiranje pri polni obremenitvi-- Vsak stroj: delovanje v prostem teku 30 min, postopno polnjenje do nazivne zmogljivosti, preverjanje dimenzij, nadzor temperature olja (≤60 ℃).

9. Inšpekcija kakovosti-- Preverjanje skladnosti z ISO9001:2015.

10. Pakiranje in pošiljanje-- Varna embalaža za mednarodno pošiljanje z izvozno dokumentacijo.

Certifikati

Pipe Hydraulic Cold Drawing Machine

Sistem vodenja kakovosti ISO9001:2015-- Št. certifikata: UQ231211R1. Zajema načrtovanje, nabavo, proizvodnjo in poprodajne storitve.

CE certifikat-- Skladno z evropsko direktivo o strojih 2006/42/ES. Vključuje dvoročno upravljanje, varnostne svetlobne zavese, medsebojno zaklenjena varovala.

Certificiranje SGS-- Neodvisno preverjanje kakovosti izdelkov in proizvodnih procesov.

Državni patenti-- 32 patentov za izume + 100+ patentov za uporabne modele, ki ščitijo lastniške tehnologije v hidravličnih sistemih, oblikovanju matric, krmiljenju avtomatizacije in zgradbi stroja. Zastopnik: 2013207829011, 2008300532117, ZL2015 2 0842922.7.

Paketi in pošiljanje

Pipe Hydraulic Cold Drawing Machine

Pogosto zastavljena vprašanja

Oddelek A: Tehnična vprašanja

V1: Kakšne oblike odsekov lahko izdela ta stroj?

Kvadratni, pravokotni, šesterokotni, osmerokotni, ovalni, eliptični, kanalni, kotni, T-prerezi in asimetrični profili po meri. Preklop matrice omogoča hitro preklapljanje med profili. Za cevne odseke notranji trni nadzorujejo porazdelitev debeline stene.

V2: Kakšne dimenzijske tolerance lahko pričakujem?

Hladno vlečenje dosega tolerance do ±0,05 mm pri kritičnih dimenzijah. Ostri vogali so ohranjeni --- vroče oblikovani deli se ne morejo kosati s to natančnostjo.

V3: Katere materiale je mogoče obdelati?

Ogljikovo jeklo (nizko/srednje/visokoogljično, zlitine, HSLA), nerjavno jeklo, aluminij, baker, medenina, titan, nikljeve zlitine in posebne kovine.

V4: Kakšno je hladno vlečenje v primerjavi z vročim valjanjem nepravilnih profilov?

Vidik Hladno risanje Vroče valjanje
Dimenzijska toleranca ±0,05 mm ±0,5 mm
Površinska obdelava Brez vodnega kamna Prisoten kamen, potrebno čiščenje
Kotna geometrija Ostra, definirana Zaokroženo
Mehanske lastnosti Izboljšano z delovnim utrjevanjem Kot valjan, manjša trdnost
Razogljičenje Odstranjeno s površinskim striženjem Prisotno, treba ga je strojno odstraniti

Oddelek B: Inženirska in izbirna vprašanja

V5: Kako določim vlečno silo, ki je potrebna za moj odsek?

Zahtevana sila = zmanjšanje površine prečnega prereza × meja tečenja materiala × faktor deformacije (1,2–1,5 za nepravilne odseke). Ponujamo brezplačne izračune sile z vašimi specifikacijami materiala in ciljnimi dimenzijami. Pri nepravilnih odsekih je faktor deformacije višji kot pri okroglih delih zaradi oblikovanja vogalov.

V6: Kakšno je največje zmanjšanje na prehod za nepravilne odseke?

Običajno 15--30 % zmanjšanje površine na prehod za nepravilne odseke. Za večja zmanjšanja bodo morda potrebni večkratni prehodi z vmesnim žarjenjem. Priporočamo preskuse postopka z vašim specifičnim materialom in geometrijo preseka.

V7: Ali potrebujem kazalni stroj?

ja Premer konca obdelovanca mora biti zmanjšan, da gre skozi matrico. FangRong ponuja integrirane stroje za usmerjanje (zmanjšanje glave) kot del proizvodne linije.

V8: Kakšen je tipičen čas od naročila do dostave?

Standardni nepravilni hidravlični stroji za hladno vlečenje: 30-60 dni. Stroji po meri: 90--120 dni, odvisno od specifikacij. Delovanje v dveh tovarnah omogoča vzporedno proizvodnjo za več naročil.

V9: Kakšne so zahteve glede objekta?

380V, 50-60Hz moč. Potreben je betonski temelj --- konstrukcija s prednapetim okvirjem pomeni, da temelj podpira le težo stroja, ne pa tudi vlečenja sil (sile so v strukturi zaprtega okvirja). Najmanjša površina: odvisna od dolžine giba. S ponudbo nudimo risbe temeljev.

V10: Ali nudite podporo pri razvoju procesov?

ja Naša inženirska ekipa nudi priporočila za načrtovanje matrice, načrtovanje zaporedja prehodov, izbiro mazanja in podporo pri poskusnem zagonu med zagonom. Z več kot 10.000 strankami v več kot 70 državah smo naleteli in rešili skoraj vsak izziv risanja nepravilnih presekov.

Oddelek C: Komercialna vprašanja

V11: Kaj je vključeno v nakupno ceno?

Stroj, hidravlična pogonska enota, krmilni sistem PLC s HMI, standardno držalo matrice, en komplet orodij za zagon, nadzor namestitve, zagon in usposabljanje operaterja. Matrice za vaše specifične profile se kotirajo ločeno glede na geometrijo in material.

V12: Kakšne plačilne pogoje ponujate?

Standardno: 30 % depozit, 70 % pred odpremo.

V13: Kakšno garancijo nudite?

12 mesecev od zagona.

V14: Ali imate referenčne stranke v moji panogi?

10.000+ strank v več kot 70 državah. Na zahtevo lahko zagotovimo reference za posamezne panoge.

V15: Kako dobim ponudbo?

Predložite: vrsto in razred materiala, začetne mere odseka, ciljno risbo končnega odseka, ciljni obseg proizvodnje (kosi/dan ali tone/dan) in največjo končno dolžino. Odgovorili vam bomo z izračunom sile, priporočilom modela, ceno in razporedom dostave.

Pošlji povpraševanje
Kontaktne informacije
Povejte nam o svojem materialu, specifikacijah izdelka, proizvodnem procesu in zahtevah glede opreme. FangRong lahko razpravlja o primernem stroju za hladno vlečenje, risalnih matricah, stroju za ravnanje in prilagojenih rešitvah za vašo aplikacijo.
Ocena:
5.0
X
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov. Politika zasebnosti
ZavrniSprejmi