Whatsapp
Ponujamo obsežen nabor opreme za natančno obdelavo kovin, vključno s stroji za ravnanje, hladno vlečenje, koničenje, posnemanje robov, rezanje, valjanje navojev in vlečne matrice, prilagojene materialom za cevi, palice in žice v različnih panogah.
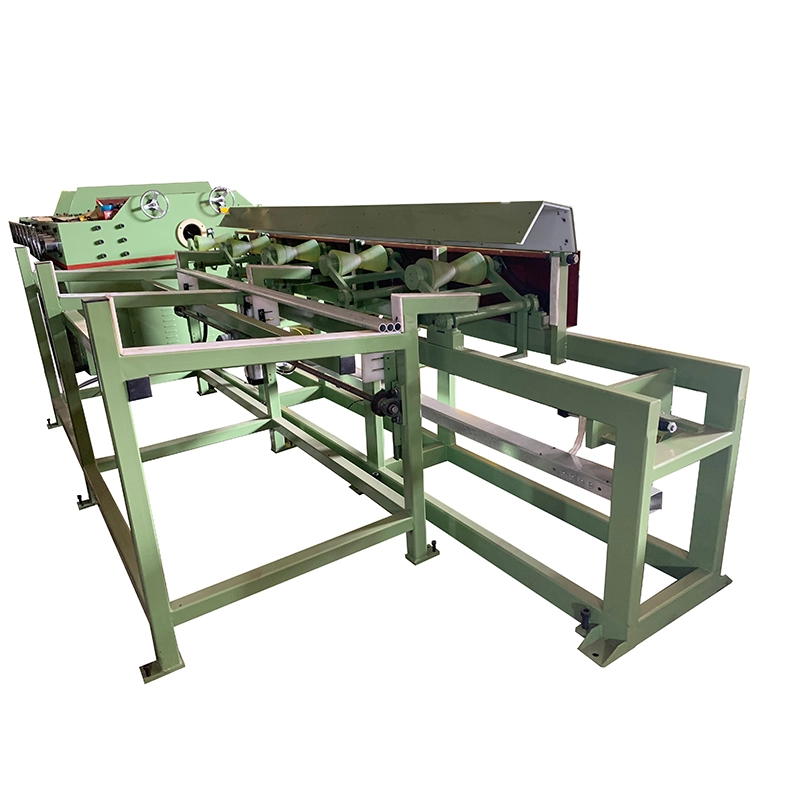
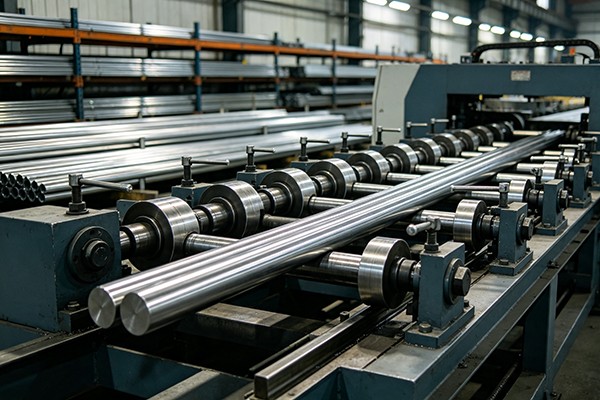
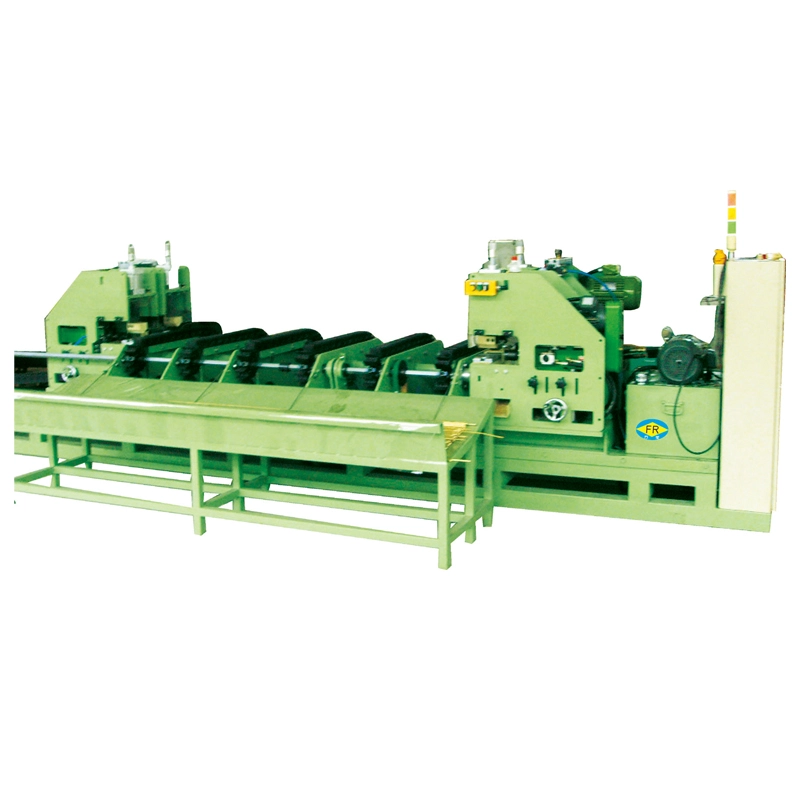
TheBakreni vodoravni ravnalni strojje stroj za ravnanje z več valji za bakrene cevi, polne palice in profile po iztiskanju, vlečenju, žarjenju ali rokovanju. Uporablja nadzorovano vzvratno upogibanje prek več sklopov valjev za popravljanje loka, ukrivljenosti in manjše ovalnosti brez potrebe po ločenem postopku ravnanja.
Baker potrebuje drugačne pogoje ravnanja kot jeklo. Zaradi njegove razmeroma nizke meje tečenja in mehke površine je pretiran pritisk valjev pogost vzrok površinskih madežev, medtem ko različna stanja zahtevajo različne sile ravnanja in hitrosti vrvi. Serija FR je torej konfigurirana okolištevilo valjev, premer obdelovanca, stanje bakra, toleranca ravnosti in zahteve glede končne površine.
Pri proizvodnih linijah, kjer bo bakrena cev spajkana, upognjena, prevlečena ali sestavljena samodejno, sta pomembna ravnost in stanje površine. Pravilna geometrija in nastavitev valjev pomagata popraviti cev brez uvajanja novih prask, pretirane deformacije ali prekomerne korekcije.
FangRongova serija FR vključuje13 standardnih konfiguracij od FR-20 do FR-180, ki pokriva premere bakrenih cevi odφ4 mm do φ180 mmin trdne palice izφ10 mm do φ90 mm. Odvisno od modela, ki ga stroj uporablja14, 15, 16, 17 ali 20 kompletov valjev. Izbrane konfiguracije z 20 valji lahko dosežejo tako nizko ravnost0,1 mm/m. Skupna moč motorja se giblje od3 kW do 55 kW, s težo strojev od približno700 kg do 25.000 kg.
Oprema vključuje tehnologijo ravnanja, razvito v dolgoročnem sodelovanju FangRonga s tajvanskim proizvajalcem. FangRong je bil ustanovljen leta 1998 kot skupno podjetje in je postal v celoti v lasti leta 2013, pri čemer je ohranil inženirske izkušnje pri ravnanju in risanju, razvite s tem sodelovanjem.
Serija FR uporabljapovratno krivljenje z več valji. Namesto popravljanja upogiba na eni točki z veliko silo gre obdelovanec skozi zaporedne valje, ki izvajajo manjše nadzorovane popravke. To porazdeli deformacijo vzdolž cevi ali palice in omogoča operaterju, da doseže zahtevano ravnost z manjšim tveganjem trajnega prekomernega upogibanja.
1. Hranjenje in poravnava
Bakrena cev ali palica vstopi skozi vodilni sistem. Pravilna poravnava vstopa je pomembna, ker lahko nepravilno nameščen obdelovanec povzroči nedosledno ravnost, tudi če so nastavitve valja pravilne.
2. Progresivno vzvratno upogibanje
Več sklopov valjev izvaja nadzorovan pritisk iz različnih smeri. Geometrija in nastavitev valjev sta prilagojena premeru obdelovanca. Več kompletov valjev zagotavlja več korekcijskih točk in se običajno izberejo, ko so potrebne manjše tolerance ravnosti.
3. Nadzorovan površinski stik
Baker je mehkejši od jekla, zlasti v žarjenem stanju. Površine valjev so zato natančno obdelane, zna voljo možnosti valjčkov za zaščito površinekadar aplikacija zahteva strog nadzor nad praskami, strganjem ali površinskimi madeži.
4. Speed adjustment
FR-76 in večji modeli zagotavljajo0-60 m/min spremenljiva hitrostpreko frekvenčnega pretvornika. FR-50 in manjši modeli uporabljajo izbirne hitrosti9/18/27/45 m/min. Dejansko proizvodno hitrost je treba izbrati glede na bakrovo zlitino, temperaturo, dimenzije cevi, ciljno naravnost in zahteve glede površine, namesto da preprosto uporabite največjo hitrost.
5. Učinek ravnanja in velikosti
Nadzorovan valjčni stik lahko tudi zmanjša manjšo ovalnost in izboljša konsistentnost dimenzij. Vendar se ravnanje ne sme obravnavati kot nadomestek za namenski postopek dimenzioniranja, kadar so potrebne ozke tolerance dimenzij.
6. Odvajanje
Končana cev ali palica izstopi iz stroja z določeno ravnostjo in je pripravljena za nadaljnje upogibanje, rezanje, trdo spajkanje, galvanizacijo, sestavljanje ali druge zaključne postopke.
Poškodba površine med ravnanjem
Baker lahko zlahka označite z neprimernimi površinami valjev ali pretiranim pritiskom. Za cevi HVAC, električne zbiralke in okrasne bakrene izdelke lahko te oznake povzročijo zavrnitev ali dodatna zaključna dela. Možnosti valjev za zaščito površine pomagajo zmanjšati to tveganje.
Različne lastnosti bakra
Mehko žarjen in trdo vlečen baker se ne odzivata na enake nastavitve ravnanja. Pritisk valja in hitrost obdelave morata biti usklajena s stanjem materiala, da preprečite deformacije ali ponavljajoče se prehode.
Upogibanje po iztiskanju in vlečenju
Bakrene cevi in palice se lahko ukrivijo med iztiskanjem, hladnim vlečenjem, žarjenjem, zvijanjem ali transportom. Ravnanje z več valji popravi to ukrivljenost, preden material vstopi v naslednjo fazo proizvodnje.
Ovalnost cevi
Tankostenske bakrene cevi lahko med oblikovanjem in ravnanjem razvijejo ovalnost. Pravilno nastavljeni valji lahko zagotovijo sekundarni učinek velikosti, medtem ko popravljajo ravnost. Dosežen rezultat je odvisen od dimenzij cevi, stanja materiala in začetne deformacije.
Nedosledno dovajanje v nadaljnjo opremo
Prekomerna ukrivljenost lahko moti samodejno krivljenje, rezanje, varjenje, trdo spajkanje in sestavljanje cevi. Nadzorovan postopek ravnanja izboljša doslednost hranjenja in zmanjša ročno popravljanje.
Težave pri namestitvi cevi
Za HVAC, hlajenje, vodovodne napeljave in proizvodnjo toplotnih izmenjevalnikov lahko pretirano upogibanje ali ovalnost vpliva na položaj cevi in prileganje spoja. Zaradi dosledne ravnosti je oblikovanje in spajanje v smeri toka bolj ponovljivo.
Baker zahteva skrbno kontrolo stika valja z obdelovancem. Natančno brušene površine valjev in izbirni materiali za površinsko zaščito so na voljo za aplikacije, kjer praske in luščenje niso sprejemljivi.
Podpora za FR-76 in večje stroje0-60 m/mindelovanje s spremenljivo hitrostjo. FR-50 in manjši modeli zagotavljajo9/18/27/45 m/minizbirne hitrosti. To omogoča prilagoditev linije glede na temperaturo materiala in zahteve izdelka, namesto da bi vse specifikacije bakra vsiljevali skozi isto nastavitev.
Serija FR je na voljo z14, 15, 16, 17 ali 20 valjev. Večje število valjev zagotavlja dodatne korekcijske točke in se običajno upošteva, ko proizvodna linija zahteva večjo naravnost. Na primer, konfiguracija FR-50 z 20 valji je določena za≤0,1 mm/mnaravnost.
Serija zajema bakrene cevi izφ4 mm do φ180 mmin trdne palice izφ10 mm do φ90 mm. To omogoča, da enaka paleta izdelkov pokriva tako majhne precizne cevi kot tudi večje industrijske bakrene izdelke.
Horizontalne stroje za ravnanje bakra je mogoče konfigurirati za čisti baker, kot je nprC11000 in C12200, kot tudi medenina, bron, kupronikel in druge bakrove zlitine. Tako brezšivne kot varjene cevi se lahko obdelujejo, če njihove dimenzije spadajo v izbrano delovno območje stroja.
Duktilnost bakra omogoča razmeroma visoke hitrosti ravnanja, vendar največja hitrost ne sme biti edino merilo izbire. Za velikoserijsko proizvodnjo je pravilna kombinacija konfiguracije valjev, hitrosti, pritiska in stanja obdelovanca pomembnejša od preprostega povečanja hitrosti linije.
Za ravnanje bakra izberite stroj glede napremer cevi ali palice, debelina stene, bakrova zlitina in stanje, začetna ukrivljenost, zahtevana ravnost, zahteva glede končne površine in hitrost izdelave. Če bo isti stroj obdeloval več velikosti, je treba upoštevati celoten obseg velikosti in ne izbirati samo glede na največji premer.
| Model | Največji Ø cevi (mm) | Min. Ø cevi (mm) | Največji premer palice (mm) | Ravnost (mm/m) | Kompleti valjev | Hitrost (m/min) | Skupna moč (kW) | Teža (kg) | Dimenzije D׊×V (mm) |
| FR-180 (17 valjev) | φ180 | φ60 | φ90 | ≤0,3 | 17 | - | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17 valjev) | φ150 | φ58 | φ70 | ≤0,3 | 17 | - | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14 valjev) | φ120×T3.0 | φ38 | φ50 | ≤0,3 | 14 | - | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14 valjev) | φ89×T3.0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17 valjev) | φ89×T3.0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14 valjev) | φ60×T3.0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17 valjev) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20 valjev) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14 valjev) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 9/18/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20 valjev) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 9/18/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14 valjev) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 9/18/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16 valjev) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 9/18/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15 valjev) | φ16×T2.0 | φ4 | φ10 | ≤0,3 | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
Tehnične opombe:T označuje debelino stene cevi, na primer T3.0 pomeni debelino stene 3,0 mm. FR-50 in manjši modeli uporabljajo izbirne hitrosti 9/18/27/45 m/min. FR-76 in večji modeli zagotavljajo 0-60 m/min spremenljivo hitrost prek frekvenčnega pretvornika. Materiale za površino valja je mogoče določiti glede na bakrene izdelke in zahteve glede kakovosti površine.
Bakrene cevi za tuljave klimatskih naprav, hladilne sisteme, uparjalnike, kondenzatorje in toplotne izmenjevalnike pogosto zahtevajo ravnanje pred samodejnim U-krivljanjem ali sestavljanjem cevi na cevno ploščo. Dosledna naravnost pomaga opremi za nadaljnji tok ohranjati ponovljivo podajanje in pozicioniranje.
Stroj za vodoravno ravnanje bakra je primeren za bakrene zbiralke, vodnike in okrogle palice, ki se uporabljajo v stikalnih napravah, transformatorjih, električni distribucijski opremi in energetskih sistemih. Površinska zaščita je še posebej pomembna, če mora končni baker ohraniti čisto kontaktno površino.
Bakrene cevi, ki se uporabljajo v avtomobilskih klimatskih sistemih in hladilnih tokokrogih električnih vozil, lahko zahtevajo ravnanje po vlečenju ali oblikovanju. Ustrezna konfiguracija valjev lahko pripravi cev za nadaljnje upogibanje in sestavljanje.
Bakrene cevi za vodo, cevi za plin in druge cevi za gradbene storitve je mogoče poravnati po proizvodnji ali ravnanju, da se izboljša skladnost dimenzij pred rezanjem, spajanjem in namestitvijo.
Bakrene cevi majhnega premera, ki se uporabljajo v instrumentih in tekočinskih sistemih, zahtevajo skrbno kontrolo ravnosti in stanja površine. FR-20 je zasnovan za premere cevi odφ4 mm, odvisno od specifične debeline stene cevi in stanja materiala.
Enako načelo ravnanja je mogoče uporabiti za cevi iz bakrovih zlitin in polne palice, vključno z izdelki iz medenine, brona in bakroniklja. Končne nastavitve valja je treba določiti glede na zlitino, trdoto, dimenzije, začetno ukrivljenost in zahtevano ravnost.
26+ let inženiringa za ravnanje las
FangRong je bil ustanovljen leta 1998 in je začel kot skupno podjetje s tajvanskim proizvajalcem, specializiranim za opremo za risanje in ravnanje. Podjetje je leta 2013 postalo v 100-odstotni lasti in je nadaljevalo z razvojem strojev za ravnanje in vlečenje za obdelavo kovinskih cevi in palic.
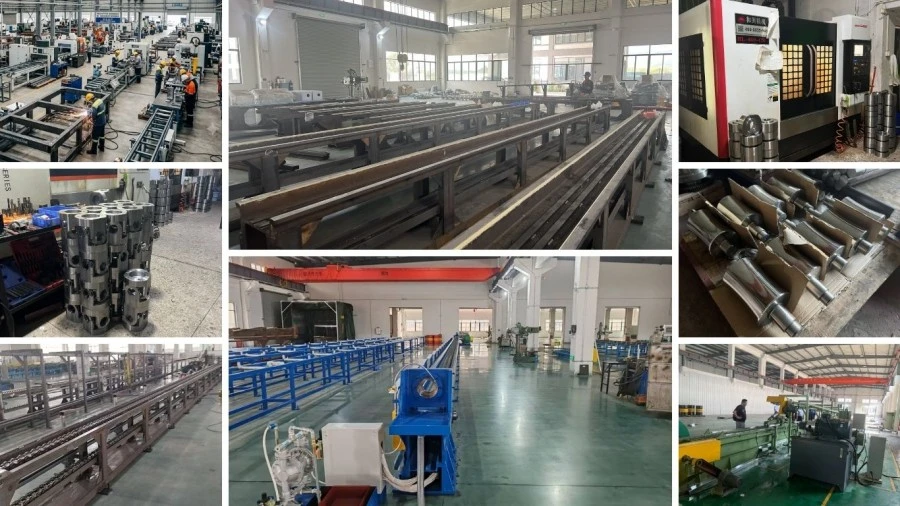
Dva proizvodna obrata
Proizvodni obrati Dongguan in Yangjiang zagotavljajo skupno letno zmogljivost več kot650 strojev. Postavitev proizvodnje na dveh mestih podpira hkratno proizvodnjo za več projektov in večja naročila.
Izkušnje na področju obdelave kovin
FangRong poroča o opremi, dobavljeni strankam v70+ držav, z več kot10.000 strankv obdelavi jekla, nerjavečega jekla, bakra, medenine, aluminija in posebnih zlitin.
Tovarniško testiranje pred pošiljanjem
Vsak stroj je podvržen testiranju v prostem teku in polni obremenitvi. Če so na voljo vzorci strank, se lahko za testiranje uporabijo dejanske bakrene cevi ali palice. Ravnost, okroglost, poravnava valjev, vibracije, tok motorja, stanje površine, puščanje olja in električne funkcije se preverijo pred pošiljanjem.
Inženirska podpora, specifična za baker
Pred proizvodnjo lahko FangRong oceni bakrovo zlitino, temperaturo, premer, debelino stene, ciljno naravnost, površinsko zahtevo in izhodno zahtevo, da določi ustrezno konfiguracijo valja, razpon hitrosti in obdelavo površine valja.
Namestitev in poprodajna podpora
Podpora vključuje nadzor namestitve, zagon, usposabljanje operaterjev, dobavo rezervnih delov, oddaljeno odpravljanje težav in tehnično pomoč. Za namestitev stroja so na voljo risbe temeljev in postavitve sidrnih vijakov.
1. Inženirski pregled— Konfiguracija valjev, razpon hitrosti, površinska zaščita in postavitev stroja so določeni na podlagi strankinih specifikacij bakra in proizvodnih zahtev.
2. Pregled materiala— Jeklene plošče, gredi, valji, zobniki in drugi ključni sestavni deli so pregledani pred strojno obdelavo.
3. Natančna obdelava— Površine valjev in okvirji strojev so strojno obdelani do zahtevane geometrije in poravnave.
4. Mehanska montaža— Sklopi valjev, komponente prenosa, menjalnik in pogonski sistem so sestavljeni in preverjeni.
5. Električna integracija— Motor, inverter, PLC, HMI, senzorji in varnostne kontrole so integrirani in testirani.
6. Strojno testiranje— Celoten stroj se zažene pred odpremo. Vzorce bakra strank lahko uporabite za preverjanje delovanja, če so na voljo.
7. Končni pregled— Pred pakiranjem se preveri ravnost, okroglost, stanje površine, električna varnost, vibracije in puščanje olja.
8. Izvozna embalaža— Stroji so med mednarodnim transportom zaščiteni pred vlago, korozijo in poškodbami pri rokovanju.
ISO 9001:2015— Sistem vodenja kakovosti, ki zajema projektiranje, proizvodnjo, namestitev in storitvene dejavnosti podjetja. Certifikat št. UQ231211R1.
Oznaka CE— Standardni stroji FR so dobavljeni s skladnostjo CE za veljavne varnostne zahteve strojev, vključno z ustreznimi funkcijami zaustavitve v sili in varovalnimi funkcijami.
Inšpekcija SGS— Na voljo so neodvisne inšpekcijske službe za preverjanje delovanja stroja in varnosti v skladu z zahtevami projekta.
Patentirana tehnologija— FangRong ima nacionalne patente za izume in uporabne modele, ki zajemajo sestavne dele in tehnologije opreme, vključno z napenjanjem verige, držanjem matrice z več prameni in sistemi trnov za hitro menjavo.
Pred odpremo je stroj pregledan, zaščiten proti koroziji in zapakiran za mednarodni transport. Dogovori o pakiranju in pošiljanju so določeni glede na dimenzije stroja, težo, način transporta in destinacijo.
Stroj je zasnovan za bakrene cevi in cevi iz bakrovih zlitin, cevi, polne okrogle palice in profile. Tipični materiali vključujejo C11000, C12200, medenino, bron in bakrov nikelj. Obdelujemo lahko tako brezšivne kot varjene cevi, če se dimenzije izdelka in stanje materiala ujemajo z izbranim modelom.
Izbira modela je odvisna predvsem od največjega in najmanjšega premera izdelka, debeline stene, stanja materiala, zahtevane ravnosti in hitrosti izdelave. Na primer, FR-20 in FR-25 sta primerna za manjše cevi in palice, medtem ko FR-76, FR-100, FR-120, FR-150 in FR-180 pokrivajo večje izdelke. Konfiguracijo s 14, 17, 20 valji je mogoče izbrati tudi, kadar je potrebna strožja naravnost ali bolj nadzorovana korekcija.
Standardne konfiguracije so določene pri ≤0,3 mm/m, izbrane konfiguracije z več valji pa lahko dosežejo ≤0,2 mm/m ali ≤0,1 mm/m. Dejanski rezultat je odvisen od premera cevi, debeline stene, temperature materiala, začetne deformacije in nastavitve valja. Za zahtevne aplikacije je treba končno specifikacijo potrditi z dejanskimi vzorci stranke.
ja Vendar pa žarjeni in trdo vlečeni baker zahtevata drugačen pritisk valja in nastavitve stroja. Mehkejši material je bolj dovzeten za vdolbine in površinske oznake, medtem ko trši material na splošno zahteva večjo korekcijsko silo. Parametre ravnanja je zato treba prilagoditi glede na bakrovo zlitino, temperaturo in dimenzije cevi, namesto da bi uporabili eno fiksno nastavitev za vse izdelke.
Baker je mehkejši od jekla in ga je mogoče opraskati ali označiti, če pritisk valja, poravnava ali stanje površine niso primerni. Stroj je mogoče konfigurirati z valjčnimi materiali in površinskimi obdelavami, primernimi za obdelavo bakra. Za izdelke, ki so kritični glede videza, kot so cevi za HVAC, okrasne medeninaste cevi ali izpostavljene bakrene komponente, je treba pred proizvodnjo določiti površinske zahteve.
Postopek ravnanja z več valji lahko pomaga zmanjšati manjšo ovalnost, medtem ko popravlja upogib, vendar ni nadomestilo za namensko dimenzioniranje cevi ali postopek kalibracije. Če ima aplikacija stroge zahteve glede zunanjega premera, debeline stene ali okroglosti, je treba te tolerance med izbiro stroja oceniti posebej.
ja Tovarniško testiranje je mogoče izvesti z bakrenimi cevmi, palicami ali profili, ki jih dobavi stranka. Preizkus lahko oceni ravnost, stanje površine, nastavitev valjev, stabilnost stroja in parametre delovanja v dejanskih materialnih pogojih. To je priporočljivo pri obdelavi nove bakrove zlitine, tankostenske cevi ali izdelka s strogimi zahtevami glede ravnosti.
Naslov
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kitajska
Tel
E-naslov