Whatsapp
Ponujamo obsežen nabor opreme za natančno obdelavo kovin, vključno s stroji za ravnanje, hladno vlečenje, koničenje, posnemanje robov, rezanje, valjanje navojev in vlečne matrice, prilagojene materialom za cevi, palice in žice v različnih panogah.
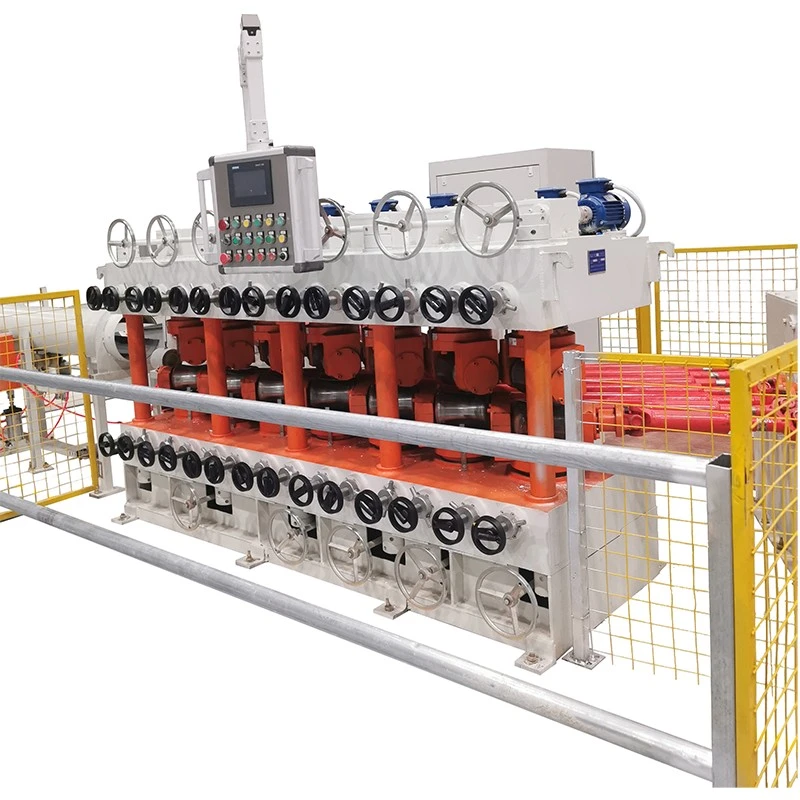
Zasnovan za medeninaste cevi, palice in druge izdelke iz neželeznih kovin, ta medeninasti navpični večvaljčni ravnalni stroj popravlja upogibanje in deformacijo prek niza nadzorovanih stikov z valji. Postopek večtočkovne korekcije je primeren za medenino, ker je material razmeroma duktilen in ga je mogoče označiti ali lokalno deformirati, če se uporabi premočan pritisk valja.
Stroj se uporablja po iztiskanju, vlečenju, žarjenju ali drugih postopkih oblikovanja za pripravo ravnega medeninastega materiala za rezanje, vrezovanje navojev, krivljenje, strojno obdelavo in sestavljanje. Pri uporabi cevi mora biti pritisk valja usklajen z zunanjim premerom in debelino stene, da se izognete nepotrebni ovalnosti ali površinskim madežem.
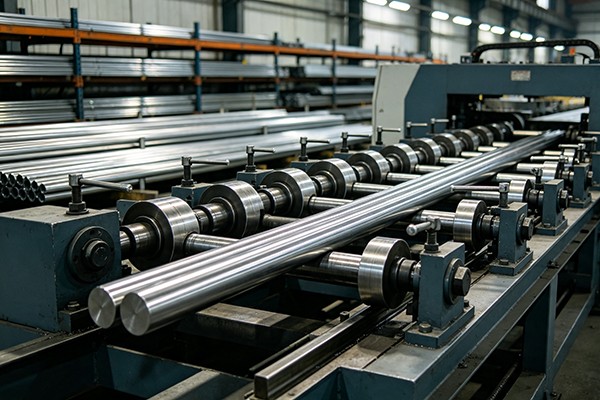
Medeninasti material vstopi v valjčni del in gre skozi več nastavljivih valjev. Vsaka kontaktna točka izvaja nadzorovano količino upogiba v določeni smeri. Nabrani popravek postopoma zmanjša prvotno ukrivljenost, ko se cev ali palica premika skozi stroj.
Razporeditev valjev zagotavlja več korekcijskih točk namesto koncentracije deformacije na enem mestu. To pomaga nadzorovati ravnost, hkrati pa zmanjša nepotrebno obremenitev medeninaste površine in prereza. Kot valja, razdalja odpiranja in delovna hitrost se prilagajajo glede na velikost obdelovanca, debelino stene in stanje materiala.
Izdelki iz medenine se običajno uporabljajo tam, kjer so pomembni dimenzijska doslednost, obdelovalnost in stanje površine. Postopek ravnanja, ki popravi krivino, vendar spremeni okroglost cevi ali pusti sledi valjev, lahko povzroči težave pri nadaljnjih operacijah.
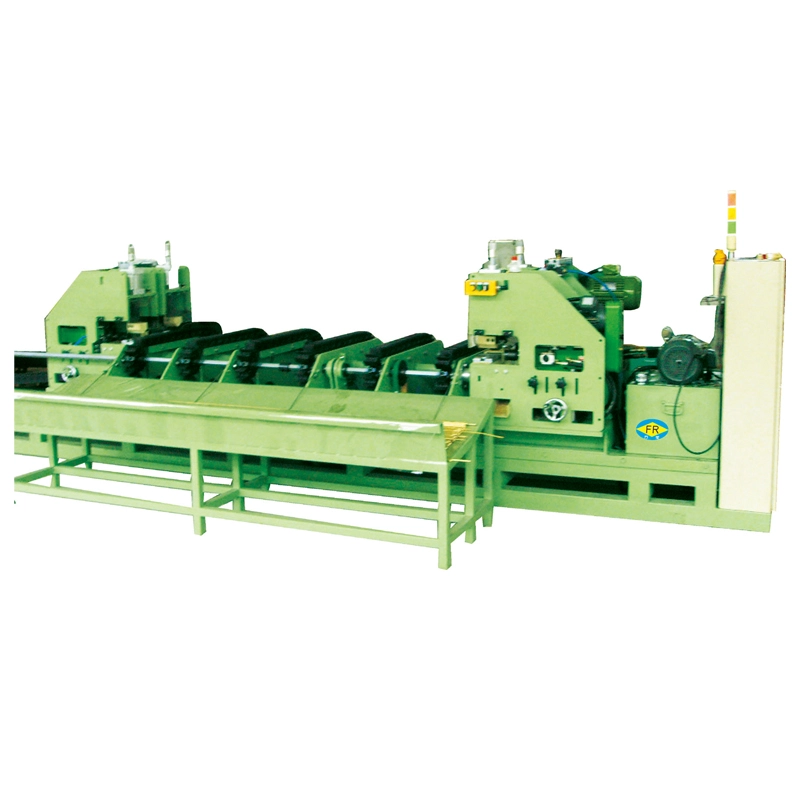
Medeninasti navpični večvaljni ravnalni stroj serije FR je na voljo z različnimi količinami valjev, velikostmi valjev, razdaljami odpiranja, pogonskimi močmi in delovnimi hitrostmi. Odvisno od modela uporablja stroj 7+7, 10+1 ali 6+6 razporeditev valjev. Naveden razpon cevi se razteza od φ5 mm do φ180 mm, medtem ko se obsegi polnih palic razlikujejo glede na model.
Končana ravnost je odvisna od razreda materiala, premera cevi, debeline stene, začetne deformacije, natezne trdnosti in prilagoditve postopka. Naslednje specifikacije so referenčne vrednosti; končno konfiguracijo je treba potrditi glede na dejanski obdelovanec.
| Model | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Kol. | 7+7 valjev | 7+7 valjev | 10+1 valjev | 6+6 valjev | 10+1 valjev | 10+1 valjev | 10+1 valjev | 10+1 valjev | 10+1 valjev | 10+1 valjev |
| Zahteve po surovinah/razpon cevi (mm) | φ5–φ10 / Debelina stene 1–7 | φ10–φ30 / Debelina stene 1–7 | φ10–φ40 / Debelina stene 1–5 | φ18–φ50 / Debelina stene 1–4 | φ18–φ60 / Debelina stene 3–12 | φ30–φ80 / Debelina stene 2–7 | φ40–φ100 / Debelina stene 2,5–10 | φ50–φ130 / Debelina stene 2,5–10 | φ40–φ100 / Debelina stene 2,5–10 | φ80–φ180 / Debelina stene 3–20 |
| Zahteve po surovinah/razpon polne palice (mm) | φ5–φ10 | φ10–φ15 | φ10–φ25 | φ10–φ25 | φ18–φ30 | φ30–φ45 | φ16–φ55 | φ16–φ60 | φ16–φ55 | φ80–φ95 |
| Dolžina surovine (mm) | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Natezna trdnost surovine (MPa) | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Ravnost surovin (mm/m) | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Končana naravnost (mm/m) | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Velikost valja (mm) | φ68 × 90 | φ115 × 160 | φ130 × 210 | φ136 × 260 | φ150 × 260 | φ200 × 300 | φ220 × 300 | φ250 × 360 | φ220 × 300 | φ320 × 460 |
| Premer valja (mm) | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Razdalja odpiranja zgornjega in spodnjega valja (mm) | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Nastavljivo območje nagiba | 27° do -33° | 27° do -33° | 27° do -33° | 27° do -33° | 27° do -33° | 27° do -33° | 27° do -33° | 27° do -33° | 27° do -33° | 27° do -33° |
| Moč glavnega motorja (kW) | 2,2 × 2 | 5,5 × 2 | 11 × 2 | 11 × 2 | 15 × 2 | 22 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 90 × 2 |
| Frekvenčni pogon (kW) | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Moč dvižnega motorja (kW) | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Delovna hitrost (m/min) | 10–30 | 10–30 | 10–40 | 0–20 | 10–30 | 10–30 | 10–30 | 10–30 | 10–30 | 10–30 |
| Sredinska višina (mm) | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Teža (t, referenca) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Za medeninaste cevi najpomembnejši izbirni dejavniki niso samo zunanji premer. Debelina stene, temperatura materiala, natezna trdnost in prihajajoča deformacija vplivajo na to, koliko korekcijske sile je mogoče uporabiti brez spreminjanja geometrije cevi.
Za polne medeninaste palice so glavni parametri premer, dolžina, stanje materiala in zahtevana ravnost. Kadar mora en stroj obdelati več velikosti, je treba pred naročilom preveriti celotno delovno območje in zahteve za nastavitev valja.
Če ima končni izdelek tesno toleranco ravnosti, je priporočljivo zagotoviti vzorec, risbo ali podrobno specifikacijo materiala za potrditev konfiguracije in testiranje procesa.
Proizvodnja medeninastih cevi in palic:Ravnanje izdelkov iz medenine po iztiskanju, hladnem vlečenju, žarjenju in drugih postopkih oblikovanja.
Vodovodne in sanitarne komponente:Priprava medeninastih cevi in palic za pipe, ventile, fitinge in sorodne komponente.
HVAC in hlajenje:Obdelava medeninastih cevi, ki se uporabljajo v hladilnih sistemih, toplotnih izmenjevalnikih in drugi toplotni opremi.
Električne komponente:Izdelava ravnih medeninastih palic in cevi za sponke, konektorje, prevodne komponente in strojno opremo.
Avtomobilske komponente:Priprava medeninastih materialov za strojno obdelane fitinge, konektorje, senzorje in druge natančne dele.
Industrijska strojna oprema:Medeninaste palice in cevi za ravnanje, ki se uporabljajo za okovje, pritrdilne elemente, orodja in mehanske komponente.
Natančna obdelava:Zagotavlja bolj ravno surovino za CNC obdelavo, rezanje, vrezovanje navojev, vrtanje in krivljenje.
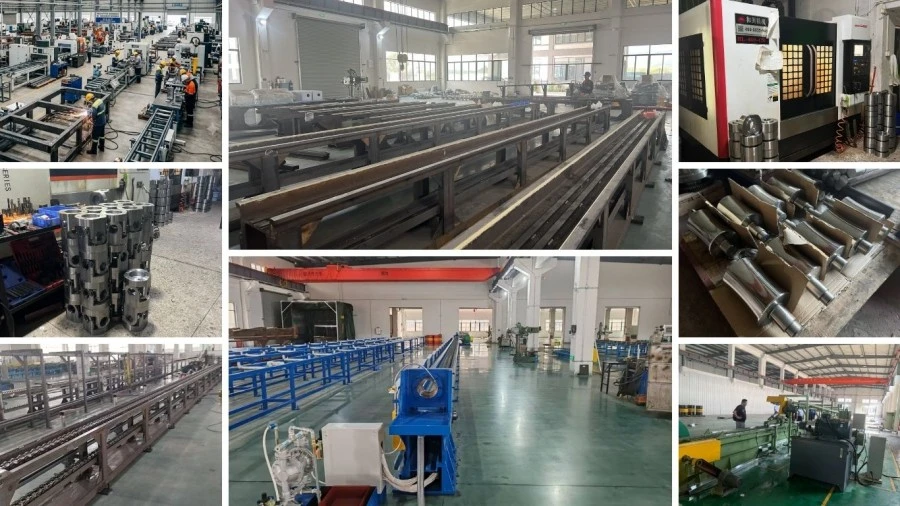
FangRong je bil ustanovljen leta 1998 in proizvaja stroje za ravnanje, opremo za hladno vlečenje in sorodne metalurške stroje. Podjetje upravlja s proizvodnimi obrati v Dongguanu in Yangjiangu na Kitajskem.
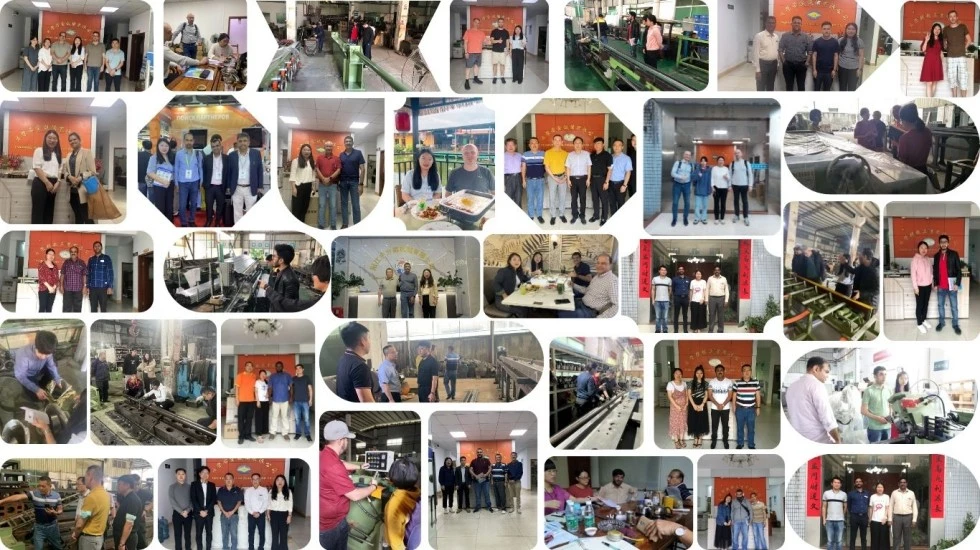
Naša oprema je bila dobavljena več kot 10.000 strankam v več kot 60 državah in regijah. Paleta izdelkov zajema opremo za cevi, palice in druge aplikacije za obdelavo kovin.
Tovarna Dongguan:Ta obrat v mestu Dalang v mestu Dongguan se osredotoča na proizvodnjo strojev za hladno vlečenje, strojev za ravnanje in sorodne opreme za obdelavo kovin.
Tovarna Yangjiang:Ta obrat, ki se nahaja v okrožju Yangdong v mestu Yangjiang, zagotavlja dodatno proizvodno zmogljivost za paleto strojev FangRong.
Ogrodje strojev in konstrukcijske komponente so izdelane in strojno obdelane v skladu z odobrenim dizajnom. Valji so strojno obdelani in obdelani v skladu z zahtevanimi delovnimi dimenzijami in stanjem površine, medtem ko so pogonske, nastavitvene in krmilne komponente sestavljene med končno integracijo stroja.
Pred odpremo se na stroju preveri nastavitev valjev, delovanje pogona, nadzor hitrosti, električne funkcije in splošno stanje delovanja. Če je tako dogovorjeno, se lahko za preverjanje postopka ravnanja v skladu z določenimi zahtevami uporabijo vzorčne cevi ali palice.
ISO 9001:2015:Certificiranje sistema vodenja kakovosti, Certifikat št. UQ231211R1.
Oznaka CE:Oprema z oznako CE je na voljo v skladu z veljavno konfiguracijo stroja in zahtevami.
Pregled SGS:Inšpekcijske storitve tretjih oseb se lahko dogovorijo, če to zahteva projekt ali stranka.
Patenti:FangRong je razvil patentirane tehnologije za opremo za obdelavo kovin, vključno s patenti za izume in uporabne modele. Primeri vključujejo 2013207829011, 2008300532117 in ZL2015 2 0842922.7.
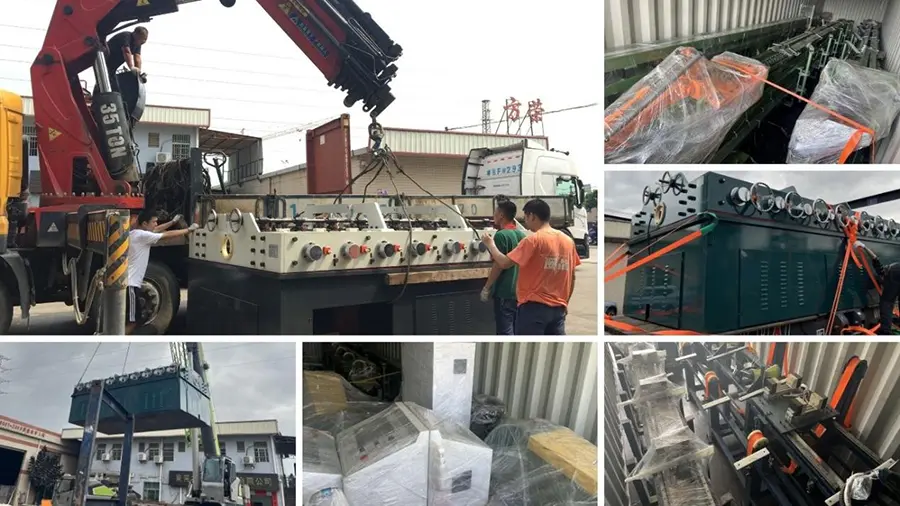
Stroji za ravnanje so pripravljeni glede na njihove dimenzije, težo in način pošiljanja. Glavni strojni sklopi in ohlapni deli so zavarovani in zaščiteni pred nakladanjem, z izvozno embalažo in dokumentacijo, urejeno v skladu z zahtevami cilja in transporta.
ja Serija FR vključuje konfiguracije za cevi in polne palice. Veljavno območje je odvisno od modela, stanja materiala in dimenzij obdelovanca. Uporaba cevi zahteva posebno pozornost zunanjemu premeru in debelini stene.
Debelina stene vpliva na odpornost cevi na upogibanje in njen odziv na pritisk valja. Tankostenske cevi na splošno zahtevajo bolj nadzorovan stik, da se prepreči ovalnost ali lokalna deformacija. Stroj je zato treba izbrati na podlagi premera cevi in debeline stene in ne samo OD.
Označevanje površine je odvisno od stanja valja, kontaktnega pritiska, profila valja, površine materiala in prilagoditve postopka. Ker je medenina razmeroma mehka, se je treba izogibati pretiranemu pritisku. Geometrijo valja in delovne pogoje je mogoče konfigurirati glede na zahtevano stanje površine.
Odvisno od modela FR se navedena končna ravnost giblje od ≤0,3 do ≤0,8 mm/m. Dosežen rezultat je odvisen tudi od kakovosti medenine, dimenzij cevi ali palice, vhodne deformacije in nastavitve stroja. Za majhne tolerance je priporočljivo testiranje vzorcev.
Da, pod pogojem, da velikosti spadajo v veljavno delovno območje izbranega modela. Če so potrebne pogoste spremembe velikosti, je treba med izbiro stroja upoštevati obseg nastavitve valjev in zahteve za menjavo.
Navedite kakovost medenine, OD cevi in debelino stene ali premer polne palice, dolžino izdelka, natezno trdnost ali trdoto, vhodno ravnost, zahtevano končno ravnost, površinske zahteve in hitrost proizvodnje. Risba ali vzorec izdelka je v pomoč pri nestandardnih aplikacijah.
ja FangRong lahko konfigurira stroj glede na obseg obdelovancev in proizvodni proces. Možnosti lahko vključujejo razporeditev valjev, pogonski sistem, nadzor hitrosti, opremo za dovajanje in razkladanje ter električno konfiguracijo.
ja Ravnalni stroj je mogoče namestiti po postopkih, kot so ekstrudiranje, vlečenje ali žarjenje, in pred rezanjem, vrezovanjem navojev, upogibanjem ali strojno obdelavo. Razporeditev dovoda in odvoda se lahko upošteva glede na obstoječo proizvodno linijo.
Za natančno ponudbo pošljite razred materiala medenine, dimenzije cevi ali palice, debelino stene cevi, dolžino izdelka, vhodno deformacijo, zahtevano ravnost, zahtevano hitrost proizvodnje in količino. Če ima obdelovanec posebne zahteve, priporočamo fotografije, risbe ali vzorec materiala.
FangRong zagotavlja zagon strojev in tehnično podporo v skladu z dogovorjenim obsegom projekta. Za dostavljeno opremo je mogoče organizirati navodila za namestitev, usposabljanje operaterja in podporo pri odpravljanju težav.
```Naslov
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kitajska
Tel
E-naslov