Whatsapp
Ponujamo obsežen nabor opreme za natančno obdelavo kovin, vključno s stroji za ravnanje, hladno vlečenje, koničenje, posnemanje robov, rezanje, valjanje navojev in vlečne matrice, prilagojene materialom za cevi, palice in žice v različnih panogah.
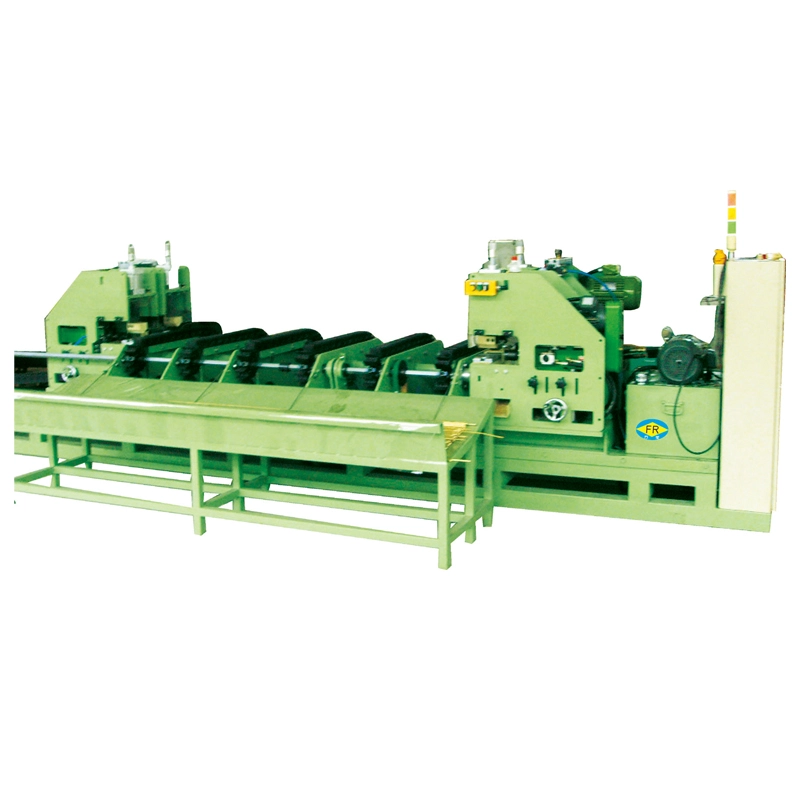
TheAvtomatski risalni stroj za potiskanje točkodpravi kazanje palice z uporabo ahidravlična potisna glavaza podajanje palice polne velikosti skozi matrico, preden prevzame glavni valj. To zmanjšaizguba materiala, orodja in ravnanje. Modeli FR-5T do FR-200T zagotavljajo5–200 ton vlečne silein10–300 ton potisne silezaØ13–100 mmpalice. Primerno za ogljikovo jeklo, legirano jeklo, nerjavno jeklo, baker in aluminij.
TheAvtomatski risalni stroj za potiskanje točkje hidravlični stroj za hladno vlečenje, zasnovan za proizvodnjo palic, kjer običajno koničenje povzroči izgubo materiala, dodatno rokovanje ali ozko grlo pred vlečenjem. Namesto zmanjšanja konca palice z ločenim usmerjevalnim strojem zadnja hidravlična potisna glava potiska nekoničasto palico skozi matrico, dokler sprednji konec ne vstopi v risalni voziček. Voziček nato prevzame in potegne palico skozi matrico.
Ta ureditev potiskanja in vlečenja je še posebej uporabna zakratke palice, visokoserijska natančna proizvodnja palic in materiali, ki jih je težko ali drago nakostiti. Stroji serije FangRong FR so na voljo od 5T do 200T in pokrivajo polne okrogle palice od približno Ø13 do Ø100 mm. Risanje cevi je mogoče konfigurirati tudi z ustreznimi trni in orodjem.
Therisalni stroj za potiskanje točk odpravlja to ozko grlo. Nekoničasta palica se potisne neposredno v matrico in risalni voziček prevzame, ko se pojavi sprednji del. To je najbolj dragoceno, ko sta izkoristek materiala in čas ravnanja pomembnejša od preprostega maksimiranja hitrosti vlečenja.
Tipična proizvodna situacija:Proizvajalec pritrdilnih elementov, ki dela s kratkimi palicami iz legiranega jekla, lahko med šiljenjem izgubi znatno količino uporabne dolžine. S sistemom s točkovnim potiskanjem lahko palica vstopi v postopek vlečenja brez predhodne strojne obdelave ali stiskanja svojega konca, kar omogoča, da več kupljene palice ostane na voljo za dolvodno hladno poravnavo.
1. Nalaganje:Nekoničasta palica je nameščena na podajalno stojalo in poravnana z matrico.
2. Hidravlično potiskanje:Zadnja potisna glava vpne palico in jo potisne naprej skozi matrico. Ta začetna sila je pomembna, ker palica ni bila koničasta in zato naleti na večji upor pri vstopu v matrico.
3. Prevzem prevoza:Ko pomanjšani sprednji del izstopi iz matrice, glavni risalni voziček prime drog.
4. Neprekinjeno risanje:Potisna glava se sprosti ali vrne, medtem ko glavni hidravlični cilinder potegne drog skozi matrico za zahtevano dolžino vlečenja.
5. Vrnitev in razkladanje:Po vlečenju se voziček vrne in končana palica se razloži za naslednjo operacijo.
Krmilniki PLC in HMI usklajujejo zaporedje potiskanja, vpenjanja, vlečenja in vračanja. Natančna potisna sila, vlečna sila, hod in konfiguracija matrice so izbrani glede na začetni premer, končni premer, razred materiala in razpored redukcij.
Zadnja hidravlična potisna glava omogoča vstop nezašiljene palice v matrico, s čimer ni več potrebe po ločenem usmerjanju. To je najbolj pomembno za obrate, ki predelujejo kratke palice ali drage zlitine, kjer izguba materiala z vsakega konca palice neposredno vpliva na izkoristek.
Primer proizvodnje:Proizvajalec ležajnih valjev, ki uporablja kratke surovce iz legiranega jekla, lahko obdrži večjo uporabno dolžino palice, namesto da odstrani koničasti del pred vlečenjem. The economic benefit depends on bar length and the amount normally removed during pointing, so it should be calculated from actual production data rather than assumed as a fixed percentage.
Običajno kazanje odstrani del konca palice ali pusti zmanjšan del, ki ga je mogoče pozneje odrezati. Postopek potiskanja točk se izogne temu pripravljalnemu koraku. Čim krajša je palica in čim višja je njena materialna vrednost, tem pomembnejša postaja ta lastnost.
Pri dolgih palicah je lahko odstotek prihranka zaradi odprave koničastega konca razmeroma majhen. Pri kratkih preciznih surovcih pa lahko istih 100–300 mm materiala predstavlja veliko večji odstotek končnega dela.
Potisna glava zagotavlja silo, ki je potrebna za zagon nezašiljene palice skozi matrico, medtem ko glavni risalni valj zagotavlja silo za preostali vlečeni hod. Zmogljivost potisne glave je izbrana glede na odpornost proti vtisu, trdnost materiala, premer in zmanjšanje, namesto da bi se preprosto ujemala z glavno vlečeno tonažo.
Zakaj je to pomembno:Avtomatski koničasti vlečeni stroj ima lahko zadostno nominalno vlečno tonažo, vendar je še vedno neprimeren, če je začetna potisna sila nezadostna za trdo zlitino ali veliko redukcijo. FangRong zato izračuna zahteve za potiskanje in risanje iz dejanskega materiala in dimenzij stranke.
Modularno držalo matrice zmanjša čas menjave orodja, ko se na istem stroju obdelujejo palice različnih premerov. To je še posebej uporabno za delavnice in obrate, ki proizvajajo več velikosti v eni izmeni. Če linija neprekinjeno proizvaja samo en premer, je orodje s hitro menjavo manj kritično kot pravilna življenjska doba matrice in izbira vlečne sile.
Hidravlično silo in hitrost je mogoče prilagoditi glede na material in razpored prehodov. To operaterjem omogoča, da se izognejo uporabi prekomerne sile na razmeroma mehkih materialih, hkrati pa ohranijo zadostno silo za nerjavno jeklo, legirano jeklo ali druge materiale visoke trdnosti.
Pri precizni proizvodnji gredi nadzorovani pogoji vlečenja pomagajo zmanjšati nenadne obremenitve in poškodbe površine. Končna ravnost in dimenzijska natančnost sta še vedno odvisni od zasnove matrice, stanja vhodne palice, razporeda prehodov in kasnejšega postopka ravnanja.
PLC krmili zaporedje med premikanjem potisne glave, prijemom, vnosom matrice, vpenjanjem vozička, vlečenjem in vračanjem. Operaterji lahko nastavijo in spremljajo ključne procesne parametre prek HMI.
To je najbolj uporabno, če isti stroj uporablja različne materiale ali velikosti. Pri liniji z enim samim izdelkom avtomatsko krmiljenje zaporedja v glavnem zmanjša posredovanje operaterja in pomaga ohranjati ponovljivost vzpostavljenega procesa.
Standardna konfiguracija serije FR je namenjena za polne okrogle palice. Vlečenje cevi je možno z ustreznimi trni, čepi in matricami. Uporabe cevi je treba potrditi med projektiranjem, ker debelina stene, vrsta trna in zahteve glede mazanja vplivajo na zahtevano vlečno silo in orodje.
Pravilen model je treba izbrati medzačetni premer, končni premer, trdnost materiala, zmanjšanje površine in zahtevana proizvodnja. Samo nazivna tonaža ne zadostuje za izbiro stroja.
| Model | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Kapaciteta vlečenja (ton) | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| Hidravlična potisna glava (ton) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Potisni cilinder | φ63×200 mm | φ80×200 mm | φ100×200 mm | φ125×200 mm | φ150×300 mm | φ160×700 mm | φ180×300 mm | φ200×300 mm | φ220×300 mm | φ250×300 mm | φ280×300 mm | φ300×300 mm |
| Moč oljne črpalke (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Razpon premera palice (mm) | 13-20 | 15-30 | 15-50 | 20-50 | 25-55 | 30-60 | 30-65 | 35-70 | 35-75 | 40-80 | 45-90 | 50-100 |
| Moč glavnega motorja (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Standardna dolžina risbe:10 m. Dolžine risb po meri se lahko oblikujejo v skladu s proizvodno postavitvijo stranke.
Pomembno:Zgoraj prikazano območje premera je uporabno območje palic za stroj in ni zagotovilo, da je mogoče vsak material povleči od največjega začetnega premera do vsakega možnega končnega premera v enem prehodu. Dejanski razpored prehodov je treba preveriti glede na trdnost materiala, zmanjšanje na prehod, geometrijo matrice in mazanje.
Uporablja se za palice, ki se dobavljajo linijam hladnega odvoza za sornike, čepe, vijake, zatiče in podobne komponente. Zasnova s koničastim potiskačem je še posebej uporabna, kadar kratki surovci ustvarijo visok odstotek koničastega ostanka.
Scenarij stranke:Proizvajalec pritrdilnih elementov, ki nadomešča ločeno zaporedje kazanja in vlečenja, lahko uporabi FR-30T za združevanje vnosa matrice in vlečenja v en strojni cikel, kar zmanjša vmesno rokovanje pred hladnim stiskanjem.
Primerno za precizne palice, ki se uporabljajo za krmilne gredi, pogonske drogove, komponente ventilov in druge stružene ali strojno obdelane dele. Pomembni parametri so vlečna sila, toleranca premera, stanje površine in sposobnost vzdrževanja stabilnega razporeda prehodov.
Scenarij stranke:Dobavitelj avtomobilske industrije, ki vleče palico iz legiranega jekla za komponente krmiljenja, lahko uporabi konfiguracijo FR-100T, kjer odstranitev koničastih koncev izboljša izkoristek materiala pred strojno obdelavo.
Risanje lahko zagotovi nadzorovan premer in izboljšano stanje površine pred naknadnim brušenjem, luščenjem ali končno obdelavo. Pri uporabi ležajev pa samo risba ne nadomesti dimenzijskih in površinskih zahtev končnega postopka brušenja.
Scenarij stranke:Proizvajalec ležajev lahko uporabi FR-50T za surovce valjev, kjer stabilno vlečenje zmanjša količino materiala, ki ga je treba kasneje odstraniti med končno obdelavo.
Orodna jekla z visoko trdnostjo zahtevajo večjo vlečno silo in skrben nadzor redukcije na prehod. Zato je treba stroj izbrati na podlagi dejanske trdnosti materiala in izračunov časovnega razporeda prehodov in ne samo na podlagi premera.
Scenarij stranke: A tool-steel processor drawing high-speed steel rods can use a higher-capacity FR model when the deformation resistance exceeds the practical range of smaller drawbenches.
Nerjaveče jeklo, titan, nikljeve zlitine in drugi materiali visoke vrednosti imajo lahko koristi od odprave ločenega kazanja. Prednost je še posebej pomembna, kadar je material drag ali ko je konec palice težko dosledno pripraviti.
Scenarij stranke:Pri proizvodnji palic iz titana lahko izogibanje običajnemu mehanskemu koničenju poenostavi postopek priprave sprednjega konca in zmanjša rokovanje z materialom pred hladnim vlečenjem.
Samodejni stroj za vlečenje točk se lahko konfigurira za aplikacije bakrenih in aluminijastih palic, kjer je potrebno nadzorovano vlečenje za zmanjšanje dimenzij ali izboljšanje površine. Mehkejši materiali morda ne zahtevajo največje razpoložljive potisne sile, zato lahko z izbiro manjšega modela zmanjšate nepotrebno nameščeno moč.
Preden zahtevate ponudbo, pošljite naslednje podatke:
Material:razred, natezno trdnost ali mejo tečenja in stanje toplotne obdelave.
Začetna velikost:zunanji premer in dolžina palice.
Končana velikost:ciljni premer in dimenzijska toleranca.
Znižanje:potrebno zmanjšanje površine in število vlečnih prehodov.
produkcija:potrebnih kosov na uro ali ton na izmeno.
Oblika izdelka:trdna palica ali cev.
Avtomatizacija:ročno nalaganje ali samodejno podajanje, rezanje, ravnanje in zlaganje.
Te podrobnosti omogočajo, da se zahtevana vlečna sila, potisna sila, konfiguracija matrice in strojni cikel preverijo pred ponudbo. Stroja ne bi smeli izbrati samo zato, ker je njegova nominalna tonaža višja od modela drugega dobavitelja.
Standardni paket avtomatskega risalnega stroja za potiskanje točk običajno vključujeokvir vlečene mize, hidravlični vlečni sistem, hidravlična potisna glava, vlečni voziček, držalo matrice, hidravlična pogonska enota, električna krmilna omarica, PLC in HMI. Standardno orodje je dobavljeno v skladu z dogovorjeno konfiguracijo; proizvodne matrice za specifične dimenzije naročnika je treba potrditi posebej v ponudbi.
Izbirna oprema lahko vključuje sisteme za samodejno podajanje, merjenje palic, rezanje, ravnanje, razkladanje in zlaganje. Končni obseg je treba navesti po posameznih postavkah v komercialni ponudbi, tako da stranka natančno ve, kaj bo prispelo v tovarno.
FangRong izdeluje opremo za hladno vlečenje od leta 1998. Proizvodnja se izvaja v obratih v Dongguanu in Yangjiangu ter zajema strojno obdelavo, hidravlično montažo, električno integracijo in testiranje strojev.
Mehanska poravnava:vodila, vlečni voziček in držalo matrice se pred končno montažo preverijo glede pravilne poravnave.
Hidravlični sistem:Med zagonom se preveri stabilnost tlaka, premikanje cilindra in puščanje.
Električni sistem:Testira se zaporedje PLC, funkcije HMI, senzorji in varnostna vezja.
Zmogljivost risanja:kjer je na voljo material stranke, se lahko obdelajo vzorčne palice, da se preveri zaporedje potiskanja in vlečenja ter dogovorjeni procesni parametri.
To testiranje je bolj uporabno kot preprosta predstavitev brez obremenitve, ker je dejanska vlečna sila odvisna od strankinega materiala, začetnega premera, zmanjšanja in orodja.
1. Inženirski pregled:dimenzije palic, material, redukcija in zahteve glede avtomatizacije se pregledajo pred proizvodnjo.
2. Pregled komponent:glavne strukturne, hidravlične in transmisijske komponente so pregledane glede na proizvodne zahteve.
3. Natančna obdelava:valj in mehanske komponente so strojno obdelane in dodelane v skladu s svojimi funkcionalnimi tolerancami.
4. Mechanical assembly:okvir, vodilni sistem, potisna glava, vlečni voziček in držalo matrice so sestavljeni in poravnani.
5. Hidravlična in električna integracija:cilindri, ventili, črpalke, senzorji, PLC in HMI so povezani in zagnani.
6. Funkcionalno testiranje:zaporedja potiskanja, vpenjanja, vlečenja in vračanja so testirana pred odpremo.
7. Končni pregled:preverijo se hidravlični tlak, električna varnost, dimenzije stroja in dogovorjena konfiguracija.
ISO 9001:2015:sistem vodenja kakovosti, ki zajema ustrezne procese oblikovanja, proizvodnje in storitev. Certifikat št. UQ231211R1.
Oznaka CE:na voljo za standardne konfiguracije strojev, zasnovane za veljavne evropske zahteve glede strojev. Dokumentacijo o skladnosti in veljavne standarde je treba potrditi za točno dobavljeno konfiguracijo stroja.
Varnost strojev:varnostna zasnova stroja lahko vključuje tokokroge za zaustavitev v sili, varovala, zapore in druge zaščitne naprave, ki jih zahteva veljavna ocena tveganja za stroje.
Pregled SGS:pregled tretje osebe je mogoče organizirati, če to zahteva kupoprodajna pogodba.
Pomembno:CE ni isto kot certifikat UL. Če je stroj nameščen v Združenih državah ali Kanadi in projekt zahteva električne komponente ali certifikate s seznama UL/CSA, je treba to določiti pred proizvodnjo, da je mogoče električno omarico in komponente ustrezno konfigurirati.
MOQ:1 kompleten stroj.
| Količina naročila | Osnova oblikovanja cen | Tipična komercialna ureditev |
| 1 stroj | Standardna navedena cena | Za posamezne proizvodne linije ali poskusne projekte |
| 2-4 stroji | Projektna ponudba količine | Primerno za razširitev v več vrsticah; možen dogovor za količinski popust |
| 5+ strojev | Količinska ponudba | Končna cena je odvisna od kombinacije modelov, avtomatizacije in urnika dostave |
Standardni čas naročila:približno 30-60 dni po tehnični potrditvi, potrditvi pogodbe in prejemu dogovorjenega depozita. Veliki stroji ali sistemi z integrirano avtomatizacijo lahko zahtevajo daljši proizvodni čas.
Hitro naročilo:pospešeni urnik je mogoče ovrednotiti glede na trenutno zmogljivost tovarne, model stroja in razpoložljivost komponent. Pospešen dobavni rok mora biti pisno potrjen pred oddajo naročila, namesto da bi bil predstavljen kot fiksna garancija.
Plačilo:tipičen dogovor je 30 % depozit po potrditvi naročila in 70 % stanja pred odpremo po dogovorjenem tovarniškem sprejemnem preizkusu. Končni pogoji so predmet prodajne pogodbe.
Garancija:12 mesecev od zagona ob dogovorjenih garancijskih pogojih.
Avtomatski stroj za vlečenje točk je pripravljen za izvozno pošiljanje z ustrezno zaščitno embalažo, zaščito pred korozijo za izpostavljene strojno obdelane površine in ureditvijo pakiranja glede na dimenzije stroja in način pošiljanja. Za velike vlečene mize bo morda potrebna pošiljka po delih, odvisno od omejitev vsebnika in dostopa do lokacije.
Pred odpremo mora stranka potrditidimenzije vhoda v tovarno, zahteve glede temeljev, dvižna zmogljivost, električna oskrba in oprema za razkladanje. Zagotavljanje teh podatkov pred proizvodnjo pomaga preprečiti zamude pri namestitvi po prihodu.
Glavna prednost je, da konca palice pred vlečenjem ni treba mehansko zašiliti. Zadnja hidravlična potisna glava potisne neošiljeno palico skozi matrico, dokler se ne pojavi vodilni konec, nato pa jo prime risalni voziček in jo potegne skozi. To lahko zmanjša izgubo materiala in odpravi ločeno operacijo koničenja, kar je še posebej uporabno za velikoserijsko proizvodnjo palic, kjer bi sicer zavrgli 100–300 mm koničastega materiala na palico.
ja Samodejni risalni stroj za potiskanje točk je zasnovan posebej za vlečenje palic brez običajnega predhodnega koničenja. Vendar je treba pred potrditvijo konfiguracije preveriti material obdelovanca, začetni premer, redukcijo na prehod, geometrijo matrice in zahtevano vlečno silo. Zelo trde zlitine ali neobičajno velike redukcije lahko zahtevajo drugačno zasnovo matrice ali razpored prehodov.
Izbira stroja ne sme temeljiti samo na premeru palice. Zahtevana vlečna sila je odvisna od trdnosti materiala, začetnega in končnega premera, zmanjšanja preseka, trenja, kota matrice in hitrosti vlečenja. Na primer, 50 mm palica iz ogljikovega jekla in 50 mm palica iz visoko trdne zlitine lahko zahtevata bistveno različne vlečne sile. FangRong lahko izračuna zahtevane potisne in vlečne sile iz podatkov o materialu in dimenzijah stranke, preden priporoči model FR.
Serija FR pokriva približno 13–100 mm polne okrogle palice, odvisno od modela. Tipične uporabe vključujejo ogljikovo jeklo, legirano jeklo, nerjavno jeklo, ležajno jeklo, orodno jeklo, baker, aluminij in druge primerne materiale za hladno vlečenje. Cevi ali posebni profili lahko zahtevajo drugačno orodje in jih je treba oceniti ločeno pred naročilom.
Prihranek je odvisen od prvotne dolžine konice, dolžine palice, premera, materiala in proizvodne metode. Običajni postopek lahko odstrani približno 100–300 mm iz vsake palice, da se ustvari koničast konec. Odprava tega koraka lahko torej izboljša izkoristek materiala, vendar je treba dejanski prihranek izračunati na podlagi strankinih dimenzij palic in obstoječega dovoljenega konice, ne pa predvidevati kot fiksni odstotek.
Ni nujno. Hladno vlečenje lahko izboljša dimenzijsko natančnost in stanje površine, vendar ga ne bi smeli obravnavati kot nadomestilo za namensko ravnanje, kadar veljajo stroge zahteve glede ravnosti. Če končni izdelek zahteva nadzorovano ravnost, lahko proizvodno linijo po risanju konfigurirate z ločenim postopkom ravnanja.
Pred ponudbo mora dobavitelj prejeti razred materiala, začetni premer, končni premer, zahtevano dolžino vlečenja, dolžino palice, zahtevano moč, ciljno toleranco dimenzij, prehode vlečenja, če so znani, in razpoložljivo tovarniško napajanje. Fotografije ali vzorci obstoječe koničaste palice lahko prav tako pomagajo določiti pogoje vnosa matrice in zahtevano konfiguracijo potisne glave.
Standardna konfiguracija običajno vključuje hidravlično pogonsko enoto, glavni motor, zadnjo potisno glavo, vlečeni valj in voziček, držalo za matrice, krmilni sistem PLC in HMI ter dogovorjeno standardno orodje. Natančen komplet matrice, električne komponente, avtomatski sistem za polnjenje ali praznjenje in drugo pomožno opremo je treba potrditi v tehnični ponudbi, ker so odvisni od naročnikovih materialov, dimenzij in zahtev avtomatizacije.
Naslov
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kitajska
Tel
E-naslov