Whatsapp
Ponujamo obsežen nabor opreme za natančno obdelavo kovin, vključno s stroji za ravnanje, hladno vlečenje, koničenje, posnemanje robov, rezanje, valjanje navojev in vlečne matrice, prilagojene materialom za cevi, palice in žice v različnih panogah.
TheAvtomatski ekspanzijski risalni strojse uporablja, kadar cev potrebuje večji ali natančnejši notranji premer brez segrevanja materiala. Hidravlični cilinder poganja ekspanzijski trn skozi izvrtino, kar zagotavlja nadzorovano radialno deformacijo za popravljanjenotranje mere in ovalnost. Razpon od FR-10T do FR-500T pokriva raztezne sile10–500 tons potezami do10 m, medtem ko hidravlični sistemi z več črpalkami prilagajajo izhodno moč različnim velikostim cevi in obremenitvam. Primeren je zacevi iz ogljikovega jekla, legiranega jekla, nerjavečega jekla in posebnih kovinskih cevi, vključno s preciznimi cevmi velikega premera, deformiranimi deli in konci cevi, pripravljenimi za spajanje.
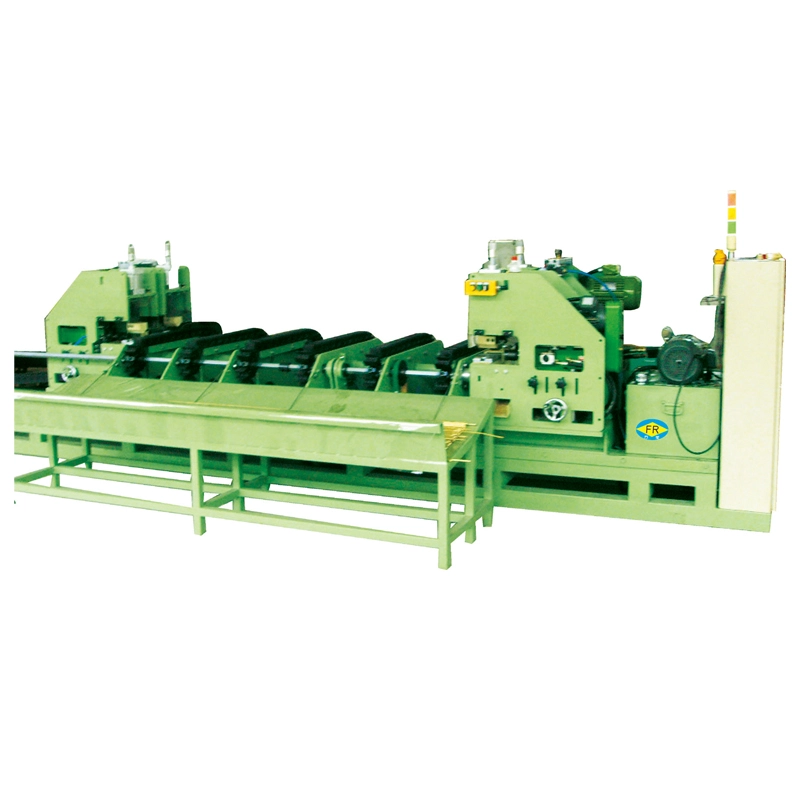
TheAvtomatski ekspanzijski risalni strojje hidravlična vlečena miza za hladno obdelavo za povečanje notranjega premera kovinskih cevi brez ogrevanja. Namesto zmanjšanja velikosti cevi, kot je običajno hladno vlečenje, potegne razširljivi trn skozi izvrtino, da poveča notranji premer, izboljša okroglost in približa cev zahtevani končni dimenziji.
Ta postopek je uporaben, kadar je surova cev mehansko zdrava, vendar njen notranji premer, ovalnost ali končna velikost ne ustrezajo specifikaciji risbe. Uporablja se tudi pri izdelavi natančne cevi večjega premera iz manjše začetne velikosti, ki bi sicer zahtevala vročo ekspanzijo in dodatno končno obdelavo.
Naslovnice serije FR FangRong10 do 500 ton raztezne sile, s standardom10 m efektivnega razteznega giba. Pravilni model je odvisen predvsem od materiala cevi, debeline stene, začetnega in ciljnega premera, dolžine cevi in zahtevanega raztezanja na prehod in ne od samega premera.


Tipična proizvodna težava je cev, ki je dosegla zahtevano debelino stene, vendar ima še vedno premajhno ali ovalno notranjo izvrtino. Ponovno zmanjševanje cevi z običajno vlečeno mizo bi premaknilo dimenzije v napačno smer. Ekspanzijska vlečena miza to obravnava z uporabo nadzorovane radialne deformacije iz notranjosti cevi.
Cev je vpeta na posteljo stroja, v notranjosti izvrtine je nameščen raztezni trn, hidravlični cilinder pa potegne trn skozi cev. Trn potisne steno cevi navzven znotraj izračunanega območja deformacije. Za velika povečanja premera je mogoče uporabiti več prehodov namesto poskusa pretirane ekspanzije v enem prehodu.
Praktični primer:kitajski proizvajalec cevi je uporabil anFR-400Tstroj za cevi velikega premera, ki se uporabljajo v projektu naftovoda in plinovoda. Kombinacija velike vlečne sile in dolgega delovnega giba je bila izbrana, ker so proizvodne zahteve vključevale dolge cevi in nadzorovane notranje mere. Za krajše cevi ali manjše spremembe premera je lahko manjši model FR bolj ekonomičen.
Premajhen notranji premer:Ko sta zunanji premer in debelina stene že blizu zahtevanih vrednosti, lahko razširitev izvrtine popravi notranjo dimenzijo brez ponovnega zagona procesa oblikovanja.
Ovalnost cevi:Cevi se lahko zaokrožijo med valjanjem, varjenjem, transportom ali predhodnimi postopki oblikovanja. Nadzorovana notranja ekspanzija lahko izboljša okroglost, ko je deformacija znotraj zmožnosti procesa izbranega trna.
Proizvodnja preciznih cevi velikega premera:Običajno hladno vlečenje je predvsem postopek redukcije. Razširitvena risba zagotavlja nasprotno smer oblikovanja in je zato uporabna za izbrane brezšivne ali varjene cevi velikega premera.
Priprava konca cevi:Kadar mora konec cevi pred prirobničenjem ali spajanjem doseči določeno notranjo dimenzijo, je mogoče za zahtevano geometrijo oblikovati namensko orodje za razširitev.
Vroče oblikovanje lestvice in oksidacija:Če material in raztezno razmerje omogočata hladno obdelavo, se postopek izogne koraku segrevanja, ki se uporablja pri vročem raztezanju. To lahko zmanjša nastajanje oksida in poznejše potrebe po čiščenju. Vendar hladno raztezanje ni samodejno najboljša izbira za vsako zlitino ali raztezno razmerje; najprej je treba preveriti duktilnost materiala in dovoljeno deformacijo.
1. Namestitev cevi:Obdelovanec je postavljen na posteljo stroja in poravnan z raztezno osjo. Pravilna poravnava je pomembna za dolge cevi, ker lahko pretirana ekscentričnost vpliva na končno izvrtino.
2. Namestitev trna:V cev se vstavi ustrezen raztezni trn. Premer trna, geometrija nosu, material in površinska obdelava so izbrani glede na kakovost cevi in ciljne dimenzije.
3. Hidravlična ekspanzija:Glavni valj potegne trn skozi cev. Hidravlični sistem zagotavlja nadzorovano silo namesto udarne obremenitve, povezane z mehanskimi vlečnimi sistemi.
4. Popravek dimenzij:Ko trn potuje skozi izvrtino, se stena cevi kontrolirano plastično deformira. Dejansko dosegljiva ekspanzija je odvisna od trdnosti materiala, debeline stene, začetnega premera, mazanja, geometrije trna in števila prehodov.
5. Pregled:Po razširitvi je mogoče cev pred naslednjim postopkom preveriti glede notranjega premera, ovalnosti, stanja stene in celotne dimenzijske skladnosti.
Serija FR uporablja hidravlične pogonske enote, konfigurirane glede na tonažo stroja. Črpalke z nižjim tlakom in večjim pretokom se lahko uporabljajo za hitro premikanje cilindra, medtem ko visokotlačne črpalke zagotavljajo potrebno silo med ekspanzijskim gibom. Pri večjih strojih več črpalk omogoča ločeno obravnavanje teh dveh pogojev delovanja.
Ta razlika je pomembna pri proizvodnji. Stroj, izbran samo za največjo silo, ima lahko še vedno nepotrebno dolg cikel, če hidravlični sistem ne more hitro premakniti cilindra med povratnimi in približevalnimi gibi. Nasprotno pa povečanje hidravličnega pretoka ne reši pomanjkanja sile med ekspanzijo. Razporeditev črpalke mora torej ustrezati zahtevani raztezni sili in proizvodnemu ciklu.
| Model | Raztezna sila (ton) | Glavni valj (mm) | Efektivni hod (m) | Motor hidravlične črpalke |
|---|---|---|---|---|
| FR-10T | 10 | φ125 | 10 | 30 kW |
| FR-20T | 20 | φ150 | 10 | 37 kW |
| FR-30T | 30 | φ180 | 10 | 45 kW |
| FR-50T | 50 | φ200 | 10 | 75 kW |
| FR-100T | 100 | φ250 | 10 | 55 kW × 2 |
| FR-200T | 200 | φ520 | 10 | 90 kW × 2 |
| FR-300T | 300 | φ630 | 10 | 90 kW × 2 |
| FR-400T | 400 | φ630 | 10 | Črpalka s fiksno prostornino 55 kW × 2 + 110 kW × 2 |
| FR-500T | 500 | φ630 | 10 | Črpalka s fiksno prostornino 75 kW × 2 + 110 kW × 2 |
Pomembno:Tonaža ni neposreden pokazatelj premera cevi, ki jo stroj lahko obdela. Zahtevano silo je treba izračunati iz materiala cevi, debeline stene, začetnega premera, ciljnega premera, razteznega razmerja, stanja mazanja in geometrije orodja. 100-tonski stroj je lahko primeren za eno specifikacijo cevi, vendar ne zadostuje za drugo cev z enakim premerom in materialom z večjo trdnostjo.
Pred ponudbo navediterazred materiala, vrsta cevi, zunanji premer, začetni notranji premer, ciljni notranji premer, debelina stene, dolžina cevi, širitev na prehod in zahtevana proizvodna količina. FangRong lahko nato izračuna približno ekspanzijsko silo in ugotovi, ali je primerna ekspanzija z enim prehodom ali z več prehodi.
For continuous production, it is generally preferable not to operate permanently at the machine's absolute rated capacity. Ohranjanje delovne sile pod največjo nazivno vrednostjo zagotavlja rezervo delovanja, ko se lastnosti materiala, mazanje ali dimenzije dovodne cevi spreminjajo.
Cevi velikega premera in drugi izdelki za cevovode lahko zahtevajo nadzorovane notranje mere pred nadaljnjim spajanjem ali pregledovanjem. Serija FR-200T do FR-500T je primerna za aplikacije, kjer so potrebna velika raztezna sila in dolgi delovni gibi.
Primer uporabe:Kitajski proizvajalec cevi je uporabil anFR-400Tekspanzijska miza za dolge naftovodne in plinovodne cevi. Stroj je bil izbran zaradi njegove visoke zmogljivosti sile in dolgega delovnega giba, kar proizvajalcu omogoča obdelavo velikih odsekov ob ohranjanju nadzorovanih notranjih dimenzij.
Pri ceveh za prenos toplote je notranji premer pomemben, če sta površina pretoka in dimenzijska skladnost del končne specifikacije. Razširitev je pomembnejša, kadar zahtevane končne izvrtine ni mogoče učinkovito doseči z drugim postopkom redukcije.
Za navadne cevi, kjer so začetne in končne mere že znotraj tolerance, lahko uporaba ekspanzijske risalne mize povzroči nepotrebno operacijo. Stroj postane dragocen, ko je ozko grlo dejansko popravljanje velikosti ali ovalnosti.
Cevi hidravličnega cilindra zahtevajo nadzorovano notranjo geometrijo, ker so komponente bata, tesnila in vodila odvisne od dimenzij izvrtine in stanja površine. O razširitvi je mogoče razmisliti, kadar obstoječa geometrija cevi potrebuje nadzorovano notranje dimenzioniranje namesto nadaljnjega zmanjšanja premera.
Konci cevi za prirobnične ali spojene povezave lahko zahtevajo nadzorovan razširjen odsek. Namesto širjenja celotne cevi je mogoče oblikovati namenski trn za zahtevano končno geometrijo.
Primer uporabe:Stranka iz ladjedelništva je uporabilaFR-200Tstroj za razširitev konca cevi pred prirobničenjem. S hladnim postopkom smo se izognili vodnemu kamnu, povezanemu s segrevanjem, in zmanjšali količino čiščenja po oblikovanju, ki je potrebno pred naslednjim postopkom izdelave.
Avtomatski ekspanzijski risalni stroj je mogoče izdelati za ogljikovo jeklo, legirano jeklo, nerjavno jeklo, baker, aluminij, titan, nikljeve zlitine in druge primerne kovine. Izbira materiala je pomembna, ker lahko zlitine z visoko trdnostjo ali nizko duktilnostjo zahtevajo manjšo ekspanzijo na prehod in bolj nadzorovane pogoje orodja.
Tipičen sistem serije FR vključuje glavni hidravlični cilinder, hidravlično pogonsko enoto, vlečni voziček, ureditev vpenjanja cevi, sklop razteznega trna, krmilni sistem PLC, HMI, električno omarico, hidravlične ventile in zahtevano strukturo stroja.
Orodje je odvisno od aplikacije.Trna ni mogoče izbrati samo iz tonaže stroja. Njegov delovni premer, profil, dolžina, material in stanje površine morajo ustrezati specifikaciji cevi. Posebni trni, orodja za več prehodov, orodja za raztezanje koncev cevi, dovajalni sistemi in samodejno polnjenje ali praznjenje se lahko po potrebi navedejo ločeno.
FangRong izdeluje opremo v svojih proizvodnih obratih Dongguan in Yangjiang. Proizvodni proces zajema inženirski pregled, pregled sestavnih delov, natančno obdelavo, hidravlično montažo, električno integracijo, programiranje PLC, poravnavo stroja in končno testiranje.
Naroči inženiring:Mere cevi in podatki o materialu se pregledajo, preden se dokončno določi sila valja, geometrija trna in hidravlična konfiguracija.
Pregled komponent:Pred montažo se preverijo ključni hidravlični in mehanski deli.
Natančna obdelava:Izvrtine cilindrov in komponente trna so strojno obdelane v skladu z zahtevami po določenih dimenzijah.
Hidravlično testiranje:Hidravlični krogi, ventili in cilindri so pred končno integracijo testirani pod pritiskom.
Poravnava:Vlečni voziček, vodilni sistem, valj in srednjica cevi se preverijo, ker lahko neporavnanost vpliva na rezultate raztezanja dolgih cevi.
Funkcionalno testiranje:Stroj deluje pred odpremo. Če so dobavljeni vzorci cevi strank, se lahko izvedejo dejanski ekspanzijski testi, da se preveri predlagani postopek.
Končni pregled:Hidravlično puščanje, stabilnost tlaka, električna varnost, premikanje stroja in dimenzije končne cevi se preverjajo v skladu z dogovorjenimi zahtevami za pregled.
ISO 9001:2015— Sistem vodenja kakovosti, ki zajema ustrezne projektiranje, proizvodnjo, namestitev in storitvene dejavnosti. Certifikat št. UQ231211R1.
Oznaka CE— Standardni modeli FR so dobavljeni za veljavne zahteve evropskega trga z varnostnimi ukrepi za stroje, vključenimi v zasnovo stroja. Veljavno dokumentacijo o skladnosti je treba potrditi glede na končno konfiguracijo stroja in zahteve ciljnega trga.
Inšpekcija SGS— Inšpekcijski pregled tretje osebe je mogoče organizirati glede na naročnikov obseg inšpekcijskega pregleda in pogodbene zahteve.
Patentirane tehnologije— FangRong poroča o 32 patentih za izume in več kot 100 patentih za uporabne modele, ki pokrivajo tehnologije, uporabljene v njegovi opremi za preoblikovanje kovin.
MOQ:1 celoten stroj/komplet za standardno opremo serije FR. Posebne proizvodne linije, projekti z več stroji in prilagojeno orodje so navedeni glede na obseg projekta.
Cene ravni:Ker se stroji FR-10T do FR-500T bistveno razlikujejo po hidravlični moči, velikosti cilindra, orodju in avtomatizaciji, so cene navedene glede na model in konfiguracijo, namesto da bi uporabili eno univerzalno ceno na enoto. Pri naročilih z več stroji mora biti v ponudbi jasno navedena količinski razred in ustrezna cena na enoto, na primer:1 komplet / 2–4 kompleta / 5+ kompletov. Končni razpored količine in cene je potrjen v komercialni ponudbi.
Pogoji FOB:Cene FOB so na voljo glede na dogovorjeno pristanišče pošiljke na Kitajskem. V ponudbi mora biti navedena točnaFOB vrata, kot sta pristanišče Šanghaj ali pristanišče Shenzhen, skupaj s konfiguracijo stroja, obsegom pakiranja in količino pošiljke. Notranji prevoz do imenovanega pristanišča je vključen ali izključen glede na končno ponudbo Incoterms.
Standardni čas naročila:FR-10T do FR-100T običajno zahtevajo30–60 dnipo prejemu dogovorjenega akontacije in tehnične potrditve. FR-200T do FR-500T običajno zahtevajo90-120 dnizaradi njihovih večjih hidravličnih sistemov, cilindrov, struktur in zahtev glede testiranja.
Hitro naročilo:Za nujne projekte je mogoče ovrednotiti pospešeni proizvodni načrt glede na trenutno zmogljivost delavnice, razpoložljivost komponent in zahtevano konfiguracijo. Pospešen datum dostave je potrjen šele po tehničnem pregledu in načrtovanju proizvodnje; ne bi smeli izhajati iz standardnega časa izvedbe.
Plačilo:Standardni komercialni pogoji so30 % depozit s potrditvijo naročila in 70 % stanja pred odpremo po tovarniškem sprejemnem testiranju, razen če je v prodajni pogodbi drugače dogovorjeno.
Garancija:12 mesecev od zagona ob dogovorjenih garancijskih pogojih.
FangRong can provide foundation drawings, anchor-bolt layouts, installation guidance, commissioning support and operator training. Standard commissioning training covers machine operation, mandrel replacement, basic hydraulic maintenance and common fault diagnosis.
Za namestitve v tujini se morate pred pošiljanjem dogovoriti o zahtevanem obsegu storitev. Za rutinske težave pri delovanju je na voljo oddaljeno odpravljanje težav, medtem ko je za projekte, ki zahtevajo nadzor namestitve ali zagon, mogoče urediti inženirsko podporo na kraju samem.
Običajen stroj za hladno vlečenje običajno zmanjša zunanji premer in debelino stene. Raztezni vlečeni stroj potegne raztezni trn skozi cev, da poveča notranji premer. Pravilna izbira je odvisna od tega, ali je proizvodna težava prevelik zunanji premer ali premajhna notranja izvrtina.
Tonažo stroja je treba izračunati iz razreda materiala, debeline stene, začetnega premera, ciljnega premera, raztezanja na prehod, dolžine cevi in zasnove orodja. Samo zunanji premer cevi ni dovolj za izbiro stroja. Pred naročilom pošljite te parametre za izračun sile.
Za vsako cev ni univerzalnega odstotka razteznosti. Uporaba ogljikovega jekla lahko običajno uporablja približno 5–15 % povečanje premera na prehod, vendar je dovoljena vrednost odvisna od duktilnosti materiala, debeline stene, začetnega premera, mazanja in zahtevane dimenzijske natančnosti. Materiali z omejeno duktilnostjo lahko zahtevajo manjše korake in več prehodov.
Da, nadzorovana notranja ekspanzija lahko popravi ustrezne neokrogle dele cevi. Količina popravka je odvisna od prvotne ovalnosti, debeline stene, trdnosti materiala in oblike trna. Huda deformacija lahko zahteva ločeno ravnanje ali predoblikovanje pred razširitvijo.
Ne. Postopek razširitve serije FR je zasnovan kot postopek hladne obdelave. S tem se izognemo lestvici in oksidaciji, povezani s segrevanjem, toda hladna ekspanzija poveča tudi deformacijo materiala in utrjevanje. Za težke zlitine ali velika ekspanzijska razmerja je zato treba postopek validirati pred masovno proizvodnjo.
Da, pod pogojem, da specifikacije cevi ostanejo znotraj izračunane sile in obsega dimenzij stroja. Različne velikosti običajno zahtevajo ustrezne trne ali orodje. Proizvodno linijo z več velikostmi je treba oblikovati okoli dejanskega obsega velikosti cevi, namesto da bi predvidevali, da lahko en standardni trn pokrije vse izdelke.
Navedite material cevi, brezšivno ali varjeno konstrukcijo, zunanji premer, začetni notranji premer, ciljni notranji premer, debelino stene, dolžino cevi, zahtevano razširitev na prehod, proizvodno količino, napajanje, ciljno državo in želeni razpored dostave. Za orodje po meri se priporočajo risbe ali vzorci cevi.
Standardni strojni paket vključuje glavni hidravlični sistem, vlečni mehanizem, krmilni sistem, strukturo stroja in standardno opremo, potrebno za delovanje. Trni za specifične aplikacije, posebne objemke, sistemi za samodejno nalaganje in razkladanje, podaljšani gibi in drugo prilagojeno orodje so navedeni v skladu s specifikacijo cevi.
Standardni stroji FR-10T do FR-100T običajno potrebujejo 30–60 dni, medtem ko stroji FR-200T do FR-500T običajno zahtevajo 90–120 dni po tehnični in komercialni potrditvi. Pospešen urnik je mogoče ovrednotiti za nujne projekte glede na proizvodno zmogljivost in razpoložljivost komponent.
ja Pri aplikacijah, kjer je raztezna sila, dimenzionalna obnovitev ali večprehodno orodje negotova, zagotavljanje reprezentativnih vzorcev cevi ali popolnih dimenzijskih podatkov omogoča inženirski ekipi, da oceni postopek pred končno konfiguracijo stroja. To je še posebej uporabno za zlitine visoke trdnosti, velika raztezna razmerja in prilagojeno oblikovanje koncev cevi.
ja Na voljo so risbe temeljev, navodila za namestitev, zagon in usposabljanje operaterjev. Inženirsko podporo na kraju samem lahko uredite tudi, če to zahteva projekt.
Standardna garancijska doba je12 mesecev od zagona, ob upoštevanju dogovorjenih garancijskih pogojev. Nadomestni deli in tehnična podpora so na voljo po garancijskem roku.
ja Prilagajanje lahko vključuje ekspanzijski hod, geometrijo trna, vpenjanje cevi, večprehodno orodje, hidravlično konfiguracijo, sisteme za dovajanje in praznjenje, zaporedja PLC in samodejno integracijo proizvodne linije. Prilagajanje mora temeljiti na dejanskih dimenzijah cevi in proizvodnih ciljih in ne le na nominalni tonaži stroja.
Naslov
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Kitajska
Tel
E-naslov